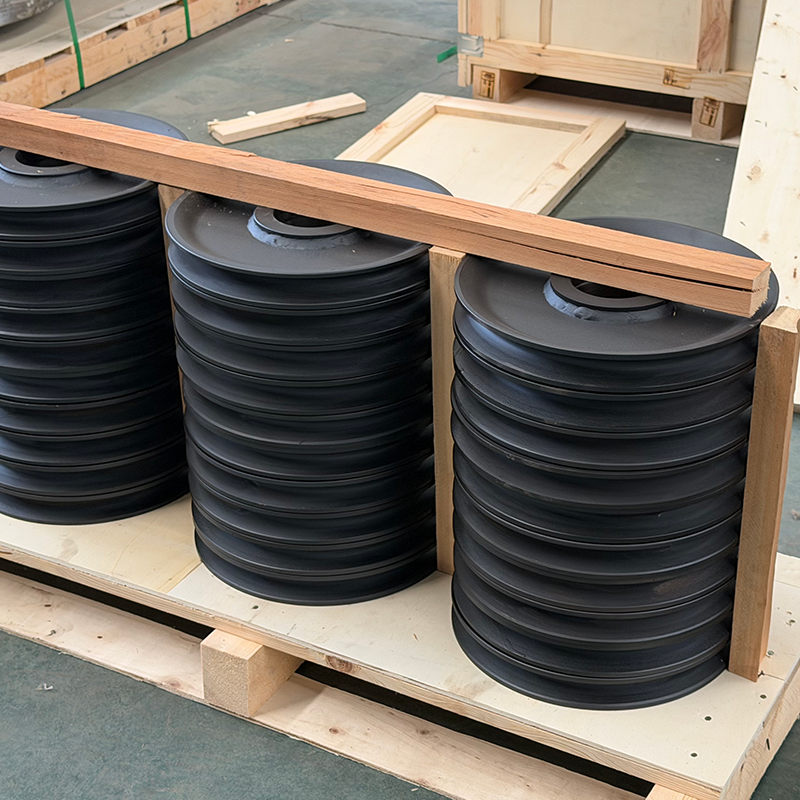
Шкив
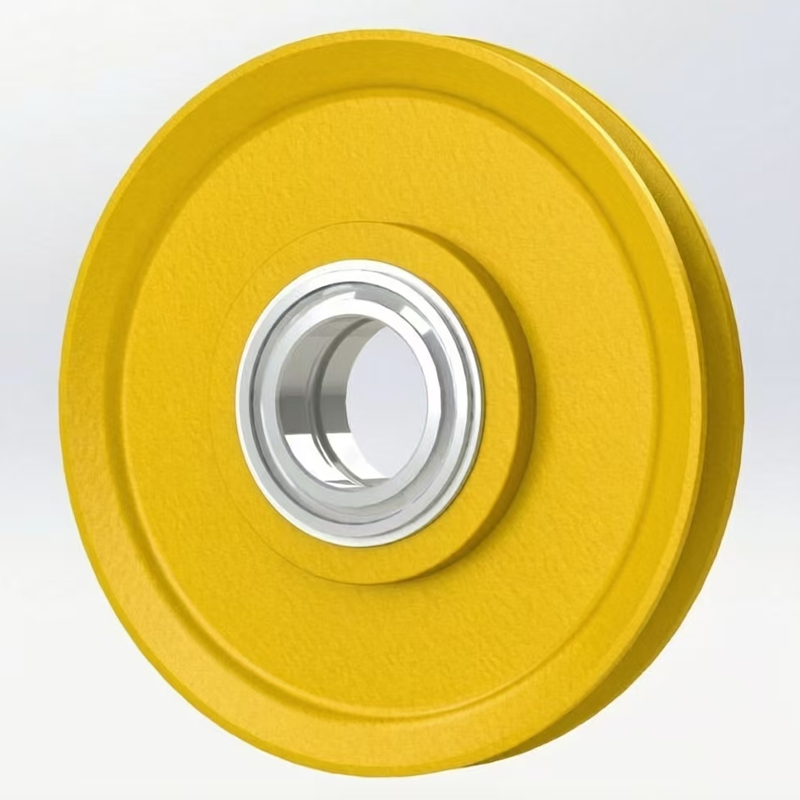
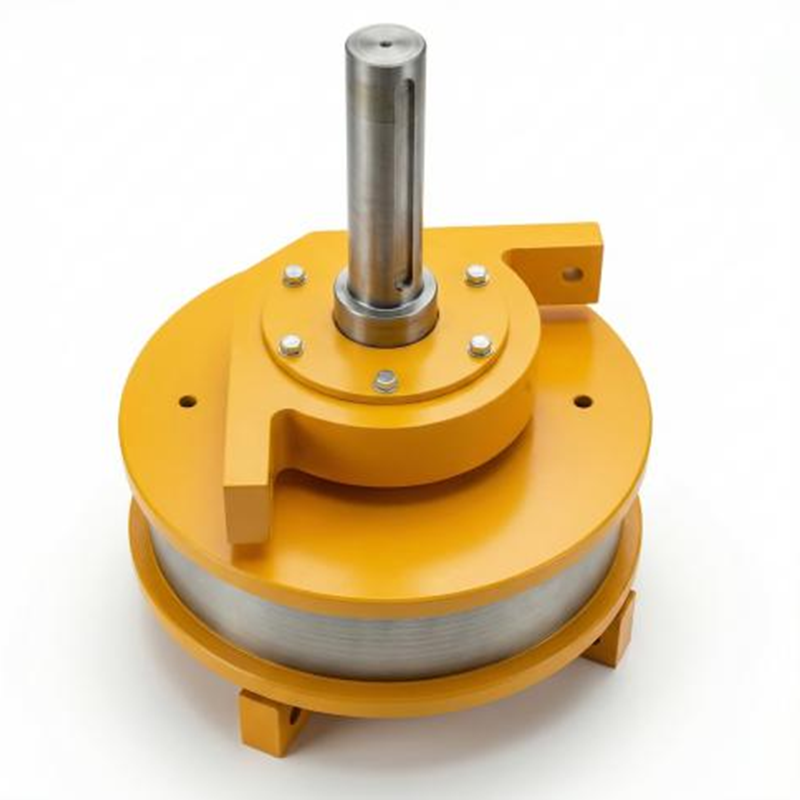
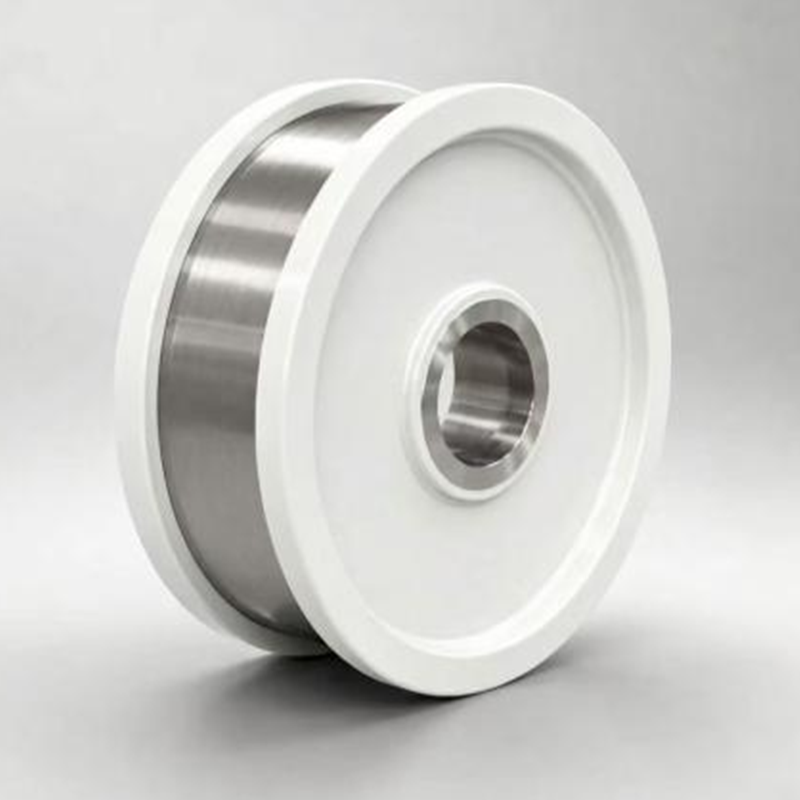
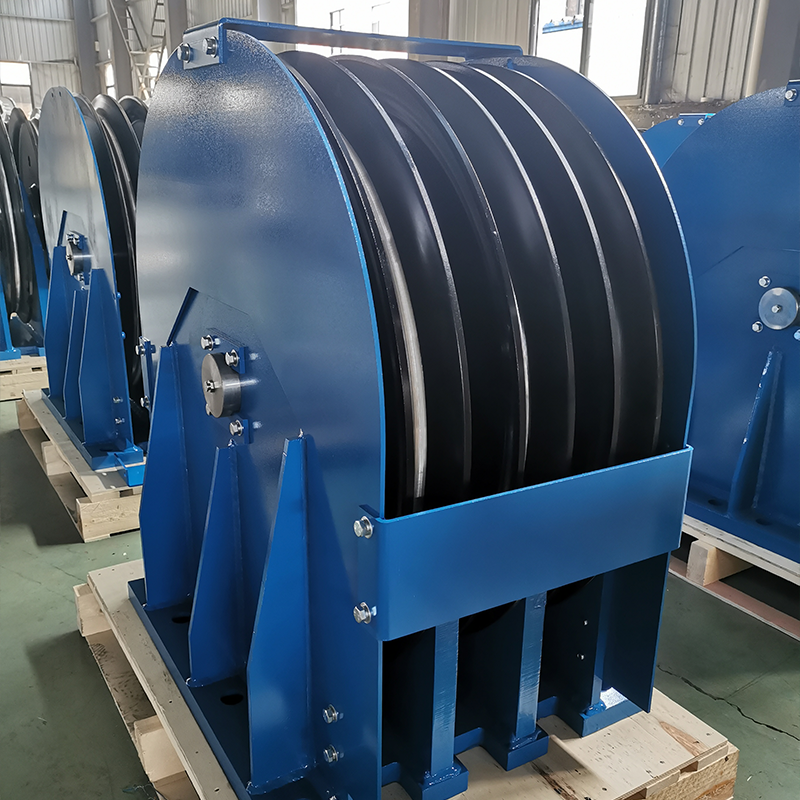
Крановый шкив (Rope Sheave / Rope Pulley) — это ключевая деталь грузоподъёмного механизма крана и системы запасовки стального каната, поддерживающая канат, направляющая его и изменяющая его направление: неподвижный шкив служит для изменения направления стального каната, подвижный шкив перемещается вместе с крюком вверх и вниз и в паре с неподвижным образует полиспаст для выигрыша в силе (кратность 2–8 и более), уравнительный шкив служит для выравнивания натяжения ветвей многоветвевого каната.
Описание
маркер
Крановый шкив (Rope Sheave / Rope Pulley) — это ключевая деталь грузоподъёмного механизма крана и системы запасовки стального каната, поддерживающая канат, направляющая его и изменяющая его направление: неподвижный шкив служит для изменения направления стального каната, подвижный шкив перемещается вместе с крюком вверх и вниз и в паре с неподвижным образует полиспаст для выигрыша в силе (кратность 2–8 и более), уравнительный шкив служит для выравнивания натяжения ветвей многоветвевого каната. Качество ручья шкива, делительный диаметр (отношение D/d) и лёгкость вращения напрямую определяют усталостную долговечность стального каната при изгибе и безопасность подъёма крана в целом.
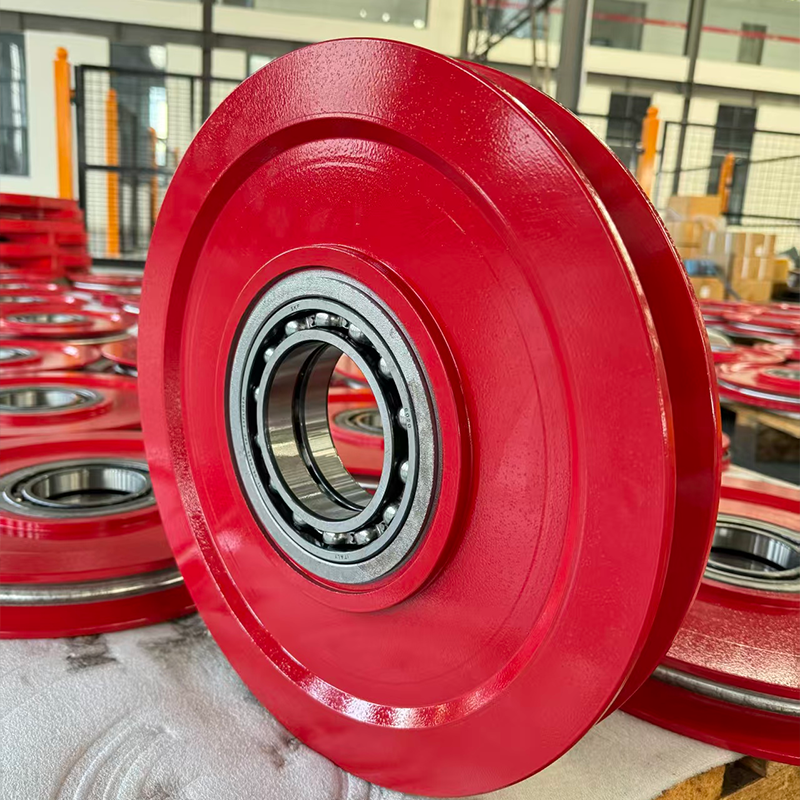
Крановые шкивы нашей компании проектируются и изготавливаются по немецкой системе стандартов DIN: профиль ручья унифицирован по DIN 15061-1, серия диаметров и ширин — по DIN 15062-1, размеры ступицы и подшипников — по DIN 15062-2 (типы A–D), технические условия — по DIN 15063; готовые шкивы для нижних блоков полиспаста крюковых подвесок поставляются по DIN 15417 (подшипники скольжения, тип D), DIN 15421 (радиальные однорядные шарикоподшипники, тип B), DIN 15422 (цилиндрические роликоподшипники, тип A); расчёт диаметров навивки — по DIN 15020-1.
По технологии формообразования и материалу шкивы компании делятся на три большие группы, охватывающие все распространённые случаи — от общего лёгкого режима до тяжёлого металлургического, от стальных до неметаллических:
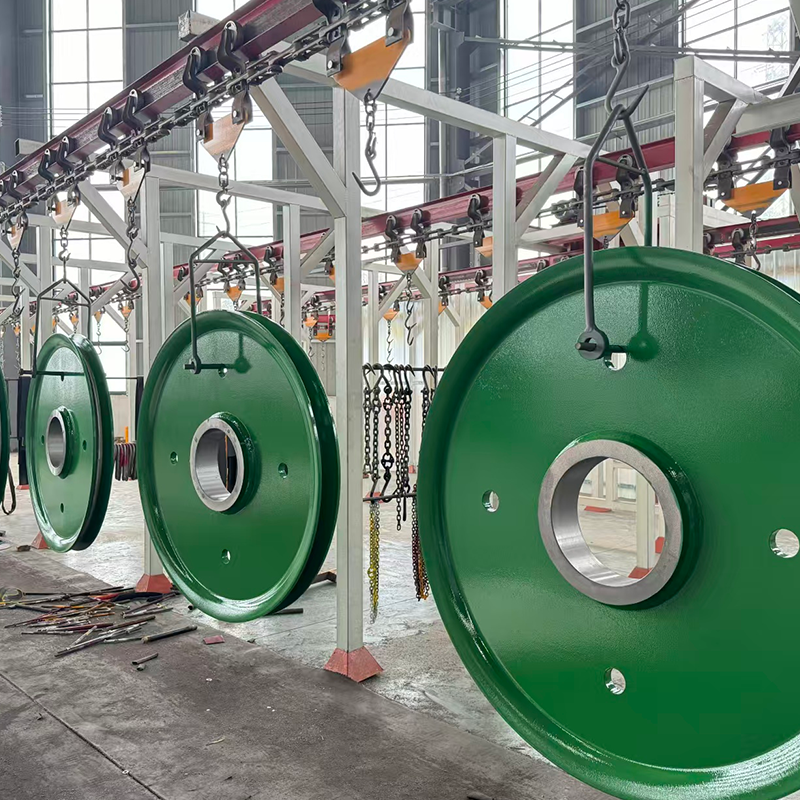
1.Сварные шкивы с катаным ободом: лист Q235B/Q355B раскраивается на станке с ЧПУ, ручей обода формуется горячей прокаткой, после сварки с диском и ступицей выполняется снятие напряжений и механическая обработка. Отсутствуют литейные усадочные дефекты, малая масса, малый момент инерции, короткий производственный цикл, экономичная цена; дно ручья может подвергаться индукционной закалке; наиболее массовый тип для мостовых и козловых кранов общего назначения и крюковых подвесок.
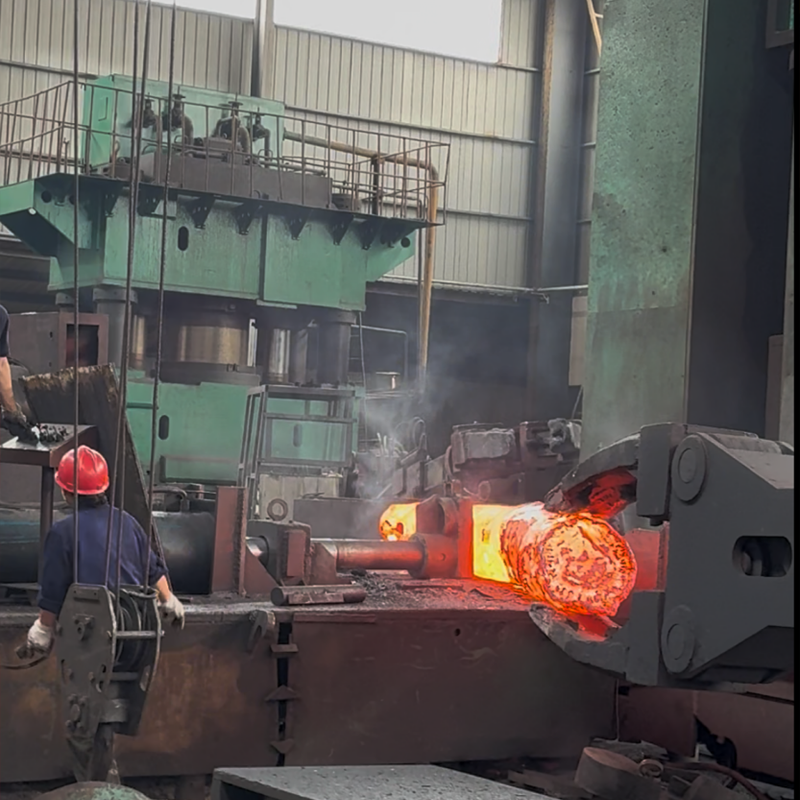
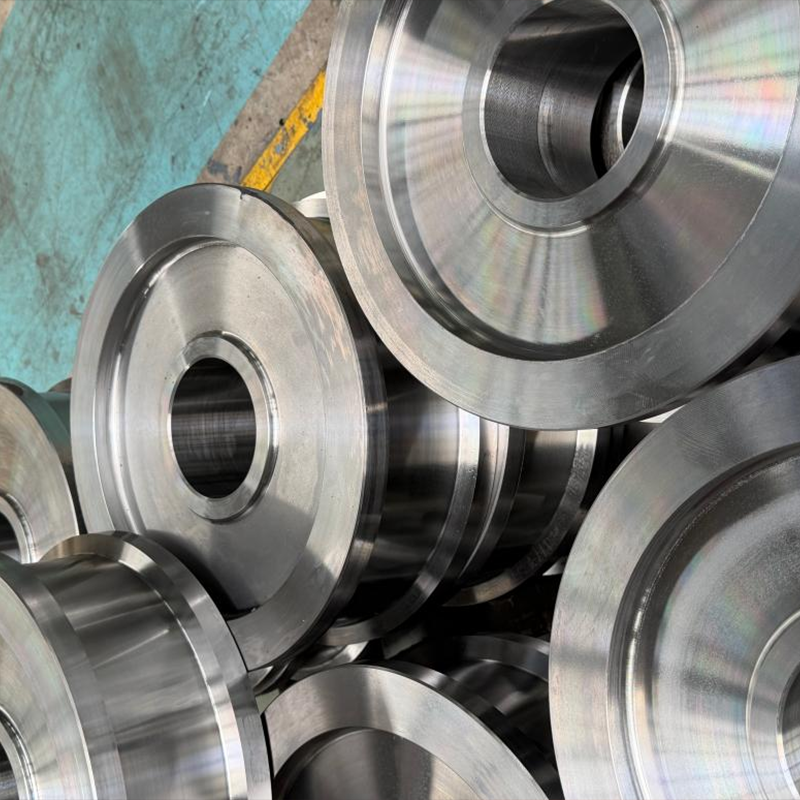
2.Цельноштампованные шкивы: изготавливаются методом цельной штамповки из 45#/55#/42CrMo (C45/C60/42CrMo4), после нормализации или улучшения — чистовая обработка, среднечастотная поверхностная закалка дна ручья HRC 45–55. Плотная структура, высокая прочность и вязкость, ударная стойкость, длительный срок службы при тяжёлых нагрузках; применяются в металлургии, литейном производстве, портах и других условиях тяжёлого режима, а также в крупнотоннажных крюковых подвесках.
3.Шкивы из MC-нейлона: литой нейлон MC (PA6G, высокомолекулярный полиамид) цельного литья с последующей обработкой ручья на станке с ЧПУ и запрессовкой стальной втулки. Плотность около 1/7 плотности стали, низкий коэффициент трения, самосмазывание, не повреждает стальной канат (значительно продлевает срок службы каната), работа без искрообразования, коррозионная стойкость, низкий шум; подходят для стрел башенных кранов, автокранов, портовых антикоррозионных условий и химических/морских взрывозащищённых условий; рекомендуемая длительная рабочая температура — не выше 80 °C.
Профиль ручья, установочные и присоединительные размеры подшипников шкивов всех трёх технологий взаимозаменяемы в рамках одной системы DIN; заказчик может выбирать и сочетать их на одной машине по нагрузке, режиму работы, условиям окружающей среды и бюджету.


связаться с нами
Сопутствующие популярные продукты
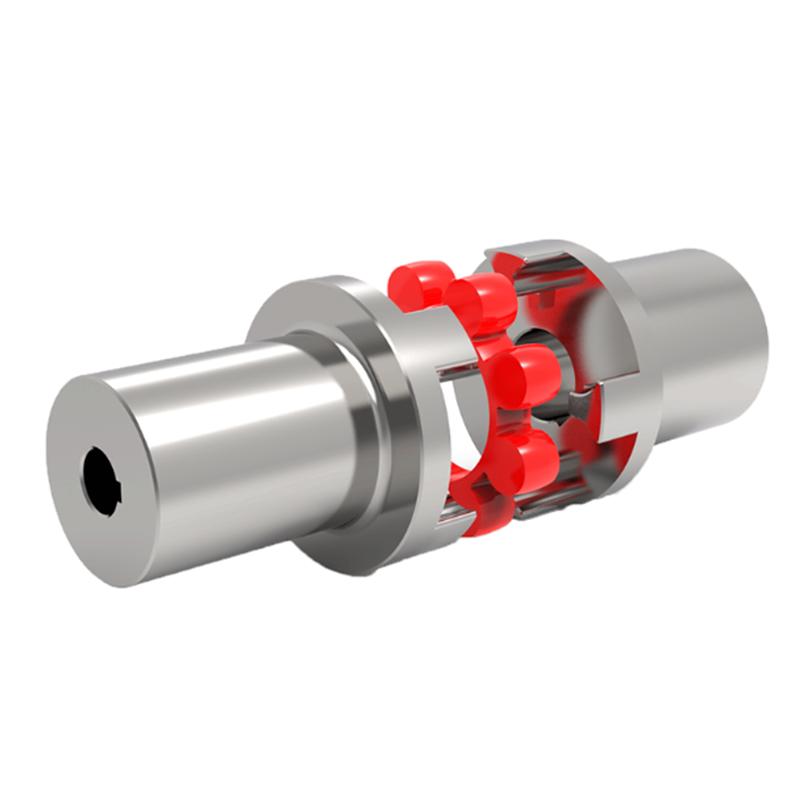
Эластомерная кулачковая муфта
Эластомерная кулачковая муфта (в Европе — Elastomer-Klauenkupplung, упругая кулачковая муфта с эластомером) состоит из двух ступиц с кулачками и звёздообразного упругого элемента из полиуретанового эластомера и относится к муфтам с крутильной упругостью. Эластомер устанавливается между кулачками обеих полумуфт.
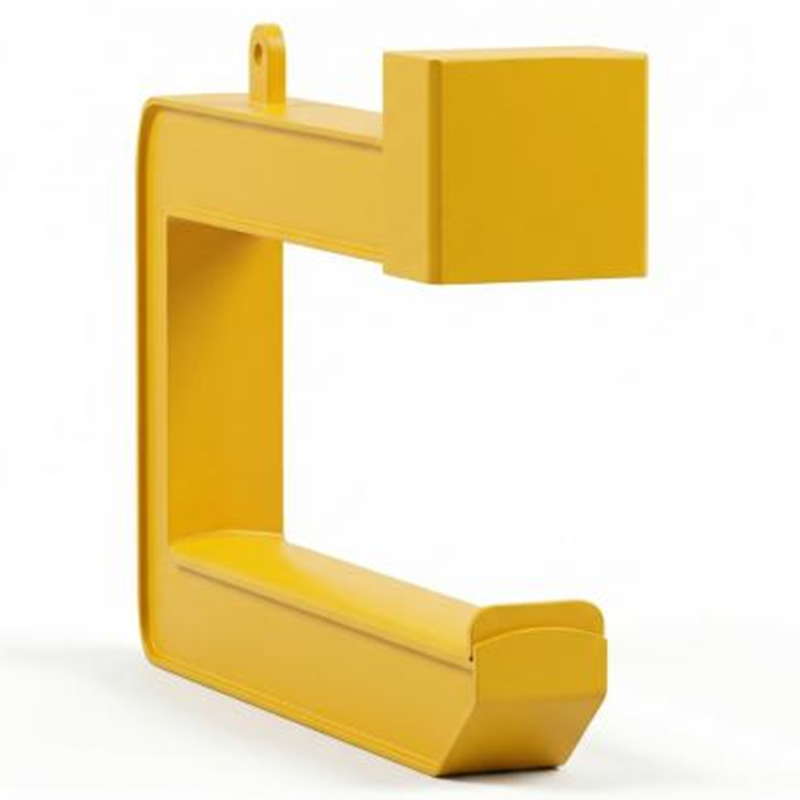
С-образный захват
С-образный захват (C-Hook, также называемый С-образным грузозахватным приспособлением, крюком для рулонов, Coil Lifter) — это специальное грузозахватное приспособление крана, по форме напоминающее букву «C», предназначенное для горизонтальной (лежачей) транспортировки рулонных материалов: стальных, алюминиевых, медных рулонов, бумажных рулонов, рулонов проволоки и т. п.
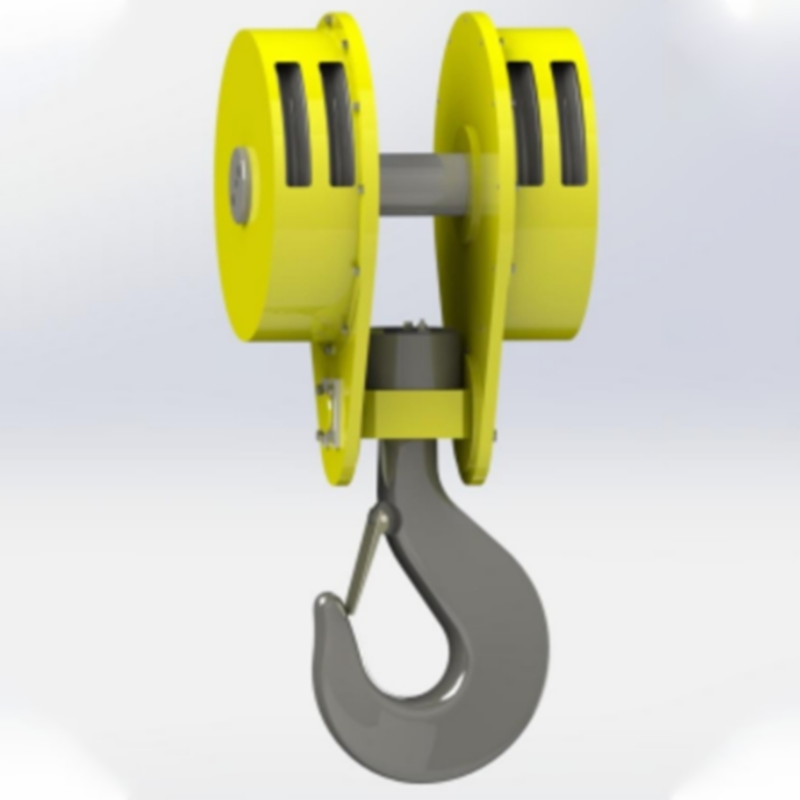
Крюковая подвеска европейского типа
Крюковая подвеска европейского типа (European Type Hook Block, также называемая крюковой полиспастной подвеской, нижним блоком полиспаста) — это конечное грузозахватное устройство, непосредственно воспринимающее поднимаемый груз в механизме подъёма мостовых и козловых кранов и электрических талей: хвостовик готового крюка проходит через траверсу крюковой подвески, крюковая гайка навинчивается и затягивается на конце хвостовика, между гайкой и траверсой установлен упорный подшипник.
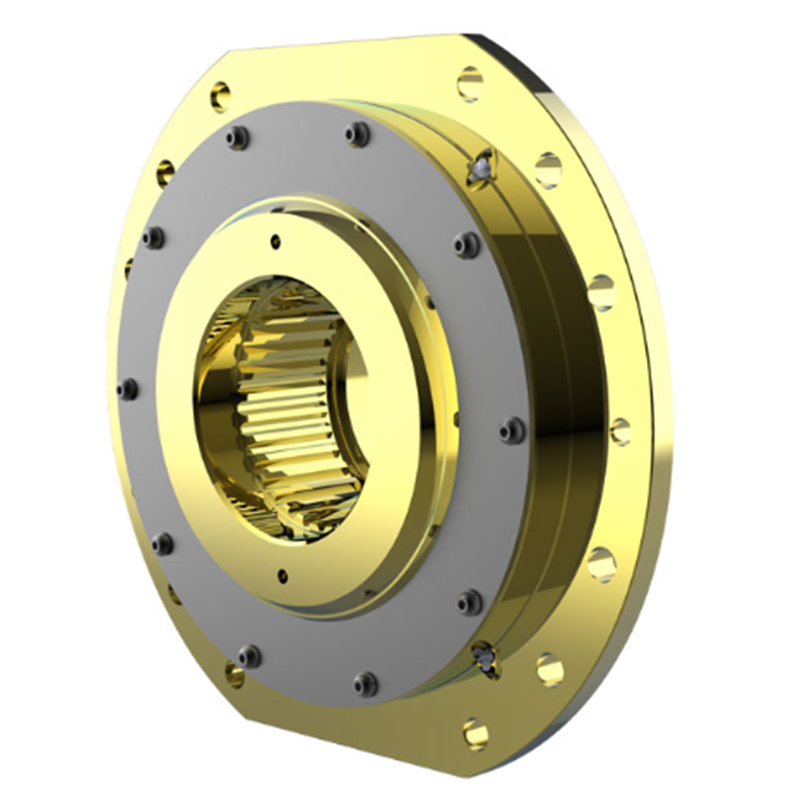
Муфта барабана
Муфта барабана (за рубежом называется Drum Coupling / Barrel Coupling, Seiltrommelkupplung) — это специальная муфта в механизме подъёма крана, соединяющая тихоходный выходной вал редуктора с канатным барабаном. Она должна не только передавать большой крутящий момент, но и воспринимать большие радиальные усилия, создаваемые нагрузкой от барабана и стального каната, одновременно являясь шарнирной опорой, компенсирующей монтажные отклонения и деформацию металлоконструкции под нагрузкой.
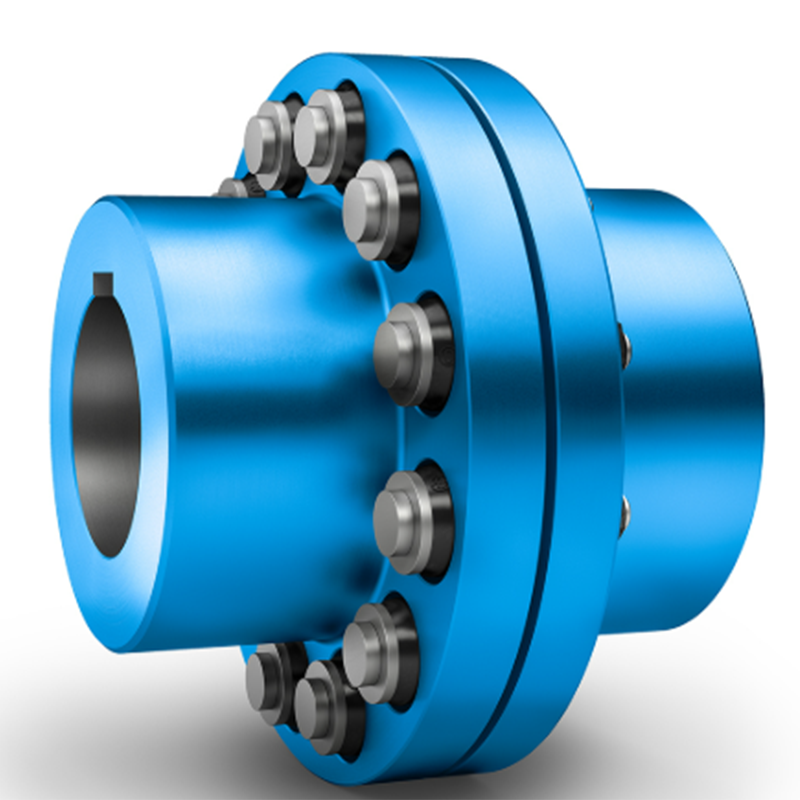
Упругая втулочно-пальцевая муфта
Упругая втулочно-пальцевая муфта (тип HL, новое обозначение LX) — это компенсирующая муфта с неметаллическими упругими элементами. В ней несколько пальцев из нейлона MC устанавливаются в отверстия фланцев двух полумуфт, а крутящий момент передаётся за счёт сопротивления пальцев срезу по поперечному сечению.
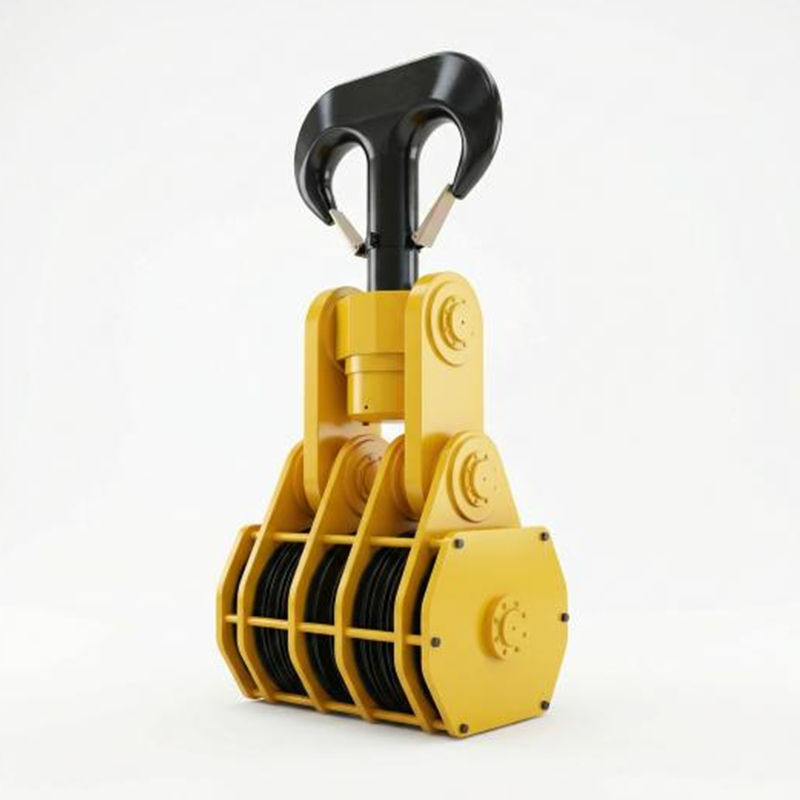
Заказная многоблочная крюковая подвеска
Заказная многошкивная крюковая подвеска (Custom Multi-Sheave Hook Block, также называемая нестандартной крюковой подвеской, проектно-заказной крюковой полиспастной подвеской) — это услуга индивидуального изготовления крюковой подвески под специальные условия эксплуатации, специальные грузоподъёмные машины и потребности замены запасных частей импортного оборудования.
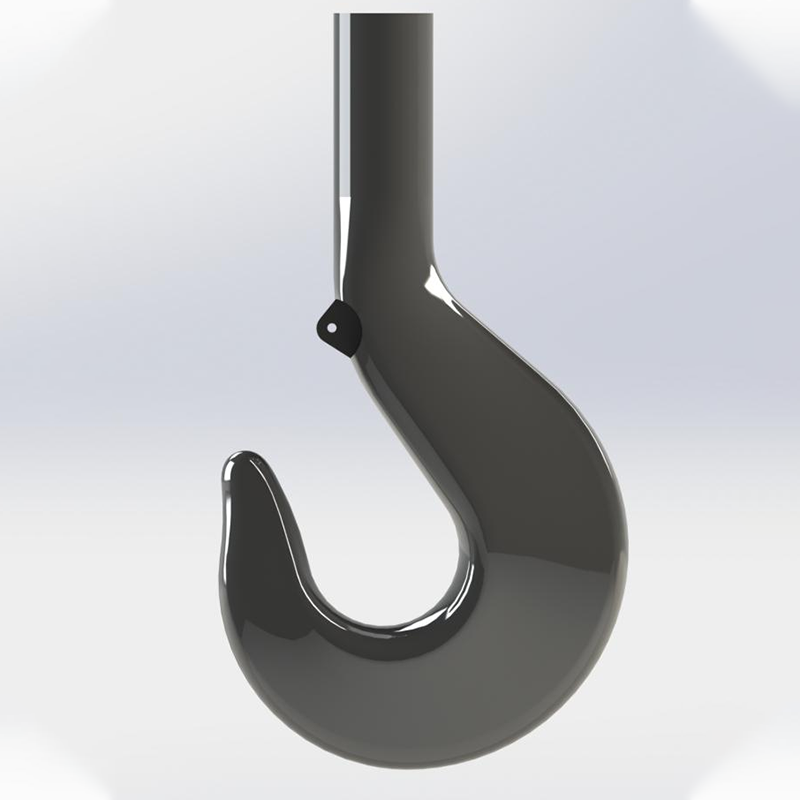
Заготовка однорогого крюка
Заготовка однорогого крюка (Hook Blank) — это полуфабрикат кованого крюка перед механической обработкой: специальная стальная заготовка для крюка после нагрева целиком формуется горячей ковкой; контур тела крюка, зев и хвостовик уже откованы, но поверхность сохраняет кованую черную корку, на всех участках оставлены припуски на механическую обработку, трапецеидальная круглая резьба хвостовика еще не нарезана, зев крюка еще не окончательно обработан.
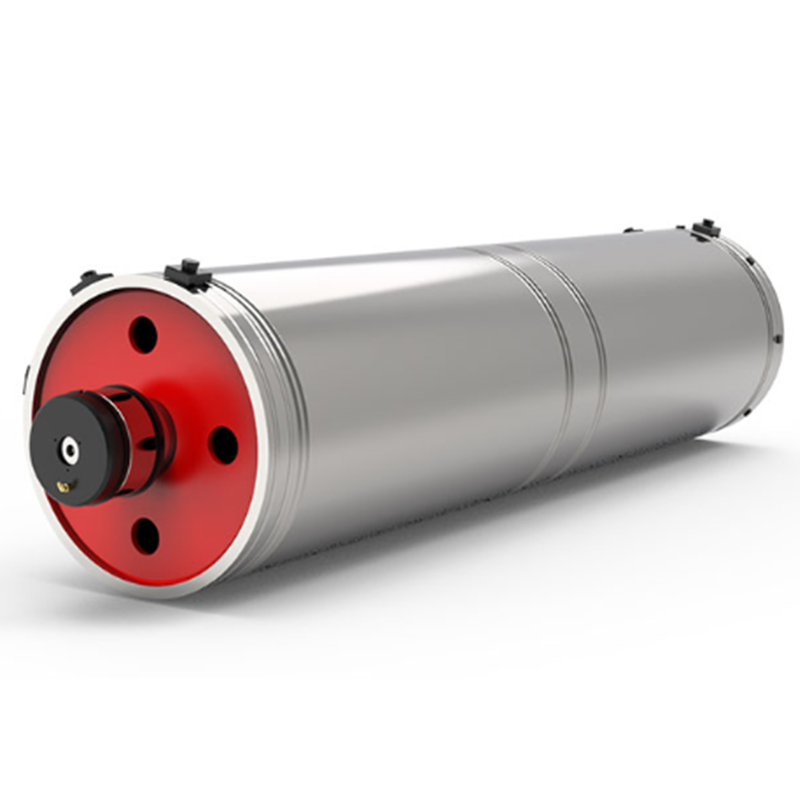
Канатный барабан
Барабанный узел — это ключевой несущий элемент механизма подъёма (и механизма изменения вылета) крана, непосредственно навивающий стальной канат и преобразующий вращательное движение в подъём и опускание груза. Крутящий момент, развиваемый электродвигателем, после снижения частоты вращения и увеличения крутящего момента редуктором передаётся через открытую зубчатую передачу или муфту барабана на барабан, приводя его во вращение.
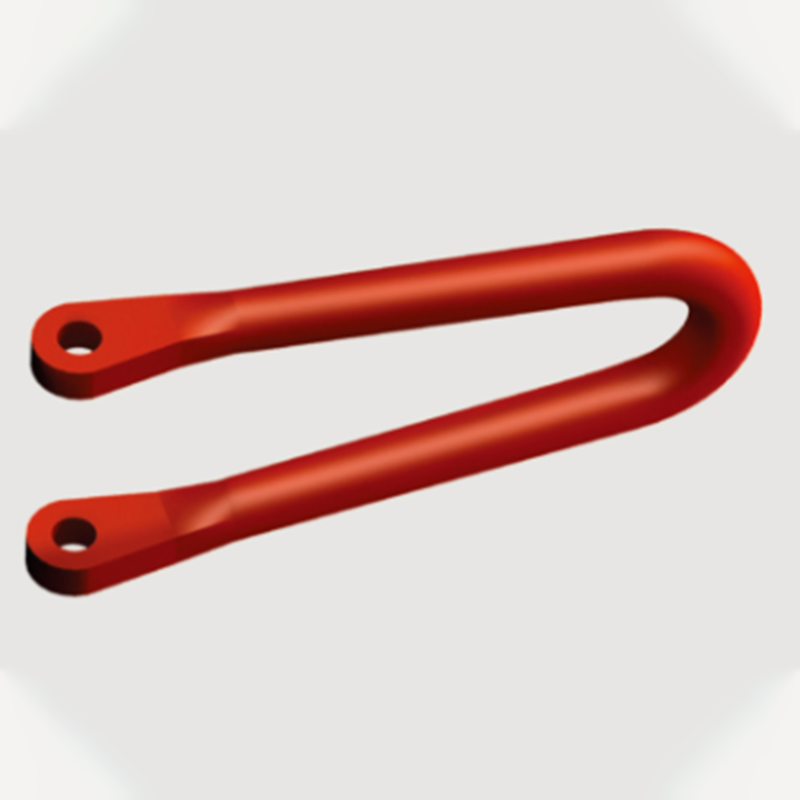
Рым
Рымы — это базовые несущие соединительные элементы в грузоподъёмных и такелажных системах, служащие соединительным звеном между крюками, цепями, стальными канатами, текстильными стропами и краном (или поднимаемым оборудованием); широко применяются в качестве верхнего главного звена цепных стропов, точек подъёма на корпусе оборудования, а также для крепления и фиксации транспортных средств и металлоконструкций. Качество рымов напрямую связано с безопасностью подъёмных работ, поэтому они относятся к критически важным деталям для безопасности подъёма.
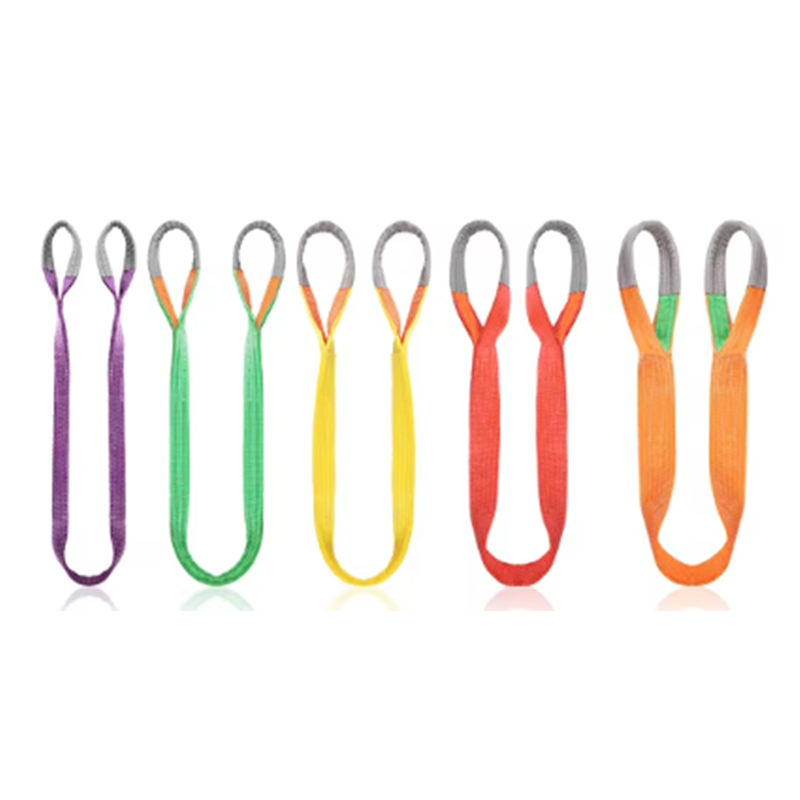
Текстильные стропы
Синтетические текстильные стропы (сокращённо — текстильные стропы) — это гибкие грузовые стропы, несущей основой которых служат высокопрочные промышленные филаментные нити, а сами стропы изготовлены тканым или витым способом с прошивкой. Делятся на две большие группы: плоские текстильные стропы (EN 1492-1) и круглопрядные текстильные стропы (EN 1492-2); наряду со стальными канатами и цепями они являются тремя основными типами грузовых стропов.
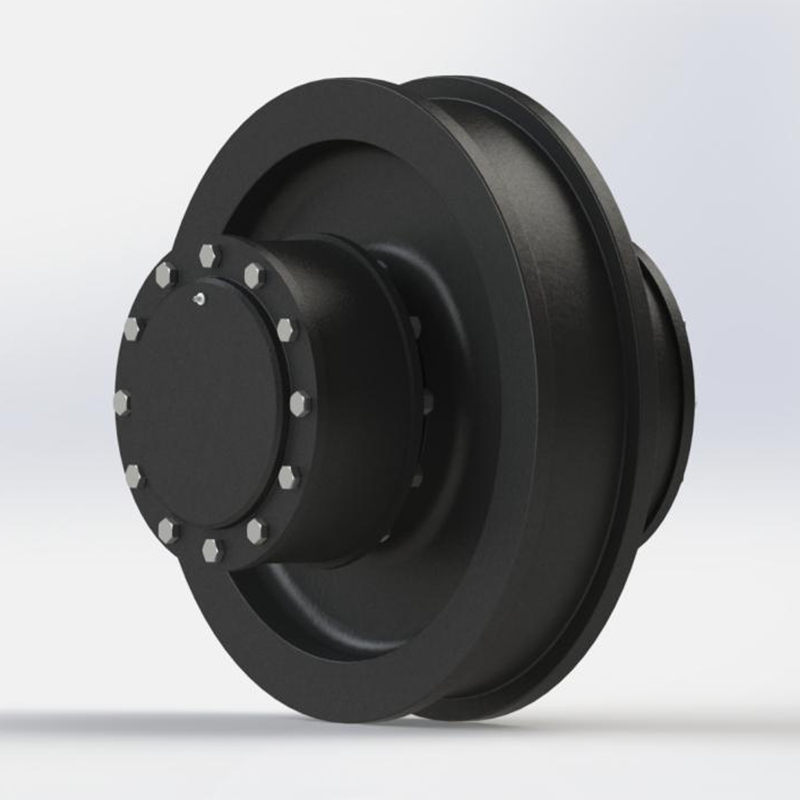
Комплект неприводных ходовых колёс
Комплект неприводных ходовых колёс (также называемый комплектом неприводных ходовых колёс, Idler Wheel Set / Non-driven Wheel Assembly, нем. Laufradsatz) — это комплектный колёсный узел механизма передвижения кранов и рельсовых ходовых устройств, не передающий движущее усилие и только пассивно катящийся при передвижении всей машины: состоит из ведомого ходового колеса без зубчатого венца, оси колеса (неподвижная ось-сердечник или вращающаяся ось), подшипников.
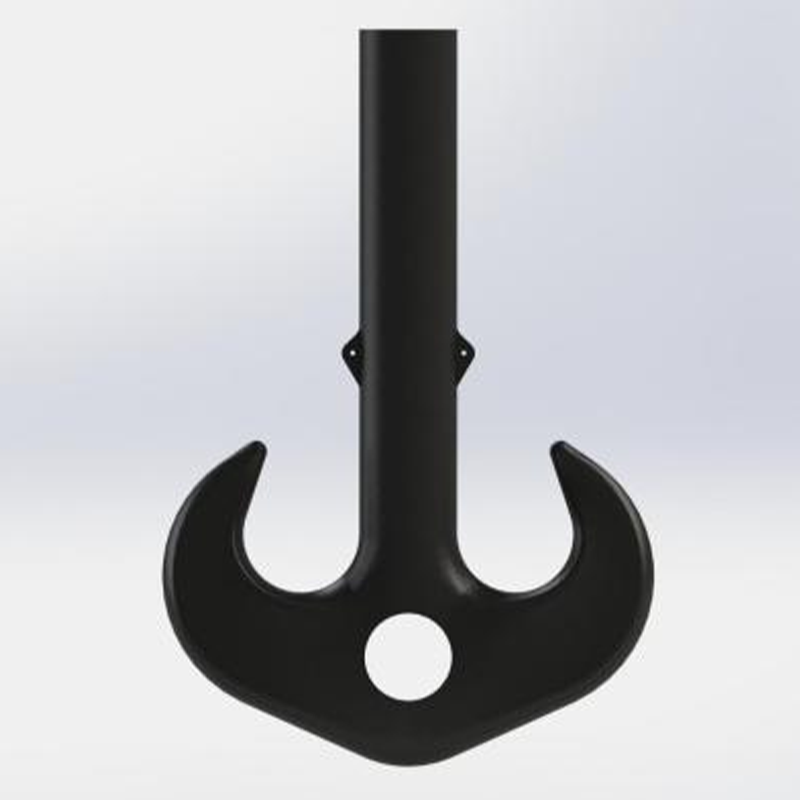
Заготовка двурогого крюка DIN 15402B
Заготовка двурогого крюка (Ramshorn Hook Blank) — это полуфабрикат-поковка двурогого крюка (крюка «бараний рог») перед механической обработкой: специальная стальная заготовка для крюка после нагрева целиком формуется горячей ковкой; два симметричных зева, прямой хвостовик и опорный бурт хвостовика уже откованы заодно, но поверхность сохраняет кованую черную корку, на всех участках оставлены припуски на механическую обработку — трапецеидальная и круглая резьба хвостовика еще не нарезана, зев и полость крюка еще не окончательно обработаны.
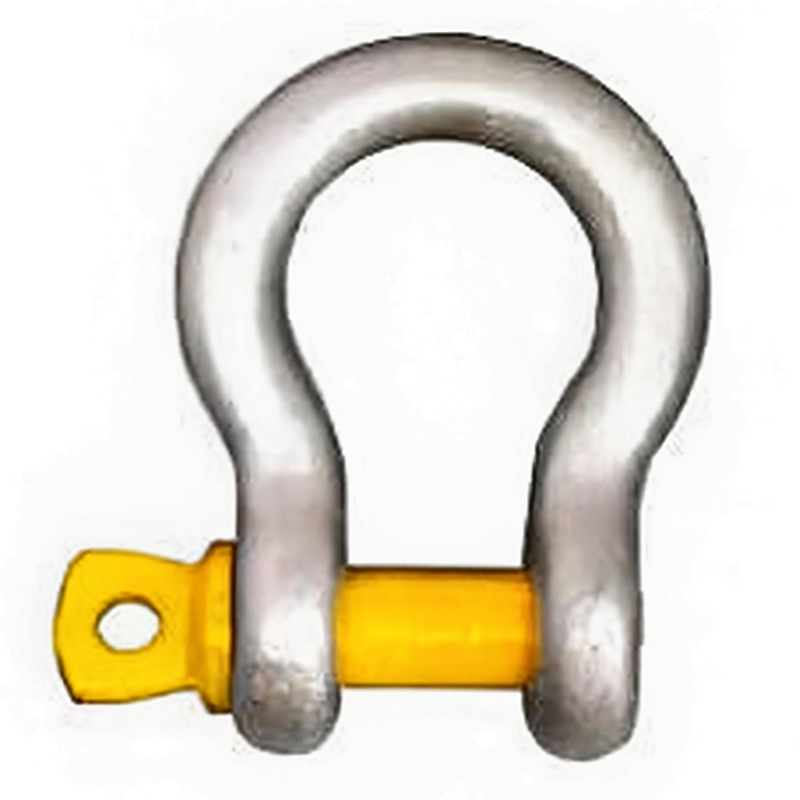
Такелажная скоба
Такелажная скоба (Shackle) состоит из U-образного или D-образного кованого корпуса и съёмного пальца; это самый базовый и наиболее массовый соединительный элемент в грузовых такелажных системах, предназначенный для быстрого и надёжного соединения крюка крана с грузоподъёмной балкой, текстильным стропом, цепью, стальным канатом и грузом. Несмотря на малые размеры, скоба напрямую влияет на безопасность подъёма и относится к критически важным деталям для безопасности грузоподъёмных работ.
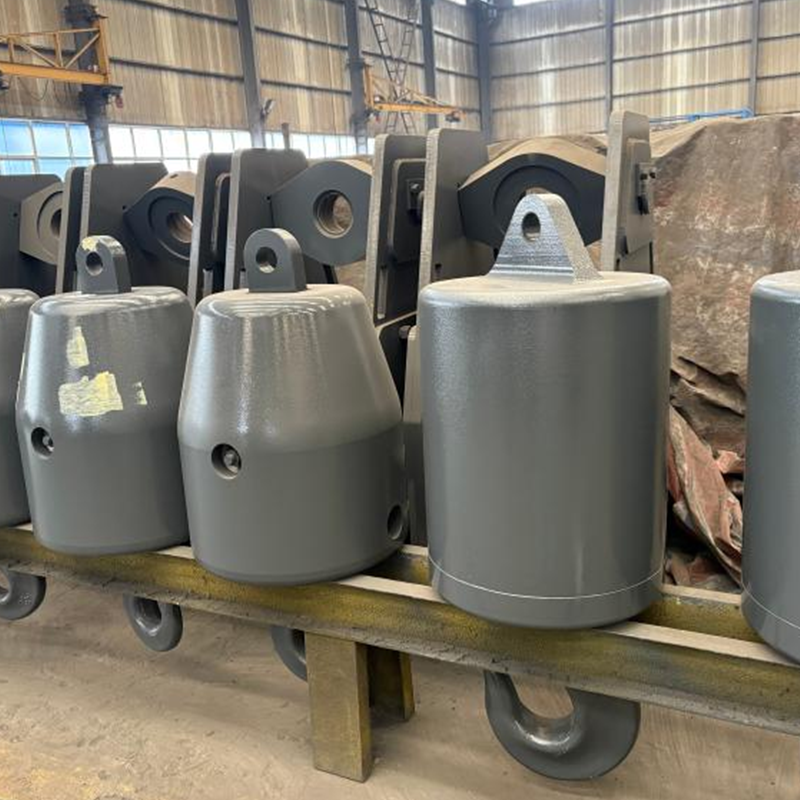
Вспомогательный крюк крана
Вспомогательный крюк крана (Auxiliary Hook) — это конечное грузозахватное устройство вспомогательного механизма подъёма мостовых и козловых кранов: двухбалочные мостовые, козловые и литейные краны обычно помимо главного крюка (главный подъём, большая грузоподъёмность, низкая скорость, тяжёлый режим) оснащаются вспомогательным крюком.
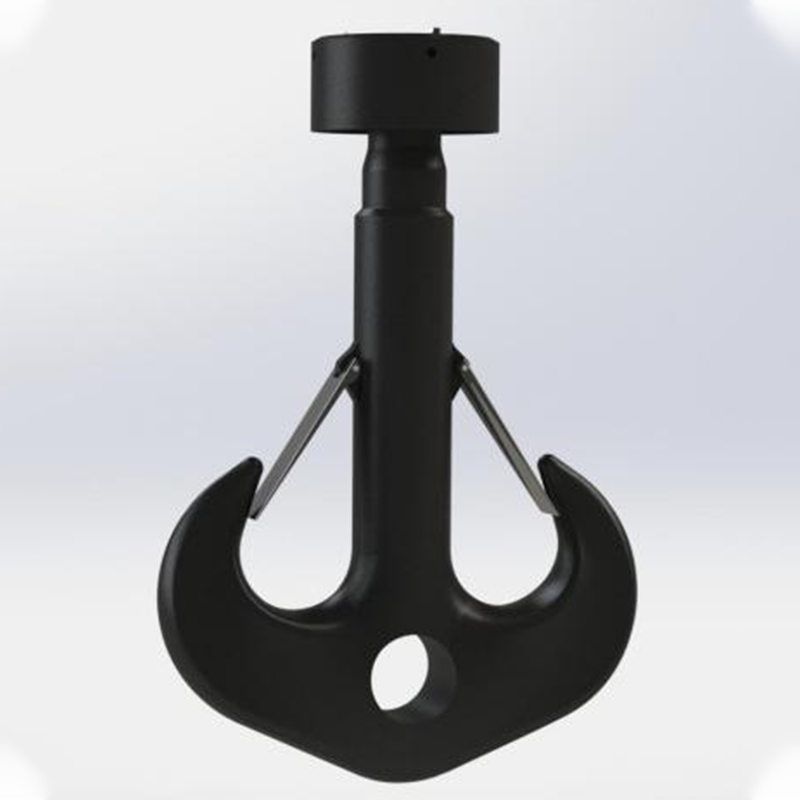
Двурогий крюк с гайкой DIN 15402B
«Двурогий крюк с гайкой» (Ramshorn Hook with Nut, в каталогах DIN — механически обработанный двурогий крюк с хвостовиком, укомплектованный гайкой) — это общепринятая в отрасли форма поставки готовой продукции: окончательно обработанный готовый двурогий крюк с прямым хвостовиком вместе с комплектной крюковой гайкой и стопорной пластиной (элементом стопорения) поставляется комплектно — трапецеидальная и круглая резьба крюка и гайки обрабатывается в паре при производстве и проверяется свинчиванием.
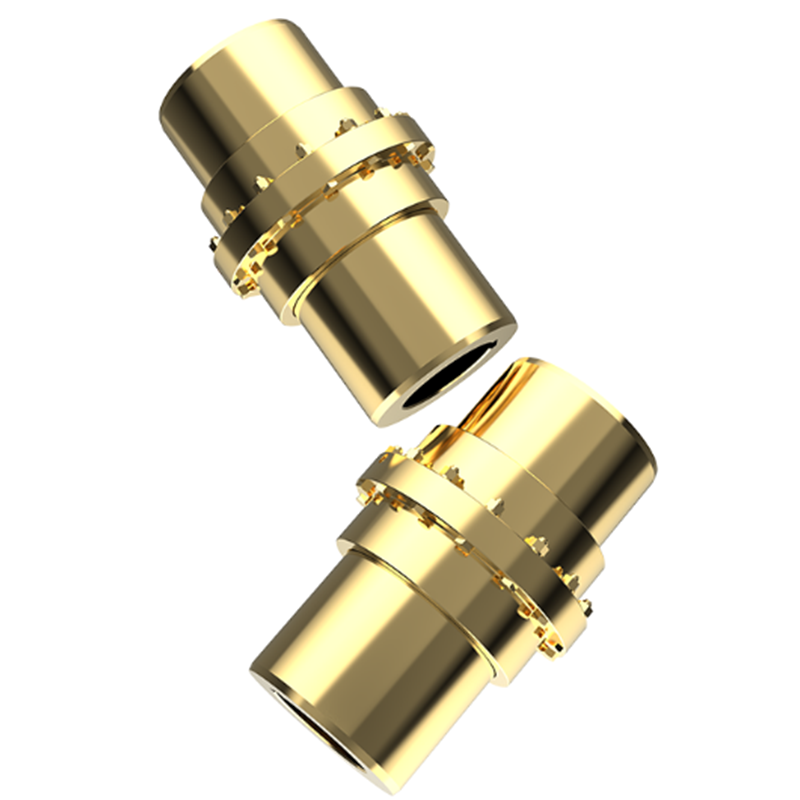
Зубчатая муфта
Зубчатая муфта — это широко применяемая в системах приводов грузоподъёмно-транспортных и тяжёлых машин компенсирующая муфта, передающая крутящий момент через взаимное зацепление двух втулок с наружными зубьями и зубчатых венцов с внутренними зубьями.