ООО Хэнань Токэ Технологии
Добро пожаловать в индустрию
Мы предоставим лучший промышленный сервис для вашего бизнеса
TUOKE (Токэ) — китайский производитель кованых комплектующих для кранов: кованые крановые крюки, кованые крановые колёса, крановые шкивы. ООО «Хэнань Токэ Технологии» (Henan TUOKE Technology Co., Ltd., г. Чанъюань, пров. Хэнань) основано в 2023 году и является единственным уполномоченным экспортным подразделением двух заводов — ООО «Хэнань Хуабэй Грузоподъёмные Крюки» и ООО «Хэнань Токэ Грузоподъёмное оборудование», отвечающим за разработку и проектирование продукции, а также за услуги по зарубежным продажам. История производства началась в 1990 году — более 30 лет мы занимаемся исключительно ковкой и механической обработкой крановых комплектующих.
- -
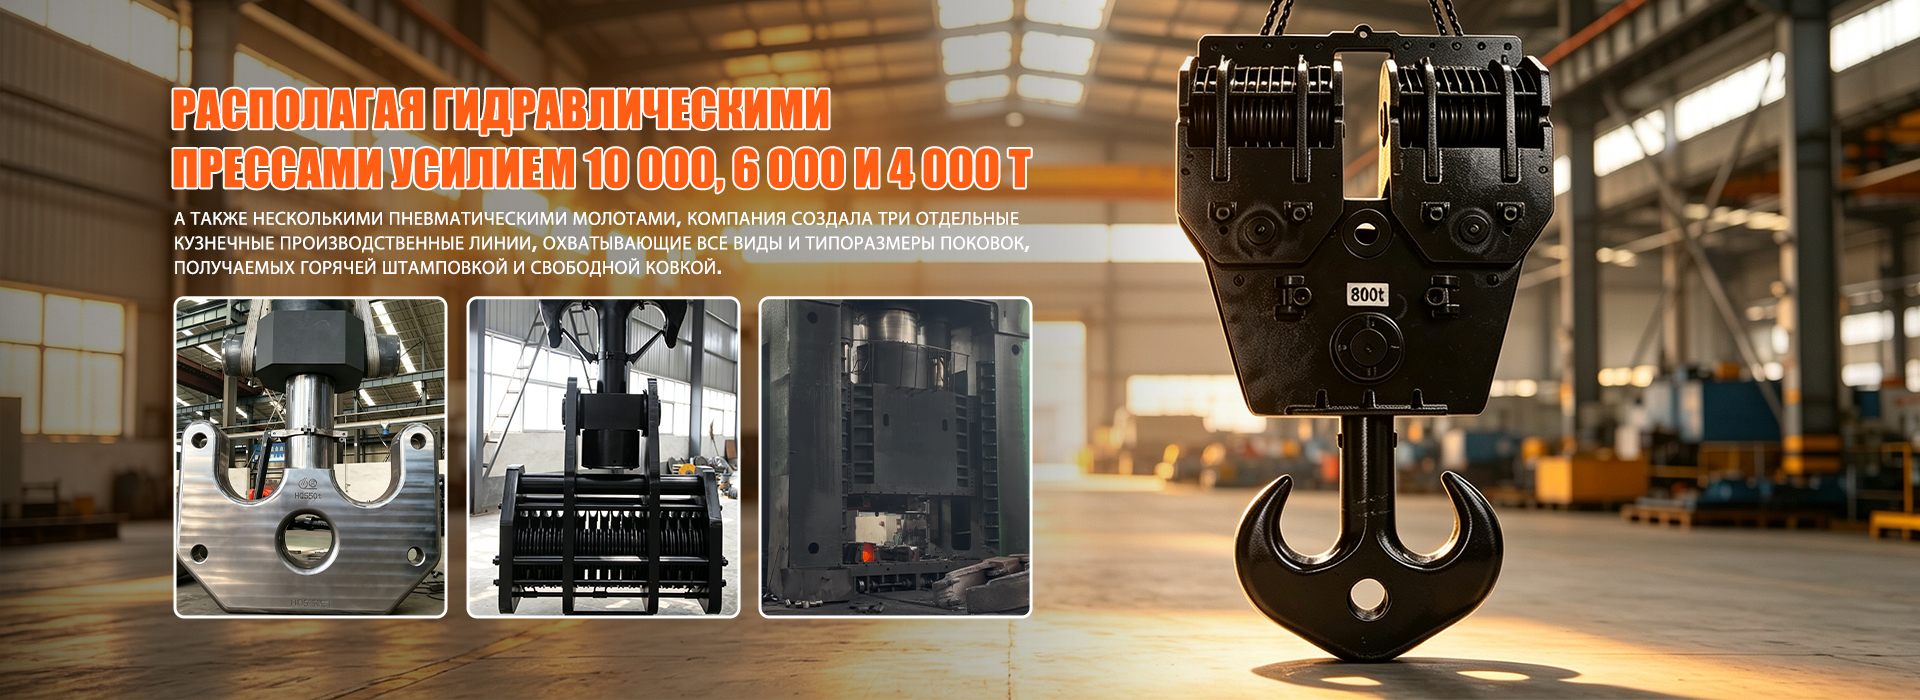
Тяжёлое кузнечно-прессовое оборудование — крупные детали не передаются на сторону
- -
Полный ассортимент комплектующих — всё из одного источника
- -
Изготовление по чертежам, совместимость с российскими и европейскими стандартами
- -
Контроль в собственной лаборатории, сертификат 3.1 на каждую партию
- -
Зрелый экспортный опыт, полный комплект документов
- -
Прямые поставки с завода, без посредников
Годы опыта
Продукция
Горячие продукты
Проекты, которые вы не можете пропустить
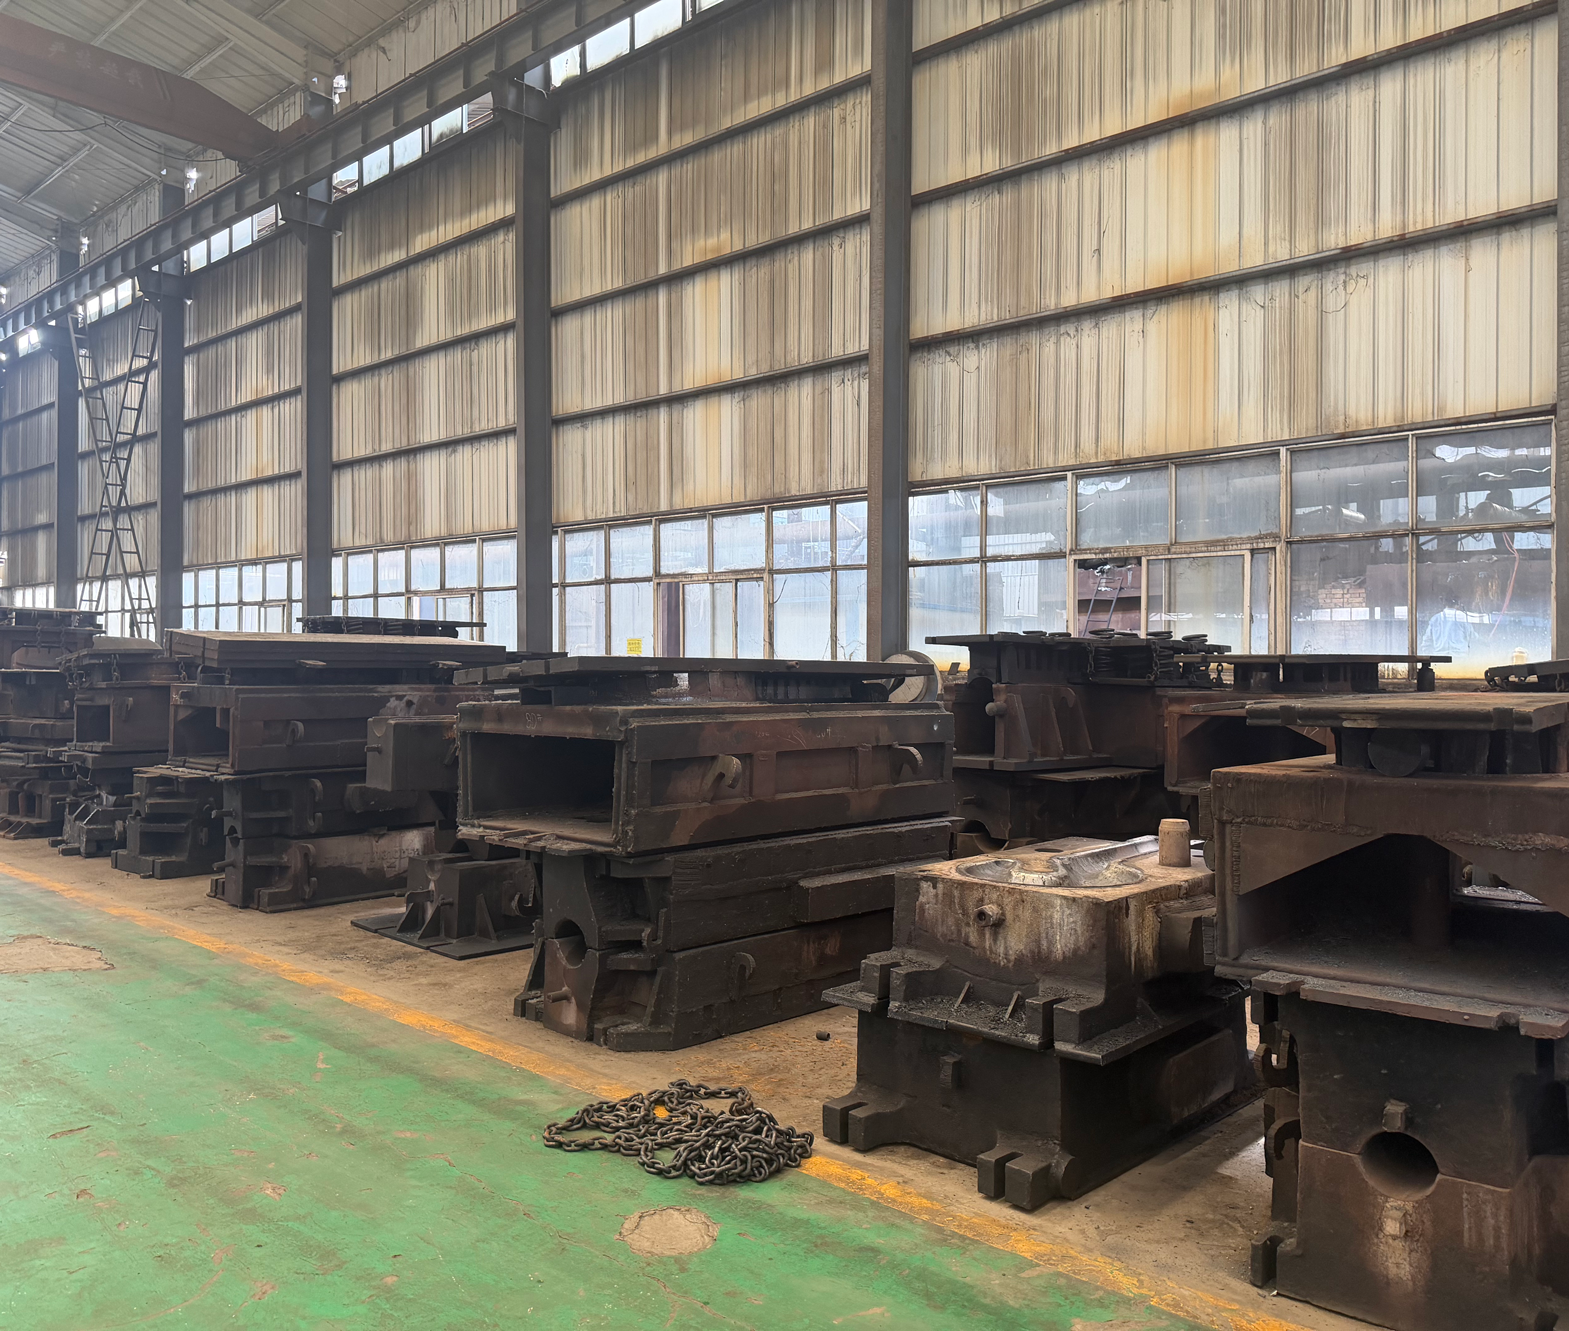
Наша продукция высокого качества
С нетерпением ждем возможности поработать с вами.
Посмотреть наши работыСила
Сила компании
С передовым оборудованием и первоклассной командой
30
Годы с момента основания
120
Производственное оборудование
140
Число сотрудников
Связаться с нами
Добро пожаловать на звонок!
Если у вас возникнут вопросы, вы можете связаться с нами в любое время, мы будем рады ответить на ваши вопросы!
Контакты
-
дом 9, улица Вэй-13, микрорайон Вэйчжуан, городской уезд Чанъюань, город Синьсян, провинция Хэнань
-
+86-373-8983666
-
steven@tkkjtech.com
Отзывы клиентов
Наши Премиум Обзоры
Ваши комментарии — это наше направление вперед.
Екатерина
Качественная ковка, тщательная термообработка, высокая точность сборки, плавная работа крана, низкий уровень шума, износостойкость и долговечность
Софья
Колесо из литой стали отличается прочностью, канавки обработаны в соответствии со стандартами, подшипники вращаются плавно, не заклинивают трос и не истирают его
Андрей
Качественное исполнение, высокая точность обработки корпуса, аккуратные канавки для троса, плавная размотка троса без запутывания, стабильный подъем при больших нагрузках
Категория
Категория товара
У нас представлен широкий ассортимент продукции
Наши новости
Последние новости и статьи
Если вы хотите быть в курсе последних тенденций отрасли и идти в ногу со временем, следующие новости предоставят вам исчерпывающую и подробную информацию об отрасли.
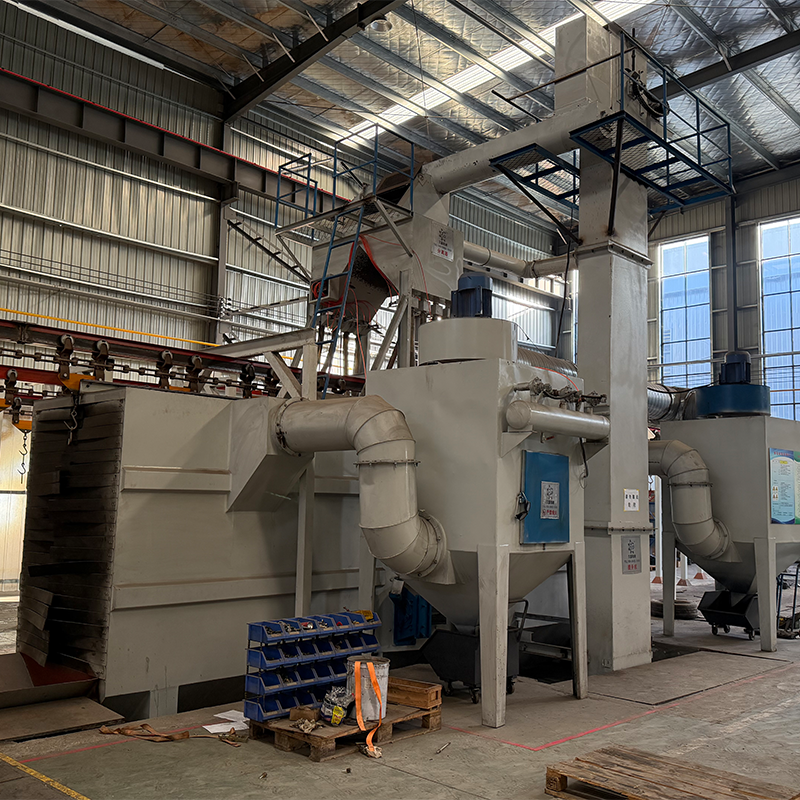
Одинарный или двойной крюк? Полное руководство по выбору грузовых крюков и номерам крюков по DIN 15401 / DIN 15402
Кованый крюк — наиболее нагруженная одиночная деталь в грузоподъёмных машинах, а также один из компонентов, которые чаще всего заказывают неправильно при закупке кранов. Заказчик называет тоннаж, получает предложение и только при сборке обнаруживает: номер крюка не соответствует режиму работы механизма крана, резьба хвостовика крюка не входит в траверсу или поставлена кованая заготовка, а не механически обработанный готовый крюк. Каждая ошибка означает переделку, задержку срока поставки и предотвратимый риск безопасности. В этом руководстве разобраны действительно ключевые решения: как выбирать между одинарным и двойным крюком, что в действительности означает система номеров крюков DIN, в чём разница между состояниями поставки типа A и типа B, а также какие стандарты сопрягаемых деталей обязательно указывать при запросе. TUOKE (Токэ) около 30 лет занимается горячей штамповкой грузовых крюков для краностроительных заводов, EPC-подрядчиков, портов, металлургических заводов и рудников по всему миру; именно перечисленные ниже вопросы наша инженерная команда уточняет по каждому запросу. Шаг первый: сначала определить тоннаж и режим работы, а не номер крюка Прежде чем открывать любой стандарт, зафиксируйте три исходных параметра: 1.Номинальная грузоподъёмность (WLL), в тоннах — нагрузка, которую крюк должен выдерживать в эксплуатации. 2.Режим работы механизма (класс условий работы), по FEM 1.001 или ISO 4301 — то есть интенсивность использования. Два крюка с одинаковой статической грузоподъёмностью — для лёгкого ремонтного крана и для загрузочного крана металлургического завода, работающего непрерывно 24 часа, — могут требовать совершенно разных номеров крюков. 3.Применимый стандарт — для одинарных крюков по DIN 15401, для двойных по DIN 15402. Для проектов в регионе СНГ изготовление может быть согласовано в заказе по ГОСТ 34680-2020; После определения этих трёх параметров номер крюка — а следовательно, и сам крюк — может быть выбран детерминированно, а не наугад. Шаг второй: одинарный крюк (DIN 15401) или двойной крюк (DIN 15402)? Одинарный крюк передаёт нагрузку по одному несущему пути и является выбором по умолчанию для крюковых подвесок общего назначения, цеховых кранов и ремонтных работ (с частой заменой стропов): простая конструкция, быстрое зацепление и отцепление, экономическая эффективность. Двойной крюк распределяет нагрузку по двум симметричным несущим путям и применяется там, где канаты симметрично запасовываются в крюковую подвеску — типично для крупнотоннажных козловых и мостовых кранов, литейных и сталеразливочных кранов, тяжёлых условий работы на металлургических заводах — поскольку он уравновешивает крюковую подвеску, уменьшает перекос и сохраняет центровку груза. Критерий выбора Одинарный крюк — DIN 15401 Двойной крюк — DIN 15402 Несущий путь Один Два, симметричных Типичное применение Крюковые подвески общего назначения, цеховые и ремонтные краны Крупнотоннажные краны, литейные и сталеразливочные краны, металлургические заводы Схема запасовки каната Однократная и стандартная запасовка каната Уравновешивает две симметричные ветви каната, уменьшает перекос крюковой подвески Строповка Наиболее быстрое зацепление и отцепление при частой смене стропов Наиболее подходит для симметричного подъёма на двух ветвях Диапазон номеров крюков (DIN 15400) № 2,5 – № 250 № 10 – № 250 Вариант поставки Необходимо указывать: кованая заготовка или механически обработанное готовое изделие Тип A (кованая заготовка) / Тип B (механически обработанное готовое изделие) Шаг третий: разобраться в номерах крюков по DIN 15400 Номер крюка — это не тоннаж. Согласно DIN 15400, номер крюка выражает класс грузоподъёмности, учитывающий совокупность нагрузки и режима работы механизма: при одной и той же номинальной грузоподъёмности чем тяжелее условия работы, тем больше номер крюка. Одинарные крюки охватывают № 2,5 – № 250; двойные — от № 10 до № 250. Отсюда следуют два практических правила: 1.Ни в коем случае не переводите самостоятельно «нам нужен крюк на 50 тонн» напрямую в номер крюка. 50 тонн при лёгком режиме работы и 50 тонн при тяжёлом непрерывном режиме не соответствуют одному и тому же номеру крюка. 2.Отправьте изготовителю WLL + режим работы + стандарт и потребуйте письменного подтверждения номера крюка. Это короткое письмо позволяет избежать самой распространённой ошибки при закупке крюков. Шаг четвёртый: тип A и тип B — выясните состояние поставки Двойные крюки по DIN 15402 поставляются в двух формах: Тип A — кованая и термообработанная заготовка с припуском на механическую обработку. Этот вариант могут выбрать краностроительные заводы, располагающие собственными механообрабатывающими мощностями и желающие контролировать окончательные размеры. Тип B — полностью механически обработанный готовый крюк, который можно сразу устанавливать в крюковую подвеску. Хотя одинарные крюки по DIN 15401 имеют иное обозначение, для них существует тот же выбор: необходимо чётко указывать, требуется ли кованая заготовка или механически обработанный готовый крюк. Если производственная линия ждёт готовый крюк для монтажа, а поставлена заготовка типа A, деталь будет простаивать в ожидании очереди на механическую обработку. На этом этапе также следует подтвердить детали на уровне чертежа: длину хвостовика крюка, необходимость предохранительного язычка, требования к специальной маркировке. Шаг пятый: материал и термообработка Кованый грузовой крюк не вырезается из стального листа: он проходит горячую штамповку, благодаря которой волокна стали непрерывно распределяются вдоль контура тела крюка, а затем термообработку для достижения прочности и вязкости, требуемых режимом работы. В TUOKE обычно применяются StE355, а также легированные стали 34CrMo4, 34CrNiMo6, 30CrNiMo8; кроме того, углеродистые стали 20, 45, 50; конкретная марка определяется применимым стандартом или чертежом заказчика. Крюк — компонент, критически важный для безопасности; ни в коем случае нельзя без инженерного анализа произвольно заменять материал на более дешёвый — именно материал является тем, на чём в первую очередь «экономят» недобросовестные поставщики. Шаг шестой: согласование интерфейсов: гайка, резьба, траверса, шкивы Крюк никогда не работает в одиночку. В запросе обязательно ссылайтесь на следующие стандарты сопрягаемых деталей, чтобы обеспечить сборку деталей с первого раза: 1.Гайка крюка: DIN 15413 2.Круглая резьба хвостовика крюка (Rd): DIN 15403 3.Траверса (цапфа): DIN 15412 4.Заготовка шкива в крюковой подвеске: DIN 15061 5.Закупка крюка и крюковой подвески — или крюка, гайки и траверсы — у одного поставщика позволяет избежать взаимных претензий при несовпадении резьбы. Шаг седьмой: за пределами каталога: крупнотоннажные изделия на заказ Когда кран выходит за пределы диапазона стандартных таблиц крюков, нестандартная поковка — это правильный путь, а не компромисс: TUOKE может изготовить по чертежам заказчика нестандартные штампованные поковки тоннажного класса от 2,5 до 5000 т. Для сверхкрупных крюков или крюков специальной конфигурации как можно раньше направьте схему нагрузок и кривые режимов работы — планирование штампов и термообработки масштабируется вместе с увеличением размеров детали. Шаг восьмой: заранее укажите окраску и сертификаты Окраска выполняется по ISO 12944: дробеструйная обработка → эпоксидный цинконаполненный грунт около 80 мкм → полиуретановая финишная краска около 60 мкм, общая толщина сухого слоя около 140 мкм. Цвет по RAL — по заказу; для экспорта в Россию по умолчанию чёрный RAL 9005. Сертификаты: для каждой партии стандартно предоставляется заводской сертификат качества EN 10204 3.1. Контроль 3.2 третьей стороной и сертификаты классификационных обществ, таких как ABS, CCS, предоставляются только по отдельному соглашению — они должны быть внесены в заказ до запуска в производство. Пять распространённых ошибок при закупке грузовых крюков 1.Принимать номер крюка за тоннаж — один размер на все режимы работы. 2.Для сборки требуется готовый крюк типа B, а заказана кованая заготовка типа A. 3.Игнорировать стандарт резьбы — круглая резьба Rd по DIN 15403 невзаимозаменяема с резьбой, произвольно нарезанной в цехе в прошлый раз. 4.Покупать только крюк, не указывая стандарты гайки (DIN 15413) и траверсы (DIN 15412). 5.Полагать, что сертификаты 3.2 или сертификаты классификационных обществ включены по умолчанию — всё это предметы отдельного соглашения. Контрольный список перед оформлением заказа 1.Номинальная грузоподъёмность (т) 2.Режим работы механизма (FEM / ISO) 3.Одинарный крюк (DIN 15401) или двойной крюк (DIN 15402) 4.Номер крюка — или поручить TUOKE подтвердить его по WLL + режиму работы 5.Тип A / тип B (кованая заготовка или механически обработанное готовое изделие) 6.Марка материала (StE355, 34CrMo4, 34CrNiMo6, 30CrNiMo8, 20#/45#/50#) 7.Стандарты гайки / резьбы / траверсы (DIN 15413 / 15403 / 15412) 8.Система окраски и цвет по RAL (ISO 12944, толщина сухого слоя около 140 мкм) 9.Требования к сертификатам (3.1 стандартно; 3.2 / ABS / CCS по отдельному соглашению) 10.Требования к чертежам и маркировке Заключение Выбор штампованного крюка на самом деле детерминирован — достаточно разграничить три определяющих решения: одинарный или двойной крюк, правильный номер крюка, соответствующий тоннажу и режиму работы, и фактически необходимое вам состояние поставки. Если правильно определить эти три пункта, сослаться на стандарты сопрягаемых деталей и прописать окраску и сертификаты до запуска в производство, крюк войдёт в крюковую подвеску при первой сборке.
Подробнее
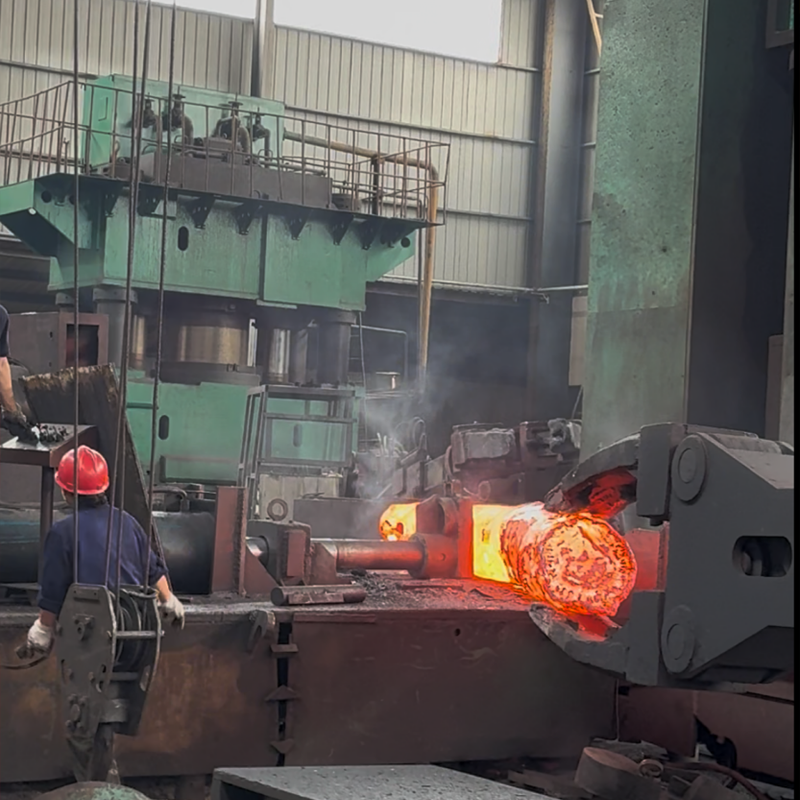
Почему штампованные грузовые крюки не ломаются: волокнистая структура металла, термообработка и то, как крюки в действительности выходят из строя
На металлургическом заводе, в литейном цехе или в контейнерном порту грузовой крюк — самая простая на вид деталь всего крана, и в то же время единственная, отказ которой абсолютно недопустим. Разрыв крюка под нагрузкой — это не просто простой: он может обрушить ковш с расплавленным металлом, статор массой 200 тонн или полный грейфер на всё, что находится внизу. Успокаивает то, что правильно изготовленный крюк при нормальной эксплуатации почти никогда не выходит из строя. В TUOKE (Токэ) наше семейное кузнечное предприятие около 30 лет изготавливает крюки одним и тем же способом — методом горячей штамповки (штамповки в штампах), а не литья или сварных сборных конструкций — и причина этого «записана» внутри металла. В этой статье объясняется, что ковка делает со сталью, почему термообработка является ключевым этапом превращения кованой заготовки в грузовой крюк, а также рассматриваются реальные механизмы отказа трёх распространённых типов крюков. Начнём с металлических волокон: представьте их как древесину, а не как бетон У каждой стали есть «волокна (линии течения зерна)» — внутренняя текстура течения, образованная пластической деформацией, и ориентированные включения, очень похожие на текстуру дубовой доски. Когда мастер вырезает несущую рукоятку из ветки, он естественно ведёт работу вдоль волокон, потому что древесина, расколотая вдоль волокон, значительно прочнее, чем перерезанная поперёк. Горячая штамповка даёт в стали тот же эффект: раскалённую заготовку сжимают и обжимают в парных штампах, пока металл не заполнит окончательный контур крюка. Волокна металла вынужденно идут вдоль формы детали — огибая изгиб тела крюка и поднимаясь вверх по хвостовику, а именно по этому пути передаются растягивающие напряжения при подъёме груза. Сравнение с другими процессами делает это очевидным. Вырезание формы крюка из стального листа означает прямое пересечение волокон; в высоконапряжённой зоне изгиба рабочие напряжения перпендикулярны волокнистой структуре. При отливке крюка из расплавленного металла после затвердевания образуется хаотично ориентированная структура со случайным зерном — как у залитого бетона — с типичными литейными дефектами: усадочными раковинами, газовыми порами и разрозненными неметаллическими включениями. Ковка даёт прямо противоположный результат: горячая обработка закрывает внутренние полости, заваривает газовые поры и измельчает крупнозернистую структуру слитка до мелкого, плотного зерна, тем самым подавляя зарождение трещин. Именно поэтому все основные стандарты на крюки разрабатываются применительно к кованым изделиям: процесс ковки буквально формирует внутреннюю структуру материала в соответствии с путём нагрузки. Термообработка: этап, на котором кованая заготовка действительно становится крюком Ковка придаёт крюку форму и волокна, но заготовка, прошедшая только ковку и механическую обработку, ещё не является готовым грузовым крюком. Процесс ковки оставляет в стали остаточные напряжения, а критически важный баланс между прочностью и вязкостью ещё не сформирован. Именно эту задачу решает термообработка — нормализация, затем закалка с отпуском; конкретный режим подбирается по марке стали и толщине сечения крюка. Представьте разницу между стеклянным стержнем и пружиной. Сталь только после закалки может быть чрезвычайно прочной, но хрупкой — она ломается без предупреждения, а это именно то, чего грузовой крюк ни в коем случае не должен делать. Правильно закалённая и отпущенная сталь настраивается, как пружина: высокий предел текучести, крюк не получает остаточной деформации при номинальной нагрузке; при этом достаточно вязкая, чтобы поглощать ударные нагрузки, нагрузки при косом подъёме и охрупчивание в холодную погоду без растрескивания. В реальной эксплуатации перегруженный штампованный крюк обычно даёт явное предупреждение — небольшое раскрытие зева, удлинение тела крюка — задолго до любого разрыва. Внезапное хрупкое разрушение — признак дефекта или неправильного металлографического состояния, а не характеристика годной штампованной поковки. В TUOKE ковка, термообработка, механическая обработка и заводской контроль выполняются на одной производственной площадке. Это важно: режим термообработки подбирается под фактическую марку стали детали — StE355 для общих условий, 34CrMo4, 34CrNiMo6 или 30CrNiMo8 для тяжёлых и высоконагруженных условий — а не передаётся стороннему заводу термической обработки, который никогда не видел данную плавку. Три типа крюков — три механизма отказа Под «грузовым крюком» фактически понимаются три совершенно разных изделия, и механизмы их отказов также имеют свои особенности: Категория крюка Способ изготовления Типичный механизм отказа Есть ли предупреждение перед отказом? Штампованный крюк (одинарный по DIN 15401; двойной по DIN 15402) Горячая штамповка в штампах, термообработка, механическая обработка Перегрузка или неправильная эксплуатация: пластическая деформация, износ зева (опорной поверхности), поверхностные трещины после сверхдлительного срока службы Обычно есть — вязкое удлинение, видимое раскрытие зева Литой крюк Формообразование литьём расплавленного металла Скрытые газовые поры или включения становятся источниками трещин; возможен внезапный разрыв Практически нет — дефекты внутренние и распределены случайным образом Пластинчатый (наборный) крюк Набор из нескольких вырезанных стальных листов, скреплённых клёпкой или болтами Резервирование конструкции не допускает падения груза при растрескивании одной пластины; однако между пластинами скрыта коррозия, фреттинг-износ в зоне пальцевых отверстий, трещины-надрывы у кромок отверстий Частично видно — трещины наружных пластин можно обнаружить, внутренние повреждения не видны Пластинчатые крюки исторически часто применялись на кранах для сталеразливочных ковшей металлургических заводов; их конструкция намеренно построена вокруг принципа «резервирования» — очень похоже на канат из множества стальных проволок: если одна пластина треснула, остальные продолжают нести нагрузку. Их слабое место — контролепригодность: влага и пыль, занесённые между пластинами, корродируют скрытые поверхности, а фреттинг-износ в зоне пальцевых отверстий не виден снаружи. Литой крюк — это особый случай: поскольку дефекты затвердевания находятся внутри и распределены случайно, отливка может пройти визуальный контроль, но при этом скрывать дефект именно в зоне наибольших напряжений. Вот почему при производстве новых кранов подавляющим образом выбирают кованые крюки — и именно поэтому TUOKE производит одинарные крюки по DIN 15401 (номера крюков по DIN 15400, от № 2,5 до № 250), двойные крюки по DIN 15402 (тип A = кованая заготовка, тип B = механически обработанное готовое изделие; от № 10 до № 250), а нестандартные кованые детали на заказ охватывают диапазон нагрузок от 2,5 до 5000 тонн. Стандарты делают металлографическое качество измеримым Волокнистая структура и кривые отпуска невидимы для заказчика — именно в этом смысл существования стандартов на крюки. Размеры одинарных крюков по DIN 15401 взаимозаменяемы и спроектированы по общепризнанным таблицам нагрузок. Сопрягаемые детали также стандартизированы: гайка крюка по DIN 15413, круглая резьба хвостовика Rd по DIN 15403, траверса крюка (крестовина) по DIN 15412. Для заказчиков из СНГ крюки могут также изготавливаться по ГОСТ 34680-2020 по согласованию в заказе — необходимо чётко понимать, что это договорённость об изготовлении по заказу, а не сертификационный знак, нанесённый на продукцию. Документальное подтверждение так же важно, как и размеры. TUOKE для каждой партии поставки стандартно предоставляет заводской сертификат качества EN 10204 3.1 с указанием фактического химического состава данной плавки стали и результатов испытаний механических свойств. Если проект требует сертификата EN 10204 3.2 с инспекцией третьей стороной или сертификатов классификационных обществ, таких как ABS и CCS, это оформляется по отдельному соглашению — ни в коем случае нельзя предполагать, что они включены в стандартное предложение. Что следует спросить у поставщика крюков 1.Крюк кованый или литой? Какая марка стали? Каково состояние термообработки? 2.Какому стандарту он соответствует (DIN 15401 / DIN 15402)? Какой номер крюка по DIN 15400? 3.Включён ли в предложение сертификат качества EN 10204 3.1 (по умолчанию он должен быть включён)? Требуется ли отдельным соглашением добавить контроль 3.2 или свидетельствование классификационного общества? 4.В эксплуатации: регулярно проверять износ дна зева, раскрытие зева и поверхностные трещины; любой крюк с остаточной деформацией подлежит выбраковке. Заключение: безопасность крюка не обеспечивается на этапе окончательного контроля — она формируется в штампе и печи термической обработки. Непрерывные линии течения металла, мелкозернистая плотная металлографическая структура и структура после правильно выполненного отпуска — именно поэтому штампованный крюк начинает деформироваться и подаёт предупреждающие признаки задолго до разрушения. Независимо от того, нужен ли вам малый цеховой крюк DIN 15400 № 2,5 или заказная крюковая подвеска с двухрогим крюком грузоподъёмностью в несколько тысяч тонн, инженерная команда TUOKE может проанализировать ваши данные по грузоподъёмности, условиям эксплуатации и схеме запасовки каната. Отправьте спецификацию крюков или чертежи через tkkjtech.com, и мы предложим марку стали, номер крюка и комплект документов по качеству.
Подробнее
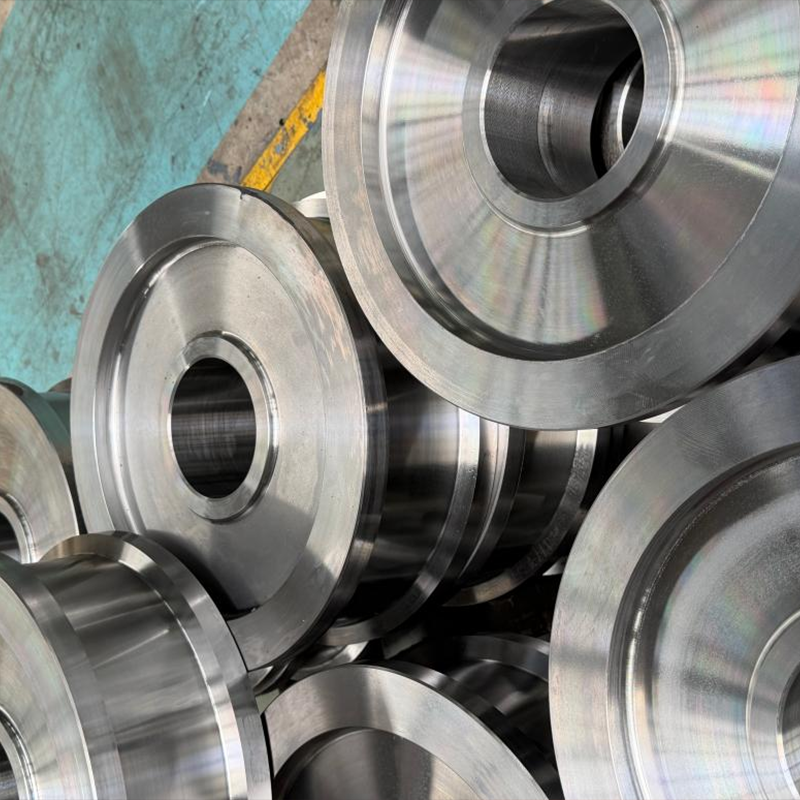
Почему крановые колёсные узлы изнашиваются и выходят из строя: кованые колёса по DIN 15093, твёрдость поверхности катания, износ реборд и согласование с рельсом
Каждый кран в конечном счёте опирается на четыре небольшие стальные поверхности. Что бы ни поднимал крюк, вся машина — вместе с грузом — давит на те немногие пятна контакта, где поверхность катания колеса соприкасается с рельсом, и каждое такое пятно зачастую размером лишь с монету. Колёса — это шины крана: как и шины, они изнашиваются, задираются и в конце концов требуют замены; но, в отличие от шин, замена комплекта колёс означает вывешивание крана, разборку колёсного узла и несколько дней простоя. В этой статье рассказывается, как изготавливаются кованые заготовки крановых колёс по DIN 15093, почему закономерности твёрдости поверхности катания и износа реборд так сильно различаются, почему колесо и рельс обязательно должны быть согласованы как пара, а также как заказать колёсные узлы у специализированного кузнечного завода, такого как TUOKE (Токэ), для получения максимального срока службы. Конструкция колёсного узла Колёсный узел (колёсная сборка) — это компактный ведущий или неприводной узел, включающий: 1.Тело колеса — поверхность катания (цилиндрическая или слегка коническая рабочая поверхность), одну или две реборды (выступающие края, удерживающие кран на рельсе), а также ступицу с отверстием под ось, шпоночным пазом и посадочными местами под подшипники. 2.Ось/вал и подшипники, установленные в корпусе колёсного узла. 3.Корпус, прикрепляемый болтами к концевой балке крана или раме тележки. TUOKE поставляет кованые заготовки колёс и колёсные диски по DIN 15093; стандартный диапазон охватывает диаметры колёс от D200 до D800, большие диаметры изготавливаются по чертежам на заказ. Нестандартные колёса и дисковые поковки также входят в наши возможности изготовления поковок на заказ для деталей массой от 2,5 до 5000 тонн. Колёса обычно куются из углеродистой стали 20, 45 или 50, затем проходят термообработку, механическую обработку и заводской контроль и отгружаются в виде заготовок, механически обработанных готовых колёс или полностью собранных колёсных узлов. Почему кованые заготовки колёс превосходят литые Поверхность катания колеса — одна из самых нагруженных поверхностей на кране: при каждом обороте колеса вес всей машины прокатывается по пятну контакта размером с почтовую марку, а контактные напряжения при этом относятся к числу самых высоких в инженерной практике. Ковка даёт здесь два решающих преимущества. Во-первых, горячая обработка измельчает сталь, придавая ей плотную и однородную структуру, и — как в случае с коваными крюками — заставляет волокна металла идти вдоль контура детали, благодаря чему поверхностный слой поверхности катания получается плотным и бездефектным, а не хаотичным и пористым. Во-вторых, ковка закрывает внутренние усадочные раковины и газовые поры, обычные для литых колёс; если под поверхностью катания литого колеса остаётся подповерхностная полость, при повторном контактном нагружении в качении возникает выкрашивание — выпадение кусочков рабочей поверхности, — а выкрошенное колесо одновременно повреждает и головку рельса, и подшипники. Кованые колёса, достигая конца срока службы, почти всегда изнашиваются постепенно и предсказуемо, а не отказывают внезапно. Кованые заготовки крановых колёс и готовые механически обработанные колёса по DIN 15093: показаны поверхность катания, реборда, ступица, отверстие под ось и посадочные места под подшипники, диапазон D200–D800 Контакт колеса с рельсом: каблуки на мягком полу Физика контакта колеса с рельсом беспощадна. Две криволинейные стальные детали встречаются на крайне малой площадке, и давление там — контактные напряжения по Герцу — может превышать предел текучести поверхности стали; именно поэтому поверхность катания колеса подвергают поверхностной закалке. Твёрдая поверхность катания сопротивляется контактной усталости при качении (подповерхностные трещины, которые в конечном итоге приводят к питтингу и выкрашиванию поверхности) и замедляет абразивный износ. Аналогия — каблуки на мягком полу: маленькая и твёрдая площадка контакта сосредоточивает огромное давление, и более мягкая из двух поверхностей деформируется и изнашивается. Но «чем твёрже, тем лучше» — это ловушка. Колесо и рельс должны быть согласованы по твёрдости как пара. Если установить колесо с поверхностью катания, значительно более твёрдой, чем рельс, износ переместится на головку рельса — а заменить целый портовый или цеховой рельсовый путь гораздо дороже, чем заменить колесо. Инженерная практика — поддерживать контролируемое соотношение твёрдости между поверхностью катания колеса и головкой рельса и последовательно соблюдать его для всех колёс одного крана, чтобы две поверхности прирабатывались друг к другу, а не вели войну износа. При заказе сменных колёс обязательно сообщайте поставщику тип эксплуатируемого рельса — пытаться подобрать новое колесо к неизвестному рельсу означает перенести затраты из бюджета колёс в бюджет рельсов. Износ реборд: колесо убивает не нагрузка, а увод Это одна из контринтуитивных истин о крановых колёсах: поверхность катания изнашивается медленно и предсказуемо, а реборды зачастую умирают рано — и причина почти никогда не в вертикальной нагрузке. Реборда — это направляющий элемент, а не рабочий; на идеально центрированном кране они почти не касаются рельса. Как только касание происходит, это означает, что что-то не прямо: 1.Увод крана (перекос/скос) — концевые балки при движении слегка непараллельны, и кран едет боком, цепляя рельс, как автомобиль с нарушенным развал-схождением. Это причина номер один быстрого износа реборд. 2.Погрешность колеи или центровки рельса — рельс уложен слишком широко, слишком узко или с изломом на стыке; реборда трётся при каждом проходе. 3.Неодинаковый диаметр колёс — несовпадение диаметров колёс на одной оси заставляет тележку отклоняться в поперечном направлении; замена старых колёс по одному без общей выверки автоматически воспроизводит эту проблему. 4.Несоответствие конической поверхности катания профилю головки рельса, а также недостаточная смазка в зоне контакта реборды с рельсом. Ремонтный вывод прямолинеен: кран, у которого реборды изнашиваются каждые полгода, имеет проблему с центровкой, и замена колёс на более твёрдые её не решит. Проверьте колею и прямолинейность, проверьте одинаковость диаметров поверхности катания у колёс одной группы, проверьте зазоры в подшипниках и при необходимости применяйте правильную смазку реборд. Это как износ шин у грузовика с нарушенной развал-схождением: самые лучшие шины на кривой оси сотрутся за несколько месяцев точно так же. Наблюдаемый симптом Наиболее вероятная причина Что проверить в первую очередь Утонение реборды с одной и той же стороны у каждого колеса Увод крана / несоосность рельсового пути Колея, прямоугольность концевых балок, стыки рельсов Питтинг и выкрашивание поверхности катания Контактная усталость при качении; подповерхностные дефекты или недостаточная твёрдость поверхности катания Записи о твёрдости поверхности катания, способ изготовления колеса (ковка/литьё) Одно колесо изнашивается намного быстрее парного Несовпадение диаметров / зазоры в подшипниках Измерить диаметр поверхности катания всех колёс в группе; проверить люфт подшипников Коррозия колёсного узла, отслаивание краски у реборды Наружные условия C4/C5, повреждение покрытия Спецификация окраски (система эпоксидный цинконаполненный грунт + полиуретан), регламент подкраски Ключевые моменты заказа колёсных узлов длительного срока службы: практический чек-лист 1.Стандарт и размеры колёс: заготовки по DIN 15093; диаметр D200–D800 или больше по заказу; ширина поверхности катания и профиль реборды должны соответствовать типу рельса. 2.Данные рельса: тип и твёрдость рельса — согласование твёрдости колеса и рельса должно определяться совместно, а не выбираться по отдельности. 3.Нагрузка и условия эксплуатации: давление колеса на рельс, скорость передвижения, режим работы; при заданной нагрузке чем больше диаметр, тем ниже контактные напряжения и медленнее износ, поэтому диаметр колеса сам по себе является решением по сроку службы. 4.Материал и термообработка: кованые детали из углеродистой стали 20, 45, 50, с согласованным состоянием поверхностной закалки поверхности катания; поставка в виде заготовок или механически обработанных готовых изделий, в виде деталей или собранных колёсных узлов. 5.Окраска: колёсные узлы для наружной установки обычно поставляются в чёрном или сером цвете, цвет по RAL — по заказу; нанесение по практике антикоррозионной защиты ISO 12944: дробеструйная обработка + эпоксидный цинконаполненный грунт + полиуретановая финишная краска (общая толщина сухого слоя около 140 мкм). 6.Документы гарантии качества: TUOKE для каждой партии стандартно предоставляет заводской сертификат качества EN 10204 3.1; контроль 3.2 третьей стороной или сертификаты классификационных обществ ABS/CCS оформляются только по отдельному соглашению — укажите требования при запросе. Заключение: срок службы колёсного узла наполовину определяется в кузнечном цехе, наполовину — на рельсовом пути. Плотное кованое колесо по DIN 15093 с волокнистой структурой, идущей вдоль контура, в сочетании с правильно закалённой поверхностью катания даёт наилучшую отправную точку; затем согласованный по твёрдости рельс, ровный и хорошо обслуживаемый рельсовый путь, колёсные узлы с одинаковым диаметром и надлежащая смазка определяют, прослужит ли это колесо год или десять лет. Независимо от того, нужно ли вам неприводное колесо D200, колесо для тяжёлого козлового крана D800 или более крупные нестандартные кованые колёсные диски и собранные колёсные узлы, TUOKE может изготовить их по чертежам и выполнить термообработку, механическую обработку и контроль на заводе. Чтобы получить коммерческое предложение, отправьте по электронной почте чертежи колёс, данные по рельсу и давление колеса на рельс.
Подробнее