Одинарный или двойной крюк? Полное руководство по выбору грузовых крюков и номерам крюков по DIN 15401 / DIN 15402
2026-08-22
Кованый крюк — наиболее нагруженная одиночная деталь в грузоподъёмных машинах, а также один из компонентов, которые чаще всего заказывают неправильно при закупке кранов. Заказчик называет тоннаж, получает предложение и только при сборке обнаруживает: номер крюка не соответствует режиму работы механизма крана, резьба хвостовика крюка не входит в траверсу или поставлена кованая заготовка, а не механически обработанный готовый крюк. Каждая ошибка означает переделку, задержку срока поставки и предотвратимый риск безопасности.
В этом руководстве разобраны действительно ключевые решения: как выбирать между одинарным и двойным крюком, что в действительности означает система номеров крюков DIN, в чём разница между состояниями поставки типа A и типа B, а также какие стандарты сопрягаемых деталей обязательно указывать при запросе. TUOKE (Токэ) около 30 лет занимается горячей штамповкой грузовых крюков для краностроительных заводов, EPC-подрядчиков, портов, металлургических заводов и рудников по всему миру; именно перечисленные ниже вопросы наша инженерная команда уточняет по каждому запросу.
Шаг первый: сначала определить тоннаж и режим работы, а не номер крюка
Прежде чем открывать любой стандарт, зафиксируйте три исходных параметра:
1.Номинальная грузоподъёмность (WLL), в тоннах — нагрузка, которую крюк должен выдерживать в эксплуатации.
2.Режим работы механизма (класс условий работы), по FEM 1.001 или ISO 4301 — то есть интенсивность использования. Два крюка с одинаковой статической грузоподъёмностью — для лёгкого ремонтного крана и для загрузочного крана металлургического завода, работающего непрерывно 24 часа, — могут требовать совершенно разных номеров крюков.
3.Применимый стандарт — для одинарных крюков по DIN 15401, для двойных по DIN 15402. Для проектов в регионе СНГ изготовление может быть согласовано в заказе по ГОСТ 34680-2020;
После определения этих трёх параметров номер крюка — а следовательно, и сам крюк — может быть выбран детерминированно, а не наугад.
Шаг второй: одинарный крюк (DIN 15401) или двойной крюк (DIN 15402)?
Одинарный крюк передаёт нагрузку по одному несущему пути и является выбором по умолчанию для крюковых подвесок общего назначения, цеховых кранов и ремонтных работ (с частой заменой стропов): простая конструкция, быстрое зацепление и отцепление, экономическая эффективность.
Двойной крюк распределяет нагрузку по двум симметричным несущим путям и применяется там, где канаты симметрично запасовываются в крюковую подвеску — типично для крупнотоннажных козловых и мостовых кранов, литейных и сталеразливочных кранов, тяжёлых условий работы на металлургических заводах — поскольку он уравновешивает крюковую подвеску, уменьшает перекос и сохраняет центровку груза.
| Критерий выбора | Одинарный крюк — DIN 15401 | Двойной крюк — DIN 15402 |
| Несущий путь | Один | Два, симметричных |
| Типичное применение | Крюковые подвески общего назначения, цеховые и ремонтные краны | Крупнотоннажные краны, литейные и сталеразливочные краны, металлургические заводы |
| Схема запасовки каната | Однократная и стандартная запасовка каната | Уравновешивает две симметричные ветви каната, уменьшает перекос крюковой подвески |
| Строповка | Наиболее быстрое зацепление и отцепление при частой смене стропов | Наиболее подходит для симметричного подъёма на двух ветвях |
| Диапазон номеров крюков (DIN 15400) | № 2,5 – № 250 | № 10 – № 250 |
| Вариант поставки | Необходимо указывать: кованая заготовка или механически обработанное готовое изделие | Тип A (кованая заготовка) / Тип B (механически обработанное готовое изделие) |
Шаг третий: разобраться в номерах крюков по DIN 15400
Номер крюка — это не тоннаж. Согласно DIN 15400, номер крюка выражает класс грузоподъёмности, учитывающий совокупность нагрузки и режима работы механизма: при одной и той же номинальной грузоподъёмности чем тяжелее условия работы, тем больше номер крюка. Одинарные крюки охватывают № 2,5 – № 250; двойные — от № 10 до № 250.
Отсюда следуют два практических правила:
1.Ни в коем случае не переводите самостоятельно «нам нужен крюк на 50 тонн» напрямую в номер крюка. 50 тонн при лёгком режиме работы и 50 тонн при тяжёлом непрерывном режиме не соответствуют одному и тому же номеру крюка.
2.Отправьте изготовителю WLL + режим работы + стандарт и потребуйте письменного подтверждения номера крюка. Это короткое письмо позволяет избежать самой распространённой ошибки при закупке крюков.
Шаг четвёртый: тип A и тип B — выясните состояние поставки
Двойные крюки по DIN 15402 поставляются в двух формах:
Тип A — кованая и термообработанная заготовка с припуском на механическую обработку. Этот вариант могут выбрать краностроительные заводы, располагающие собственными механообрабатывающими мощностями и желающие контролировать окончательные размеры.
Тип B — полностью механически обработанный готовый крюк, который можно сразу устанавливать в крюковую подвеску.
Хотя одинарные крюки по DIN 15401 имеют иное обозначение, для них существует тот же выбор: необходимо чётко указывать, требуется ли кованая заготовка или механически обработанный готовый крюк. Если производственная линия ждёт готовый крюк для монтажа, а поставлена заготовка типа A, деталь будет простаивать в ожидании очереди на механическую обработку. На этом этапе также следует подтвердить детали на уровне чертежа: длину хвостовика крюка, необходимость предохранительного язычка, требования к специальной маркировке.
Шаг пятый: материал и термообработка
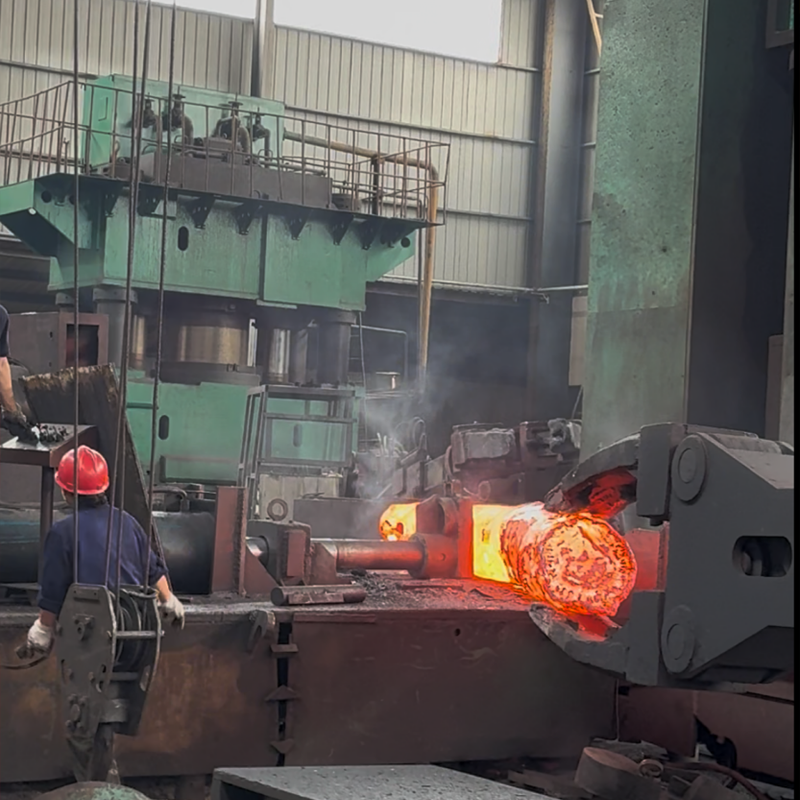
Кованый грузовой крюк не вырезается из стального листа: он проходит горячую штамповку, благодаря которой волокна стали непрерывно распределяются вдоль контура тела крюка, а затем термообработку для достижения прочности и вязкости, требуемых режимом работы. В TUOKE обычно применяются StE355, а также легированные стали 34CrMo4, 34CrNiMo6, 30CrNiMo8; кроме того, углеродистые стали 20, 45, 50; конкретная марка определяется применимым стандартом или чертежом заказчика. Крюк — компонент, критически важный для безопасности; ни в коем случае нельзя без инженерного анализа произвольно заменять материал на более дешёвый — именно материал является тем, на чём в первую очередь «экономят» недобросовестные поставщики.
Шаг шестой: согласование интерфейсов: гайка, резьба, траверса, шкивы
Крюк никогда не работает в одиночку. В запросе обязательно ссылайтесь на следующие стандарты сопрягаемых деталей, чтобы обеспечить сборку деталей с первого раза:
1.Гайка крюка: DIN 15413
2.Круглая резьба хвостовика крюка (Rd): DIN 15403
3.Траверса (цапфа): DIN 15412
4.Заготовка шкива в крюковой подвеске: DIN 15061
5.Закупка крюка и крюковой подвески — или крюка, гайки и траверсы — у одного поставщика позволяет избежать взаимных претензий при несовпадении резьбы.
Шаг седьмой: за пределами каталога: крупнотоннажные изделия на заказ
Когда кран выходит за пределы диапазона стандартных таблиц крюков, нестандартная поковка — это правильный путь, а не компромисс: TUOKE может изготовить по чертежам заказчика нестандартные штампованные поковки тоннажного класса от 2,5 до 5000 т. Для сверхкрупных крюков или крюков специальной конфигурации как можно раньше направьте схему нагрузок и кривые режимов работы — планирование штампов и термообработки масштабируется вместе с увеличением размеров детали.
Шаг восьмой: заранее укажите окраску и сертификаты
Окраска выполняется по ISO 12944: дробеструйная обработка → эпоксидный цинконаполненный грунт около 80 мкм → полиуретановая финишная краска около 60 мкм, общая толщина сухого слоя около 140 мкм. Цвет по RAL — по заказу; для экспорта в Россию по умолчанию чёрный RAL 9005.
Сертификаты: для каждой партии стандартно предоставляется заводской сертификат качества EN 10204 3.1. Контроль 3.2 третьей стороной и сертификаты классификационных обществ, таких как ABS, CCS, предоставляются только по отдельному соглашению — они должны быть внесены в заказ до запуска в производство.
Пять распространённых ошибок при закупке грузовых крюков
1.Принимать номер крюка за тоннаж — один размер на все режимы работы.
2.Для сборки требуется готовый крюк типа B, а заказана кованая заготовка типа A.
3.Игнорировать стандарт резьбы — круглая резьба Rd по DIN 15403 невзаимозаменяема с резьбой, произвольно нарезанной в цехе в прошлый раз.
4.Покупать только крюк, не указывая стандарты гайки (DIN 15413) и траверсы (DIN 15412).
5.Полагать, что сертификаты 3.2 или сертификаты классификационных обществ включены по умолчанию — всё это предметы отдельного соглашения.
Контрольный список перед оформлением заказа
1.Номинальная грузоподъёмность (т)
2.Режим работы механизма (FEM / ISO)
3.Одинарный крюк (DIN 15401) или двойной крюк (DIN 15402)
4.Номер крюка — или поручить TUOKE подтвердить его по WLL + режиму работы
5.Тип A / тип B (кованая заготовка или механически обработанное готовое изделие)
6.Марка материала (StE355, 34CrMo4, 34CrNiMo6, 30CrNiMo8, 20#/45#/50#)
7.Стандарты гайки / резьбы / траверсы (DIN 15413 / 15403 / 15412)
8.Система окраски и цвет по RAL (ISO 12944, толщина сухого слоя около 140 мкм)
9.Требования к сертификатам (3.1 стандартно; 3.2 / ABS / CCS по отдельному соглашению)
10.Требования к чертежам и маркировке
Заключение
Выбор штампованного крюка на самом деле детерминирован — достаточно разграничить три определяющих решения: одинарный или двойной крюк, правильный номер крюка, соответствующий тоннажу и режиму работы, и фактически необходимое вам состояние поставки. Если правильно определить эти три пункта, сослаться на стандарты сопрягаемых деталей и прописать окраску и сертификаты до запуска в производство, крюк войдёт в крюковую подвеску при первой сборке.