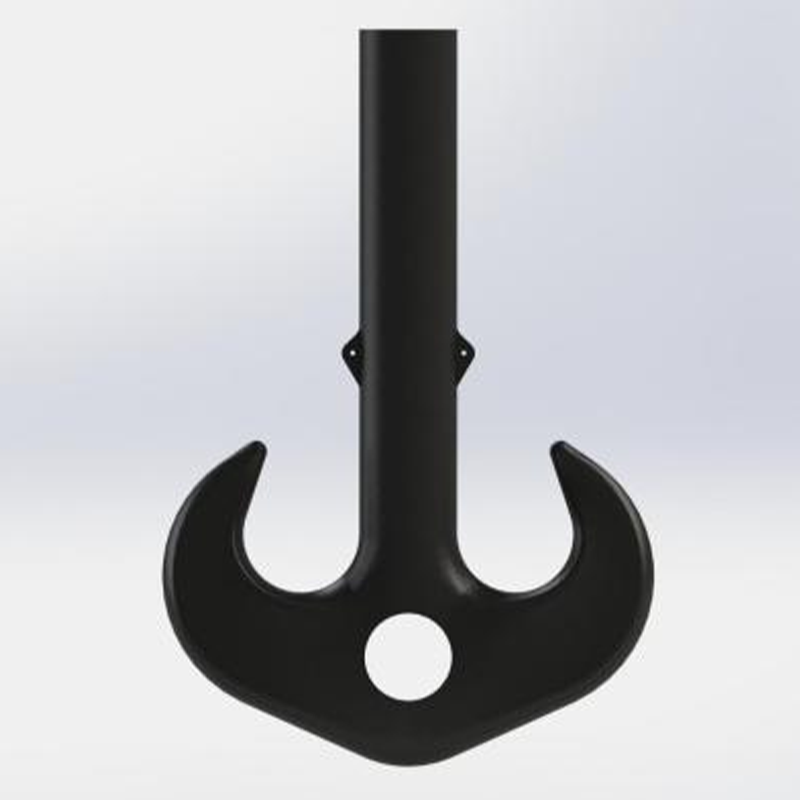
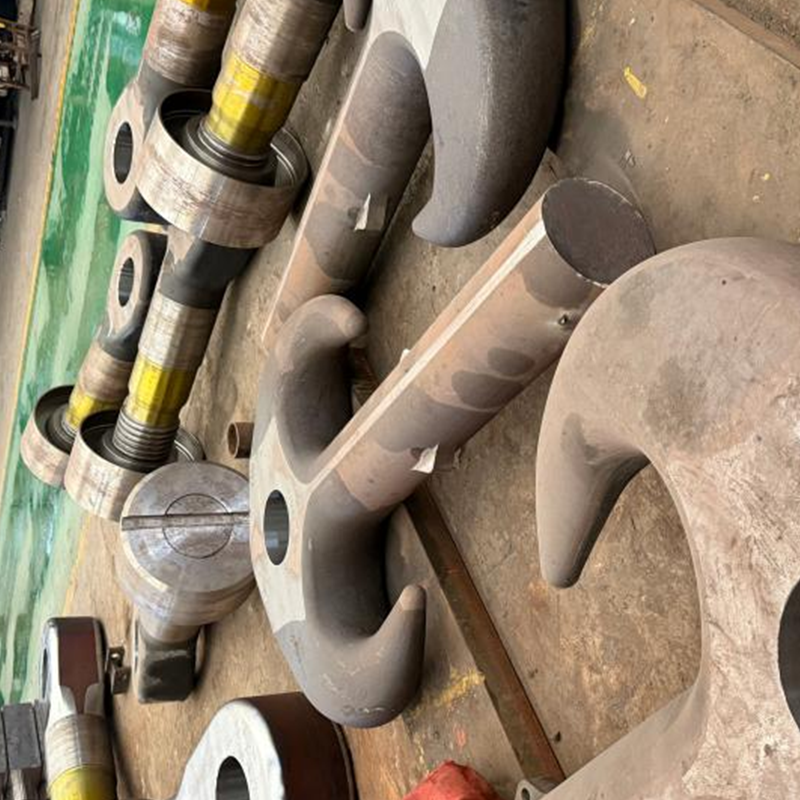
Заготовка двурогого крюка DIN 15402B
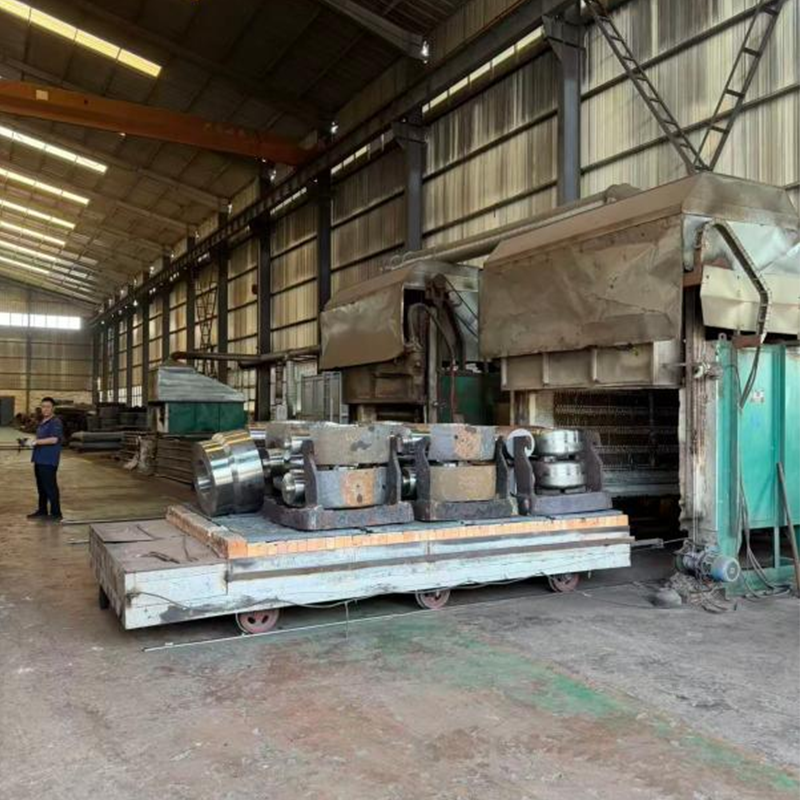
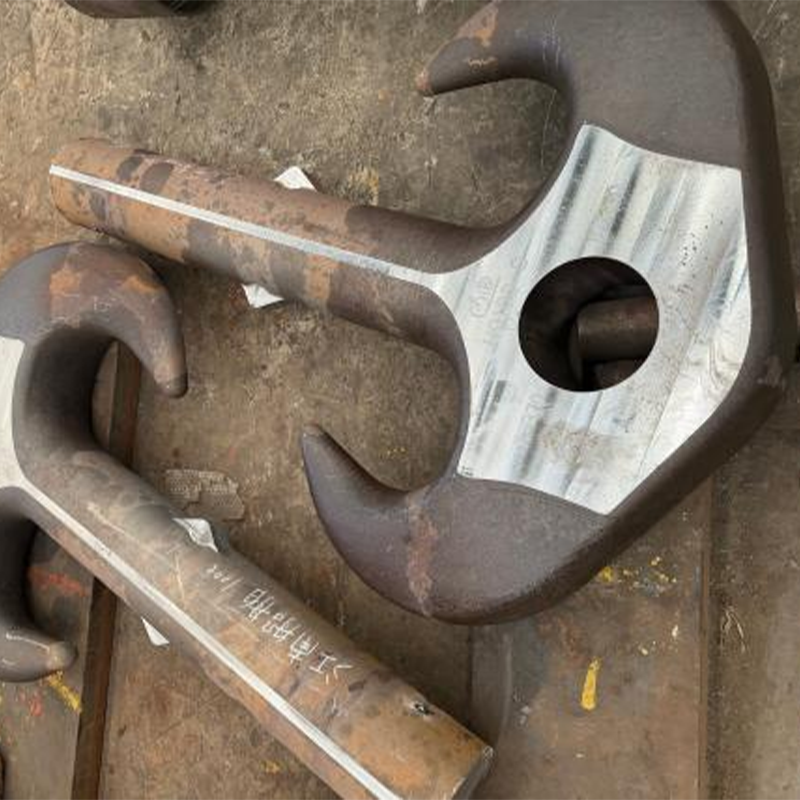
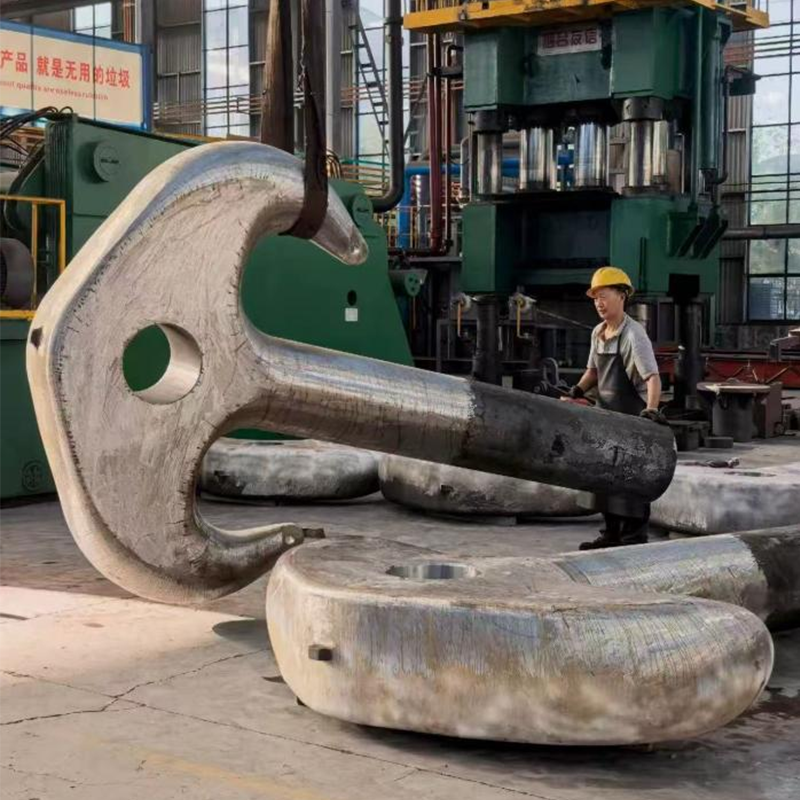
Заготовка двурогого крюка (Ramshorn Hook Blank) — это полуфабрикат-поковка двурогого крюка (крюка «бараний рог») перед механической обработкой: специальная стальная заготовка для крюка после нагрева целиком формуется горячей ковкой; два симметричных зева, прямой хвостовик и опорный бурт хвостовика уже откованы заодно, но поверхность сохраняет кованую черную корку, на всех участках оставлены припуски на механическую обработку — трапецеидальная и круглая резьба хвостовика еще не нарезана, зев и полость крюка еще не окончательно обработаны.
Описание
маркер
Заготовка двурогого крюка (Ramshorn Hook Blank) — это полуфабрикат-поковка двурогого крюка (крюка «бараний рог») перед механической обработкой: специальная стальная заготовка для крюка после нагрева целиком формуется горячей ковкой; два симметричных зева, прямой хвостовик и опорный бурт хвостовика уже откованы заодно, но поверхность сохраняет кованую черную корку, на всех участках оставлены припуски на механическую обработку — трапецеидальная и круглая резьба хвостовика еще не нарезана, зев и полость крюка еще не окончательно обработаны. Заготовка поставляется после нормализации или улучшения; крюковым заводом или организацией-потребителем она подвергается окончательной механической обработке до готового двурогого крюка с прямым хвостовиком по DIN 15402-2, затем комплектуется крюковой гайкой, упорным подшипником, траверсой крюковой подвески и блоками полиспаста, образуя тяжелую крюковую подвеску.
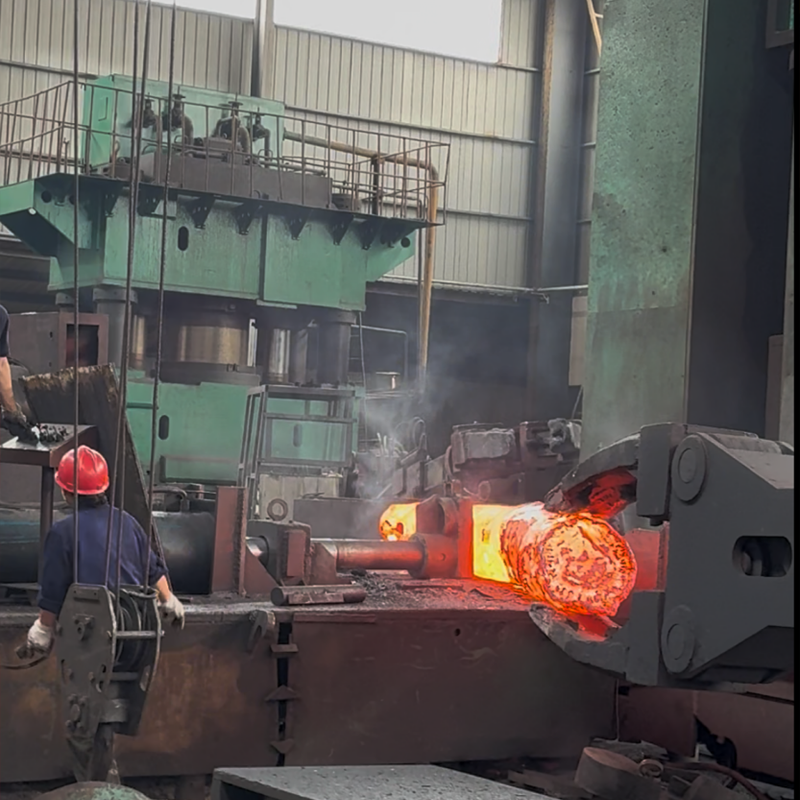
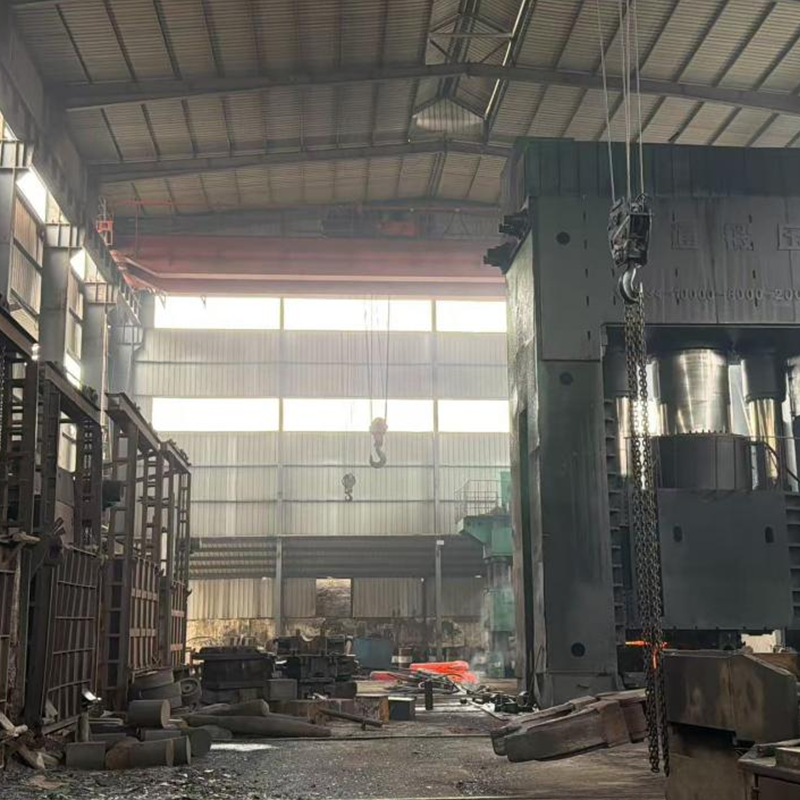
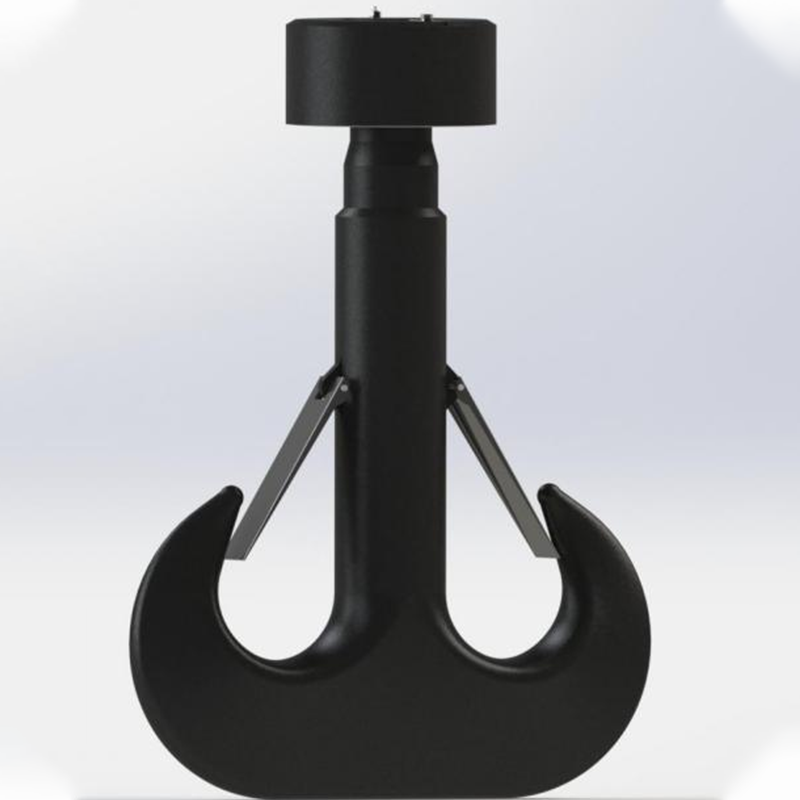
Двурогий крюк (Ramshorn Hook) имеет два симметричных зева: при подъеме две ветви стропа заводятся соответственно в два зева, нагрузка распределяется симметрично, хвостовик в основном воспринимает только осевое растяжение и не воспринимает внецентренный изгибающий момент, как у однорогого крюка, ветви стропа не сдавливают друг друга, износ мал; в таких крупнотоннажных условиях, как металлургические ковши, порты и судостроение, двурогий крюк по сравнению с однорогим той же грузоподъемности обеспечивает меньшую высоту крюковой подвески, меньшую собственную массу и более плавную работу. Ковка — первая и самая основная операция для безопасности крюка: цельная ковка обеспечивает непрерывное симметричное распределение волокон металла по контуру тела крюка, плотное зерно, ударную стойкость и усталостную прочность; стандарт предписывает обязательное изготовление крюков цельной горячей ковкой/штамповкой, категорически запрещается вырезка из стального листа, гибка из профильного проката и сварка/подварка.
Заготовки двурогих крюков нашей компании полностью производятся по типу MMD (штампованные, с опорным буртом, соответствующие DIN 15402B), по стандартам DIN 15402B, DIN 15400 и DIN 15404-1: стандартные номера крюков 2,5–250 (диаметр хвостовика 42–375 мм, базовая грузоподъемность 12,5–500 т и выше), пять классов прочности M/P/S/T/V, материалы включают мелкозернистые стали StE285/StE355/StE420/StE500 и улучшаемые стали 34CrMo4, 34CrNiMo6/34CrNiMo4, 30CrNiMo8; нестандартные крюки сверхбольшой грузоподъемности изготавливаются на заказ свободной ковкой и охватывают диапазон грузоподъемности 2,5–5000 т. Заготовки могут поставляться в черном кованом состоянии, в мягком состоянии после нормализации/отжига или в улучшенном состоянии; также возможно по заказу клиента выполнить окончательную механическую обработку до готового двурогого крюка и провести проверочные испытания, с приложением сертификата материала EN 10204 3.1/3.2 и прослеживаемостью по номеру плавки и партии.
1.Цельная ковка, непрерывность волокон: цельная заготовка формуется горячей ковкой, степень укова ≥3:1, два зева, хвостовик и опорный бурт отковываются за одну операцию нагрева, волокна металла непрерывны и симметричны по контуру тела крюка, резка, гибка и сварка запрещены.
2.MMD, штампованный с опорным буртом: горячая штамповка, опорный бурт формуется заодно, соответствует типу крюка DIN 15402B; контур хорошо заполнен, припуски малы, точность высокая, все двурогие крюки нашей компании выпускаются этого типа.
3.Соответствие двум системам стандартов, полный диапазон классов: GB/T 10051.6 и DIN 15402-1/15400, стандарты ГОСТ параллельно; пять классов прочности M/P/S/T/V, номера крюков 2,5–250 поставляются серийно.
4.Гибкая поставка заготовок/готовой продукции: на выбор черная кованая заготовка, мягкое состояние, улучшенное состояние или окончательно обработанная готовая продукция; зарубежные крюковые заводы покупают заготовки и обрабатывают их самостоятельно — оптимальное сочетание стоимости и сроков поставки; изготовление нестандартных крюков грузоподъемностью до 5000 т.


связаться с нами
Сопутствующие популярные продукты
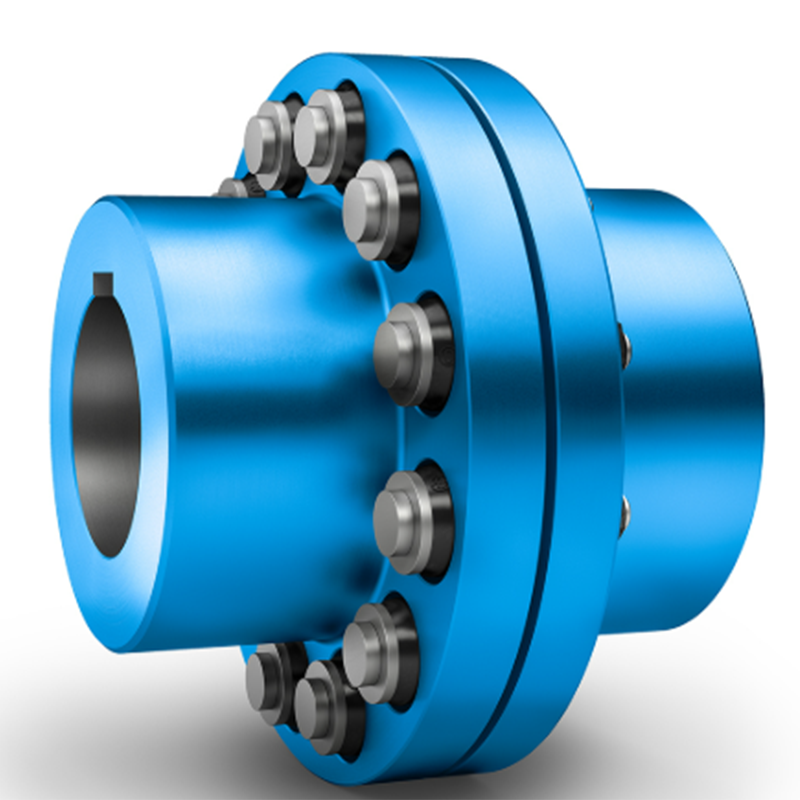
Упругая втулочно-пальцевая муфта
Упругая втулочно-пальцевая муфта (тип HL, новое обозначение LX) — это компенсирующая муфта с неметаллическими упругими элементами. В ней несколько пальцев из нейлона MC устанавливаются в отверстия фланцев двух полумуфт, а крутящий момент передаётся за счёт сопротивления пальцев срезу по поперечному сечению.
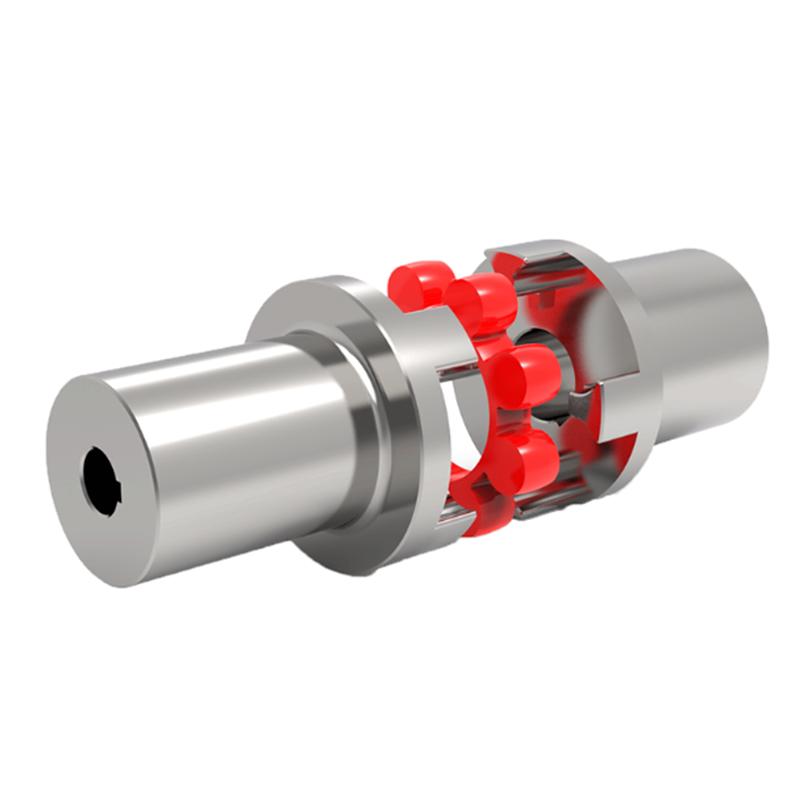
Эластомерная кулачковая муфта
Эластомерная кулачковая муфта (в Европе — Elastomer-Klauenkupplung, упругая кулачковая муфта с эластомером) состоит из двух ступиц с кулачками и звёздообразного упругого элемента из полиуретанового эластомера и относится к муфтам с крутильной упругостью. Эластомер устанавливается между кулачками обеих полумуфт.
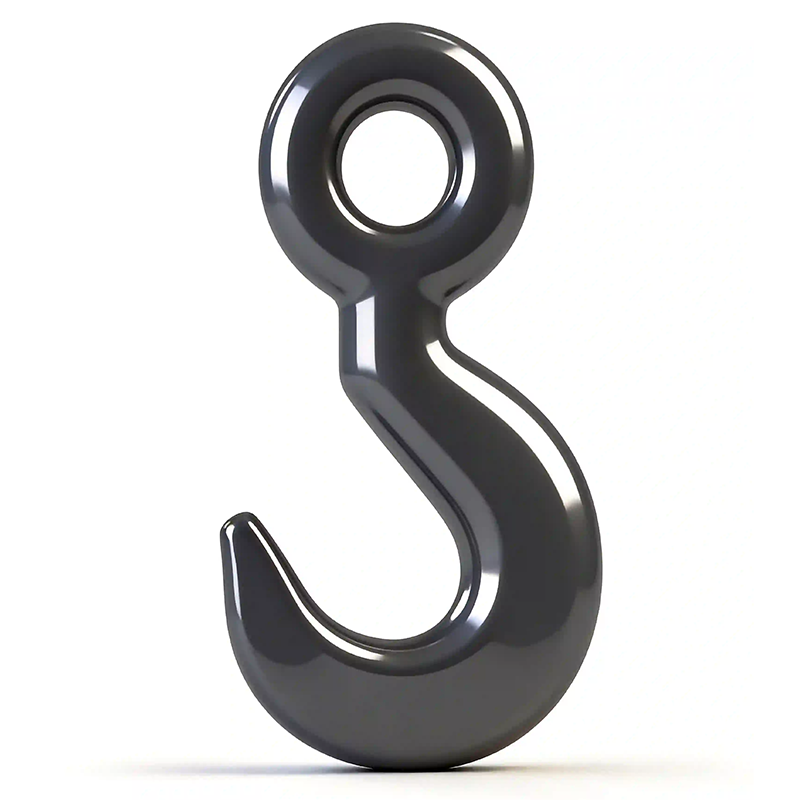
Крюк с проушиной
Крюк с проушиной (Eye Hook) — это крюк, верхняя часть которого выполнена в виде кованой проушины (отверстия под палец) и шарнирно соединена с верхним элементом посредством пальца: в отличие от прямоствольного крюка с резьбовым хвостовиком, комплектуемого крюковой гайкой и траверсой, крюк с проушиной не имеет резьбы на хвостовике.
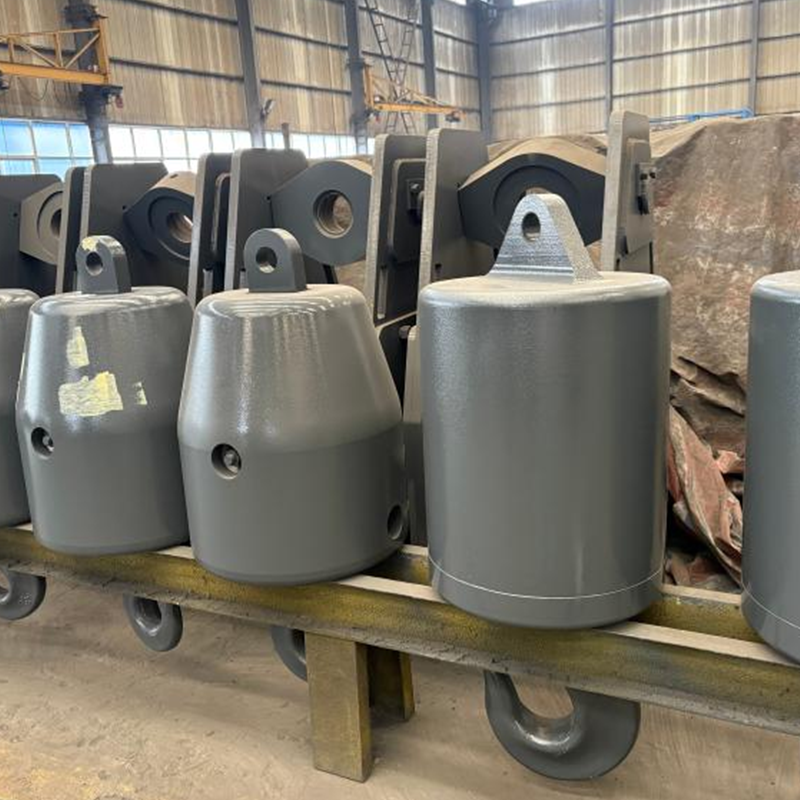
Вспомогательный крюк крана
Вспомогательный крюк крана (Auxiliary Hook) — это конечное грузозахватное устройство вспомогательного механизма подъёма мостовых и козловых кранов: двухбалочные мостовые, козловые и литейные краны обычно помимо главного крюка (главный подъём, большая грузоподъёмность, низкая скорость, тяжёлый режим) оснащаются вспомогательным крюком.
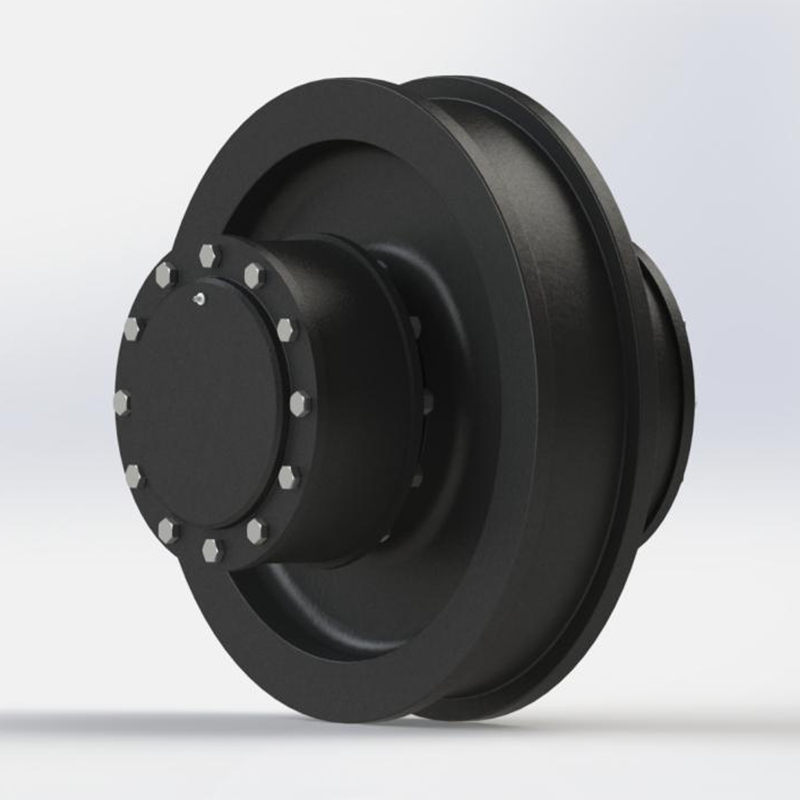
Комплект неприводных ходовых колёс
Комплект неприводных ходовых колёс (также называемый комплектом неприводных ходовых колёс, Idler Wheel Set / Non-driven Wheel Assembly, нем. Laufradsatz) — это комплектный колёсный узел механизма передвижения кранов и рельсовых ходовых устройств, не передающий движущее усилие и только пассивно катящийся при передвижении всей машины: состоит из ведомого ходового колеса без зубчатого венца, оси колеса (неподвижная ось-сердечник или вращающаяся ось), подшипников.
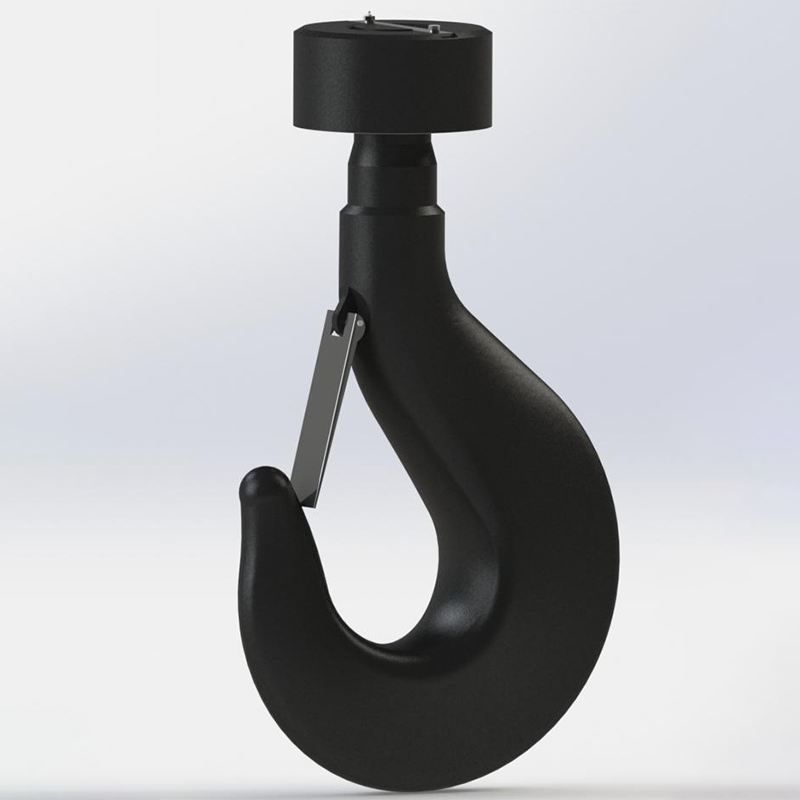
Однорогий крюк с гайкой
«Крюк с гайкой» (Hook with Nut, в каталогах DIN — механически обработанный крюк с хвостовиком, укомплектованный гайкой) — это общепринятая в отрасли форма поставки готовой продукции: окончательно обработанный готовый однорогий крюк с прямым хвостовиком поставляется в комплекте с крюковой гайкой, стопорной пластиной (элементом стопорения) и предохранительным язычком — трапецеидальная и круглая резьба крюка и гайки обрабатывается в паре при производстве и проверяется свинчиванием.
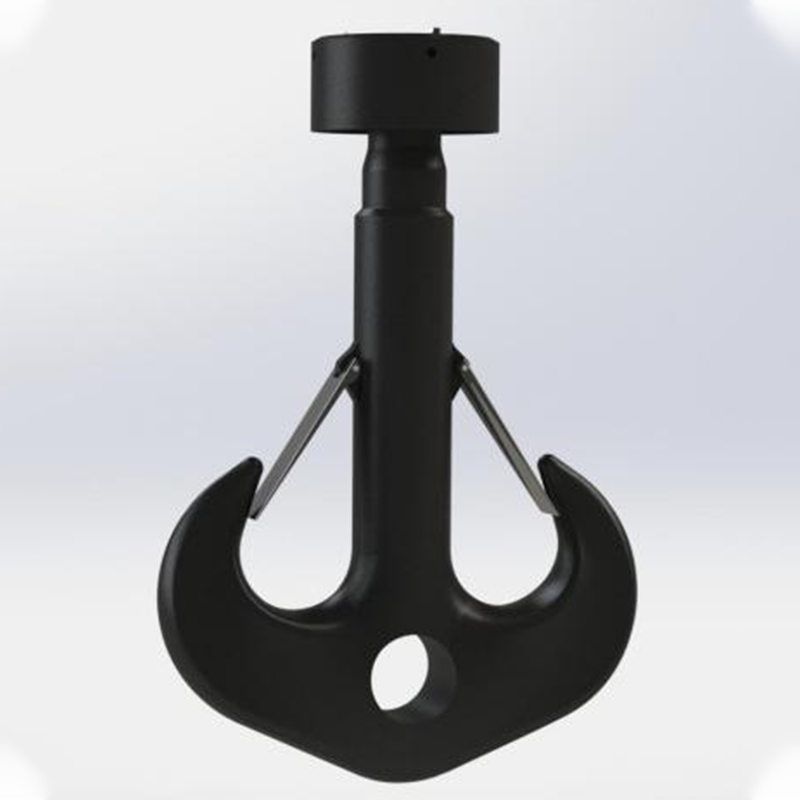
Двурогий крюк с гайкой DIN 15402B
«Двурогий крюк с гайкой» (Ramshorn Hook with Nut, в каталогах DIN — механически обработанный двурогий крюк с хвостовиком, укомплектованный гайкой) — это общепринятая в отрасли форма поставки готовой продукции: окончательно обработанный готовый двурогий крюк с прямым хвостовиком вместе с комплектной крюковой гайкой и стопорной пластиной (элементом стопорения) поставляется комплектно — трапецеидальная и круглая резьба крюка и гайки обрабатывается в паре при производстве и проверяется свинчиванием.
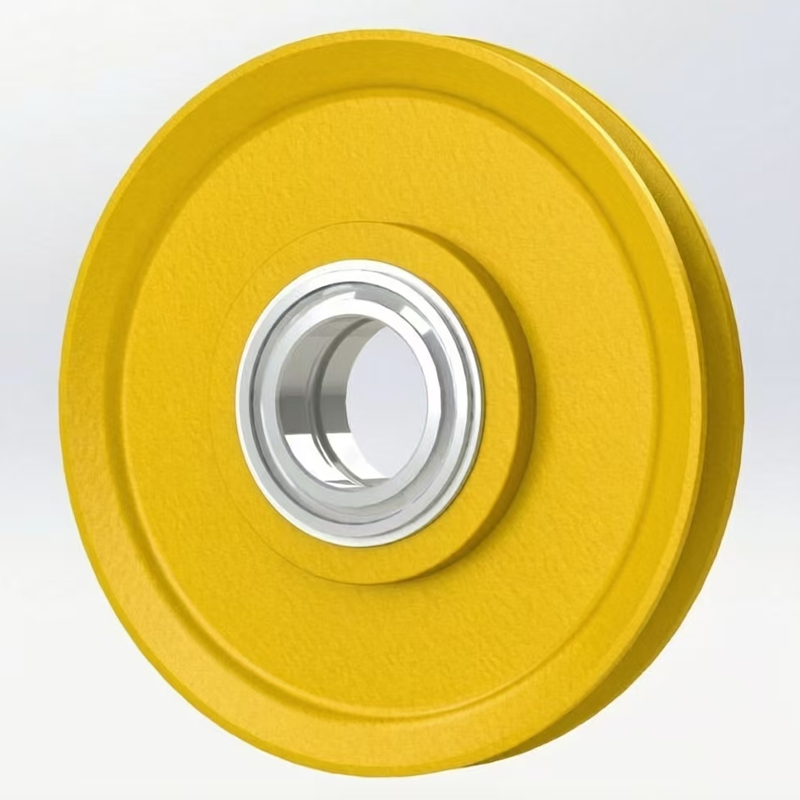
Шкив
Крановый шкив (Rope Sheave / Rope Pulley) — это ключевая деталь грузоподъёмного механизма крана и системы запасовки стального каната, поддерживающая канат, направляющая его и изменяющая его направление: неподвижный шкив служит для изменения направления стального каната, подвижный шкив перемещается вместе с крюком вверх и вниз и в паре с неподвижным образует полиспаст для выигрыша в силе (кратность 2–8 и более), уравнительный шкив служит для выравнивания натяжения ветвей многоветвевого каната.
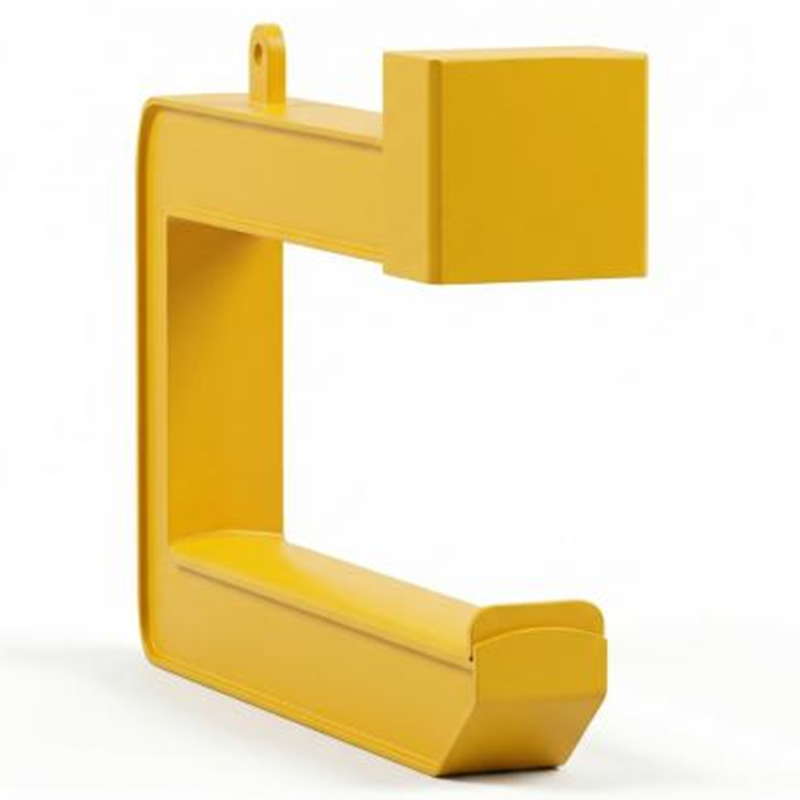
С-образный захват
С-образный захват (C-Hook, также называемый С-образным грузозахватным приспособлением, крюком для рулонов, Coil Lifter) — это специальное грузозахватное приспособление крана, по форме напоминающее букву «C», предназначенное для горизонтальной (лежачей) транспортировки рулонных материалов: стальных, алюминиевых, медных рулонов, бумажных рулонов, рулонов проволоки и т. п.
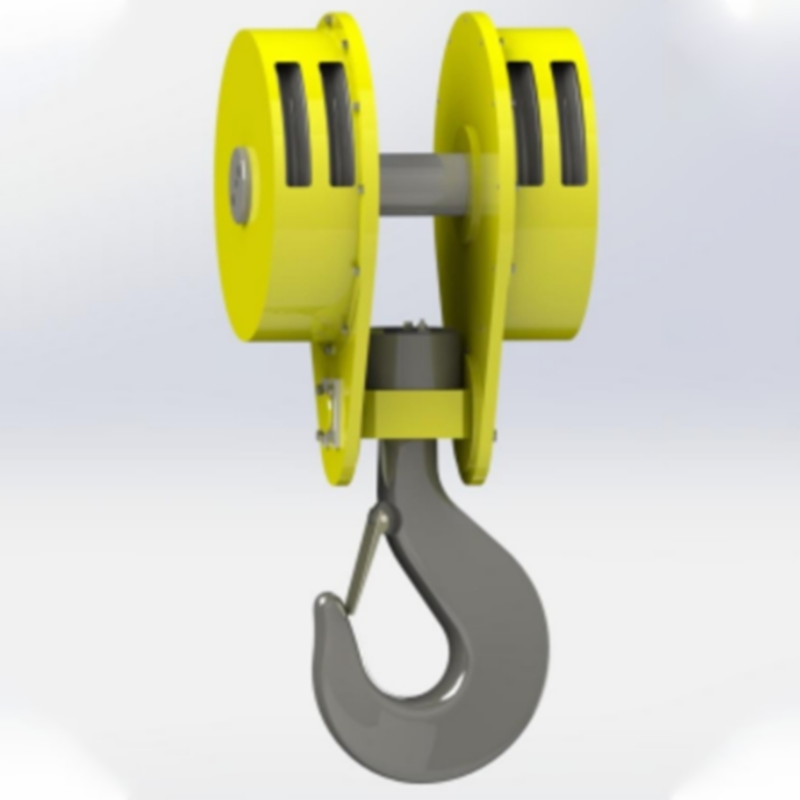
Крюковая подвеска европейского типа
Крюковая подвеска европейского типа (European Type Hook Block, также называемая крюковой полиспастной подвеской, нижним блоком полиспаста) — это конечное грузозахватное устройство, непосредственно воспринимающее поднимаемый груз в механизме подъёма мостовых и козловых кранов и электрических талей: хвостовик готового крюка проходит через траверсу крюковой подвески, крюковая гайка навинчивается и затягивается на конце хвостовика, между гайкой и траверсой установлен упорный подшипник.
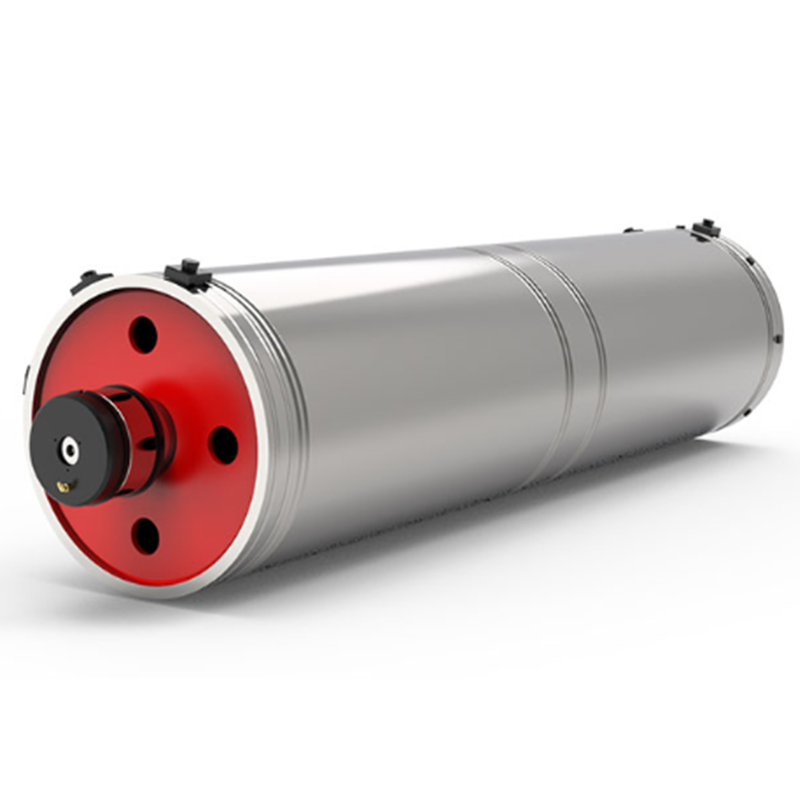
Канатный барабан
Барабанный узел — это ключевой несущий элемент механизма подъёма (и механизма изменения вылета) крана, непосредственно навивающий стальной канат и преобразующий вращательное движение в подъём и опускание груза. Крутящий момент, развиваемый электродвигателем, после снижения частоты вращения и увеличения крутящего момента редуктором передаётся через открытую зубчатую передачу или муфту барабана на барабан, приводя его во вращение.
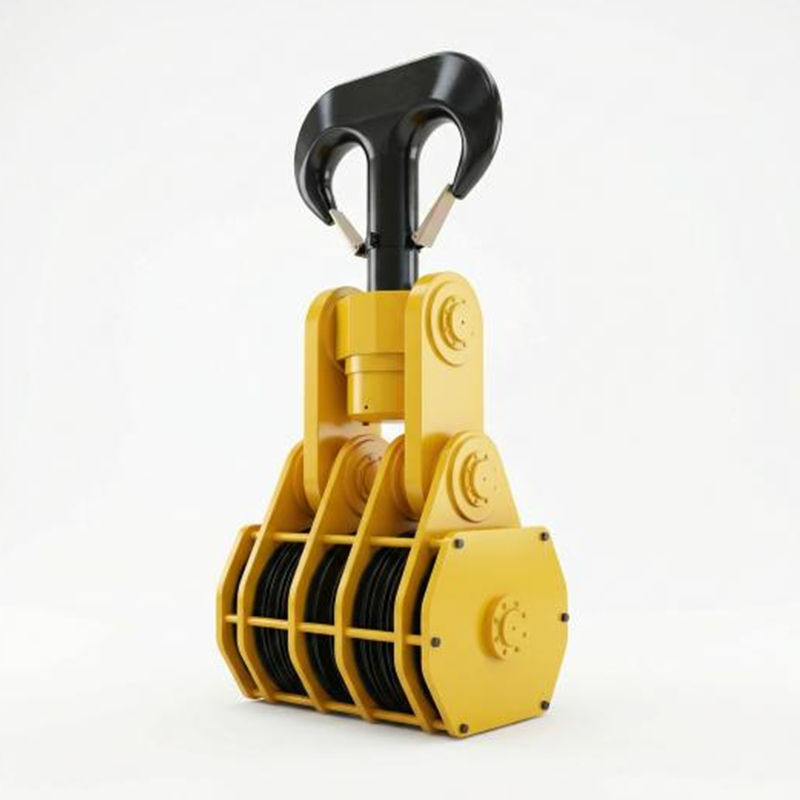
Заказная многоблочная крюковая подвеска
Заказная многошкивная крюковая подвеска (Custom Multi-Sheave Hook Block, также называемая нестандартной крюковой подвеской, проектно-заказной крюковой полиспастной подвеской) — это услуга индивидуального изготовления крюковой подвески под специальные условия эксплуатации, специальные грузоподъёмные машины и потребности замены запасных частей импортного оборудования.
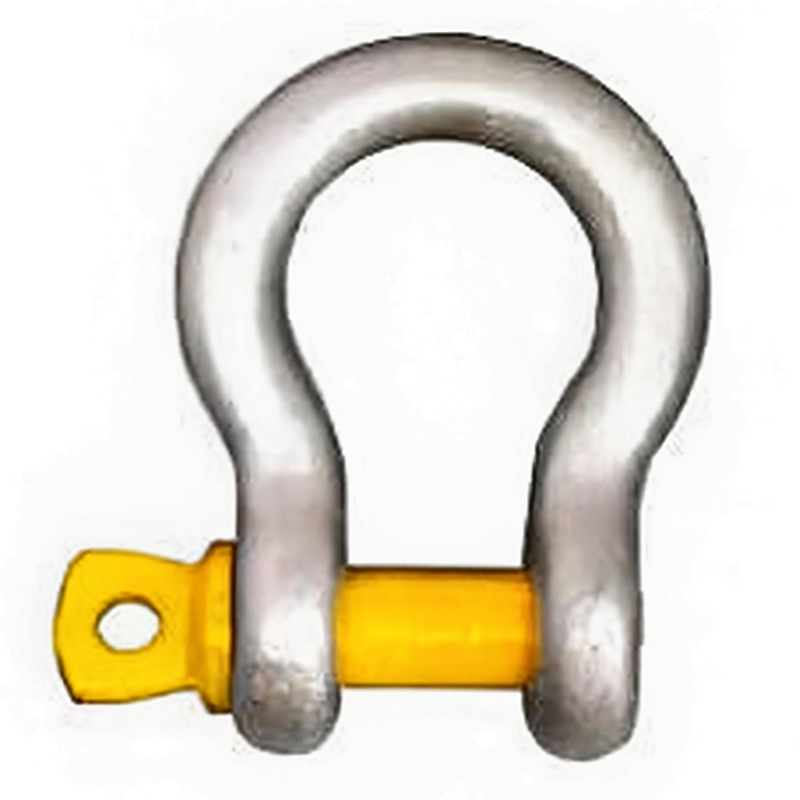
Такелажная скоба
Такелажная скоба (Shackle) состоит из U-образного или D-образного кованого корпуса и съёмного пальца; это самый базовый и наиболее массовый соединительный элемент в грузовых такелажных системах, предназначенный для быстрого и надёжного соединения крюка крана с грузоподъёмной балкой, текстильным стропом, цепью, стальным канатом и грузом. Несмотря на малые размеры, скоба напрямую влияет на безопасность подъёма и относится к критически важным деталям для безопасности грузоподъёмных работ.
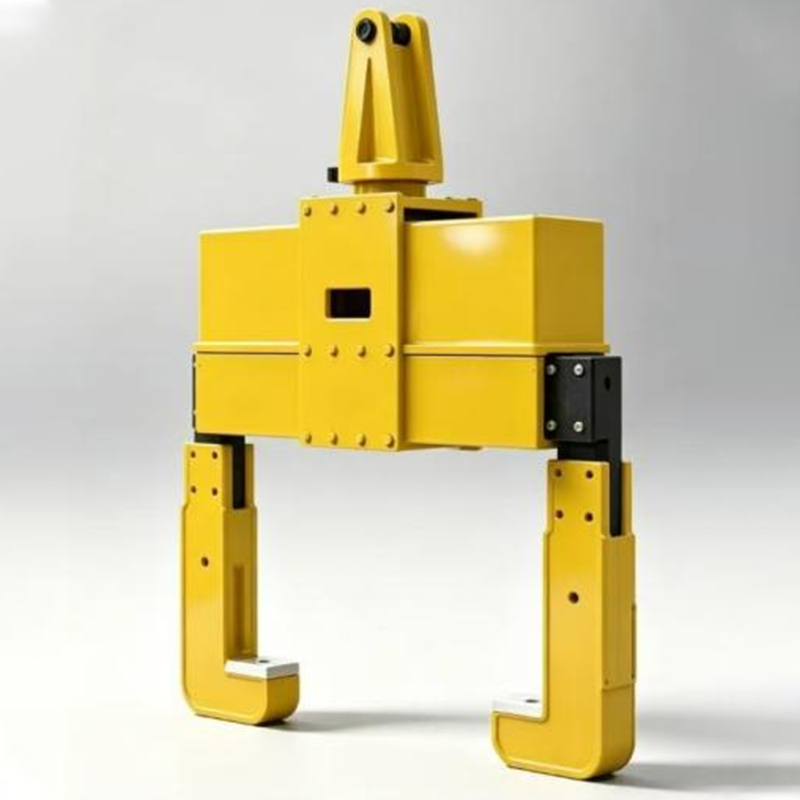
Металлургические клещи
Металлургические клещи (Mill Tongs / Lifting Tongs, также называемые клещами, грузовыми клещами) — это специальные грузозахватные приспособления крана, применяемые в чёрной металлургии для захвата и транспортировки горячих или холодных изделий: слябов, блюмов, стальных рулонов, слитков, валков прокатных станов, круглого проката и др. Принцип их работы заключается в создании нормального давления рычагами (ножками) клещей на боковые поверхности поднимаемого изделия.
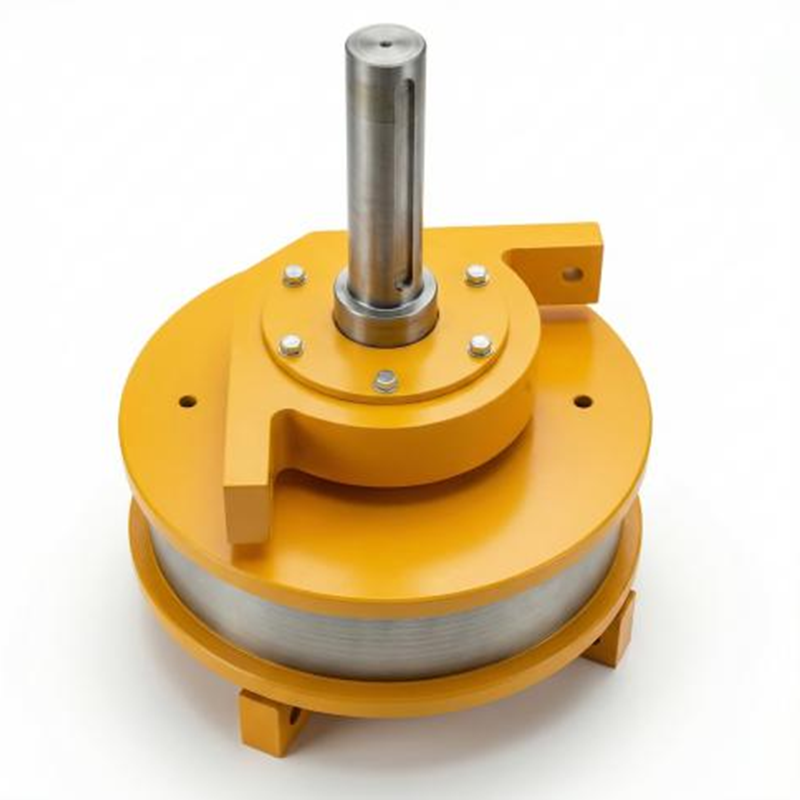
Комплект приводных ходовых колёс
Комплект приводных ходовых колёс (также называемый приводным комплектом ходовых колёс, Drive Wheel Set / Driven Wheel Assembly, нем. Treibradsatz) — это комплектный колёсный узел механизма передвижения кранов и рельсовых ходовых устройств, передающий движущее усилие и обеспечивающий качение всей машины по рельсу: состоит из ведущего ходового колеса с приводным зубчатым венцом, оси колеса (вращающейся или невращающейся), подшипников, корпусов подшипников (угловых букс), крепежа и элементов смазки.
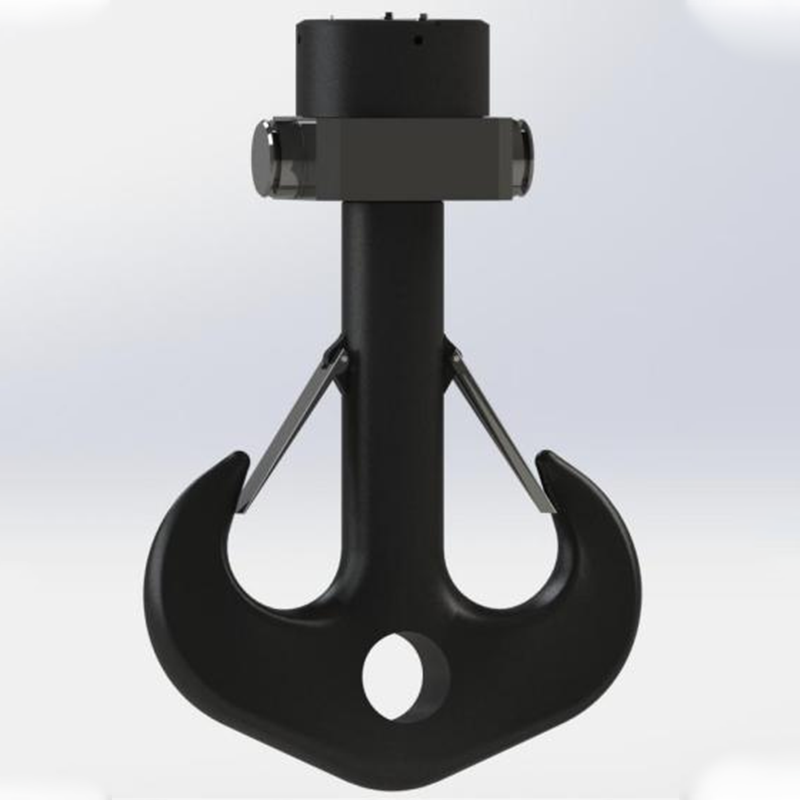
Двурогий крюк в сборе DIN 15402B
Объём поставки данного комплекта: «двурогий крюк + крюковая гайка + траверса крюковой подвески», а также в комплекте упорный подшипник, стопорная пластина и по одному предохранительному язычку на каждый зев: трапецеидальная круглая резьба крюка и гайки обрабатывается в паре при производстве и проверяется свинчиванием.