Тридцать лет на кузнечном заводе: заглянем на завод крюковой ковки TUOKE (Токэ)
2026-09-16
В шесть утра первое, что ощущаешь, — не шум, а жар. Стоя у входа в главный кузнечный цех TUOKE, уже с расстояния двадцати метров чувствуешь эту сухую волну жара, смешанную с запахом окалины и смазки для горячей штамповки. Основатель компании господин Хань часто говорит, что ковка учит терпению. Спустя тридцать лет компания всё ещё учится этому уроку.
Эта компания почти за тридцать лет довела до совершенства одно дело: горячую штамповку грузовых крюков, крюковых подвесок, колёсных узлов, шкивов и нестандартных поковок для грузоподъёмной отрасли. Сегодня клиенты из России и СНГ, Африки, Юго-Восточной Азии и Ближнего Востока используют нашу продукцию на своих кранах. Но каждый заказ по-прежнему начинается здесь, в этом цехе, с соблюдения одного и того же железного правила, которого он придерживается: волокна стали должны идти вдоль направления нагрузки.
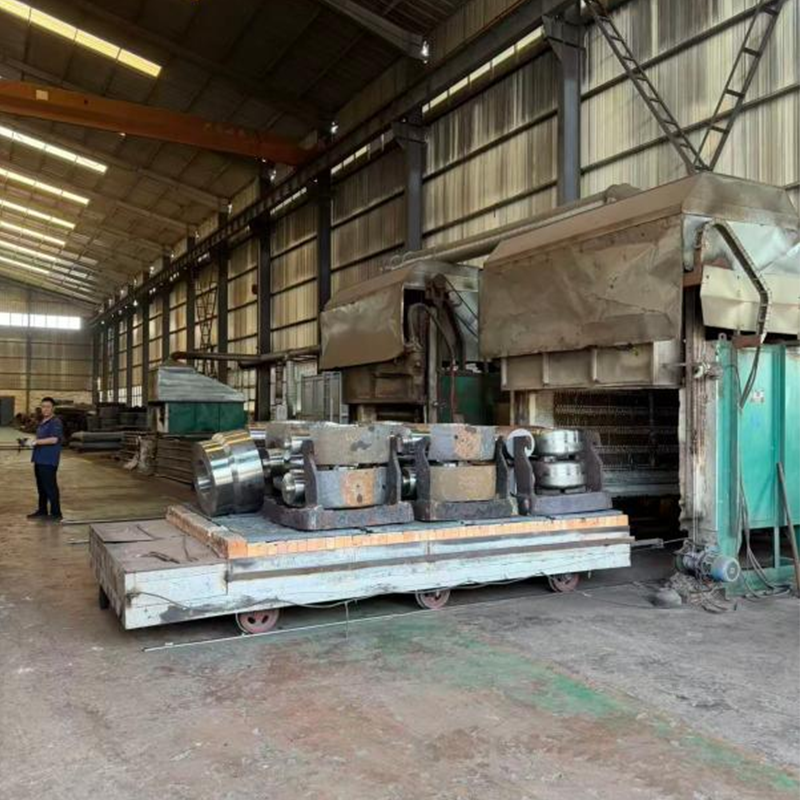
Участок нагревательных печей
Экскурсия начинается со склада заготовок: сырьё хранится раздельно по зонам с бирками в соответствии с марками стали. Крюки TUOKE нельзя изготовить из любого подвернувшегося стального прутка. Стандартные крюки мы куём из StE355; для тяжёлых и металлургических условий эксплуатации поднимаемся на ступень выше — к легированным сталям: 34CrMo4, 34CrNiMo6, а для наиболее ответственных точек подвеса — к 30CrNiMo8. Углеродистые стали 20, 45 и 50 применяются для колёсных заготовок, шкивов и поковок конструкционного назначения. Каждая партия стали поступает на завод с сертификатом качества металлургического завода, и ОТК сверяет химический состав до того, как любая заготовка попадёт на линию индукционного нагрева.
Нагрев сегодня — это наука, а не только интуиция. Заготовки проходят индукционный нагрев в соответствии с температурным интервалом ковки для конкретной марки стали; оператор смотрит на показания пирометра, а не определяет цвет нагрева на глаз, как старые мастера. По некоторым утрам господин Хань всё ещё проходит по этой линии. Он говорит, что пирометр не ошибается, но человек, тридцать лет имевший дело с раскалённой сталью, может сказать, когда сталь «выглядит правильно». Мы принимаем во внимание оба мнения.
Кузнечный цех TUOKE на рассвете с индукционной печью и линией горячей штамповки
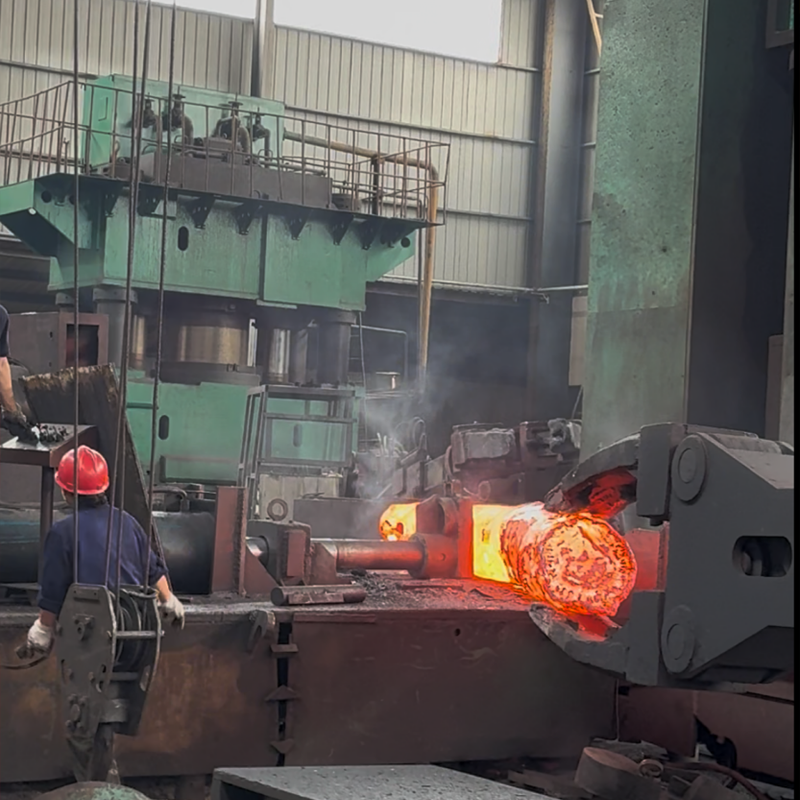
Линия горячей штамповки: место, где рождается волокнистая структура
Здесь находится сердце TUOKE — и именно поэтому наши крюки долговечнее сварных крюков или крюков, вырезанных из стального листа. На протяжении всего срока службы крюк подвергается знакопеременным растягивающим и изгибающим нагрузкам, и появление трещины в критической зоне означает катастрофическую аварию. Горячая штамповка решает эту проблему на молекулярном уровне: когда нагретая сталь вдавливается в ручей штампа, внутренние волокна металла вынужденно идут вдоль контура крюка — огибая хвостовик, проходя по дну зева и доходя до носка. В зонах наибольших напряжений не остаётся перерезанных волокон, как у крюка, вырезанного из стального листа.
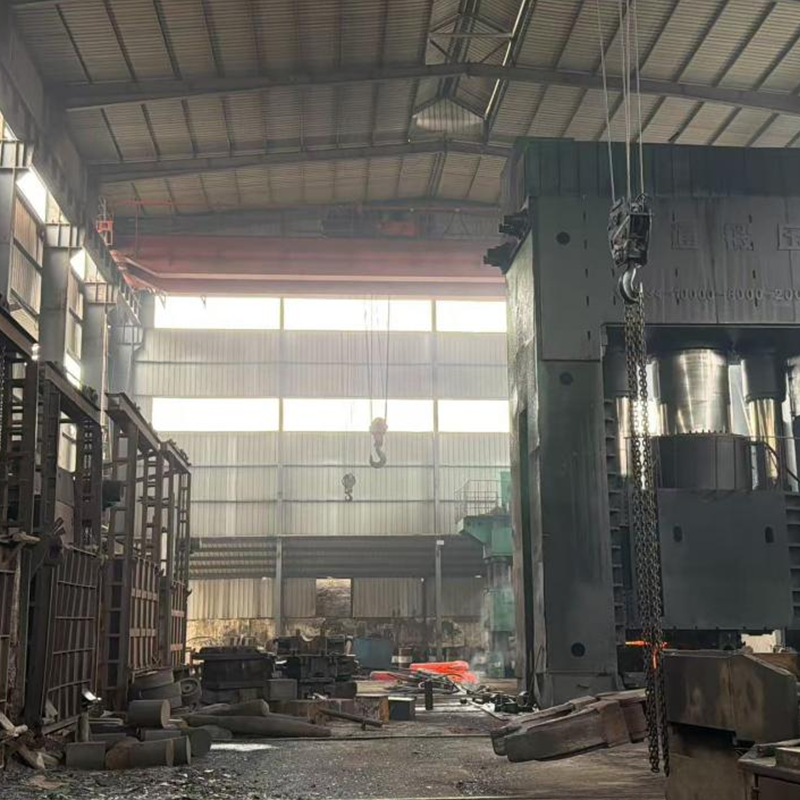
Наши одинарные крюки куются по DIN 15401, номера крюков по DIN 15400 — от № 2,5 до № 250; это охватывает подавляющее большинство промышленных грузоподъёмных тоннажей, требуемых заказчиками. Двойные крюки куются по DIN 15402, от № 10 до № 250, поставляются в виде кованых заготовок типа A или полностью механически обработанных готовых крюков типа B. Когда кран заказчика выходит за пределы стандартного диапазона — а это нередко случается в металлургии, судостроении и тяжёлом машиностроении — наши возможности нестандартной ковки на заказ охватывают от рабочей нагрузки 2,5 т вплоть до поковок тоннажного класса 5000 т.
Смотришь, как с линии сходит крюк № 250, обрезается облой, крюк переходит на пресс для правки, — и то, что час назад было квадратной заготовкой, теперь обладает той безошибочной несущей геометрией, которая поднимала на четырёх континентах стальные рулоны, ковши с расплавленным металлом, портовые контейнеры и горное оборудование.


Термообработка: невидимая половина работы
Заказчики редко посещают цех термообработки, но именно он определяет, будет ли крюк служить исправно или выйдет из строя. Кованые крюки из легированной стали проходят контролируемый цикл закалки и отпуска для получения сочетания прочности и вязкости, необходимого для грузоподъёмной работы — достаточно твёрдые, чтобы противостоять деформации и износу, достаточно вязкие, чтобы поглощать удары без хрупкого разрушения.
Печи термообработки здесь регистрируют кривые на протяжении всего процесса. Каждая садка имеет запись термообработки, привязанную к номеру партии плавки, так что спустя много лет, если заказчик пришлёт серийный номер, мы сможем проследить, по какой именно технологической кривой прошёл этот крюк. Такая прослеживаемость в TUOKE — не дополнительная услуга, а сам способ работы цеха. Каждая партия продукции при отгрузке сопровождается заводским сертификатом качества EN 10204 3.1, выданным нашим предприятием, в котором фиксируются химический состав, результаты испытаний механических свойств и данные термообработки. Контроль 3.2 третьей стороной организуется только тогда, когда это прямо предусмотрено контрактом; сертификаты классификационных обществ, таких как ABS и CCS, оформляются по отдельной договорённости — мы никогда не обещаем того, что заказчик не заказывал.
Механообработка и контрольно-измерительная лаборатория
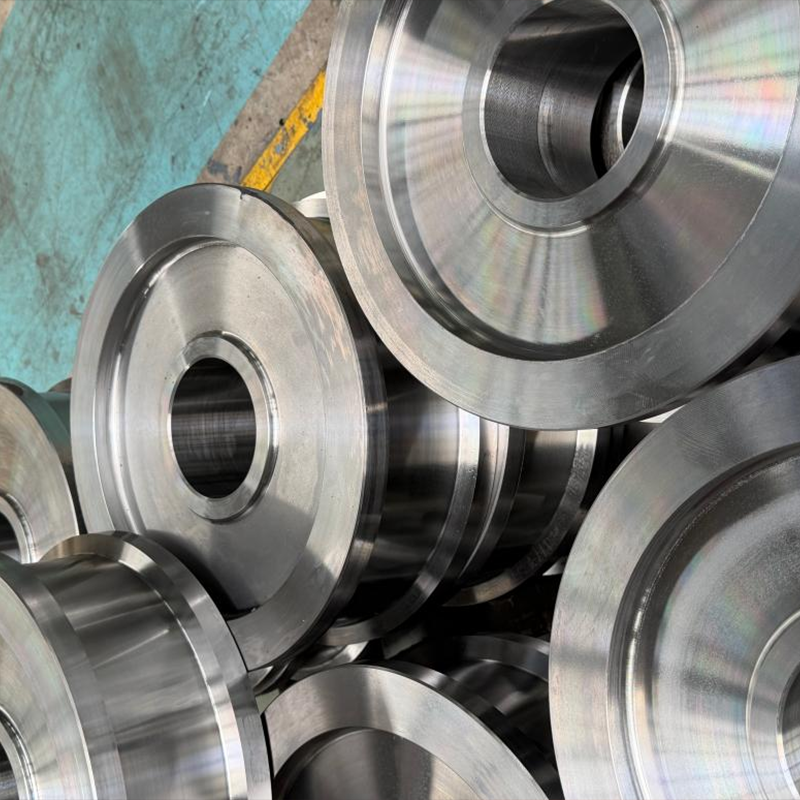
После термообработки детали передаются на механическую обработку. Гайки крюка обрабатываются по DIN 15413; круглая резьба хвостовика (резьба Rd) нарезается по DIN 15403; траверса (щёки ярма) обрабатывается по DIN 15412. Заготовки шкивов выполняются по DIN 15061, заготовки колёс — по DIN 15093, диаметром от D200 до D800, с возможностью изготовления по индивидуальным размерам. Механический цех — это место, где окончательно формируются двойные крюки типа B и готовые крюковые подвески: резьба хвостовика крюка, посадочные места подшипников, допуски на отверстия — всё выдерживается согласно чертежу.
Последняя остановка — контрольно-измерительная лаборатория, и именно она принесла компании самые большие изменения в нашем поколении. Тридцать лет назад поковки оценивали одним штангенциркулем и чувством «как-то неспокойно». Сегодня мы добавили ультразвуковую дефектоскопию для выявления внутренних дефектов, магнитопорошковую дефектоскопию для проверки поверхностных трещин, контроль твёрдости после термообработки и координатные измерения критических размеров. Пока папка маршрутных карт не укомплектована полностью, ни одна продукция не может покинуть завод: сертификаты на материал, протоколы ковки, кривые термообработки, отчёты по неразрушающему контролю, протоколы размерного контроля.

Инженер по качеству TUOKE выполняет магнитопорошковую дефектоскопию кованого кранового крюка
Приезжающие заказчики часто останавливаются у одной стены — там выставлены образцы в разрезе: разрезанные и протравленные крюки, на которых волокнистая структура видна невооружённым глазом и идёт точно так, как было заложено в конструкции штампа, — вдоль изгиба тела крюка. Каждого инженера-посетителя я обязательно привожу сюда, потому что это единственный «документ», не требующий перевода. Основатель никогда не произносит слово «металлургия», он говорит только «сталь», и его формулировка более прямая: «Разрежь и посмотри. Если текстура повторяет форму крюка — крюк сделан правильно». Тридцать лет спустя это по-прежнему проверка, которую мы не можем подделать.
Окраска, упаковка и заводские ворота
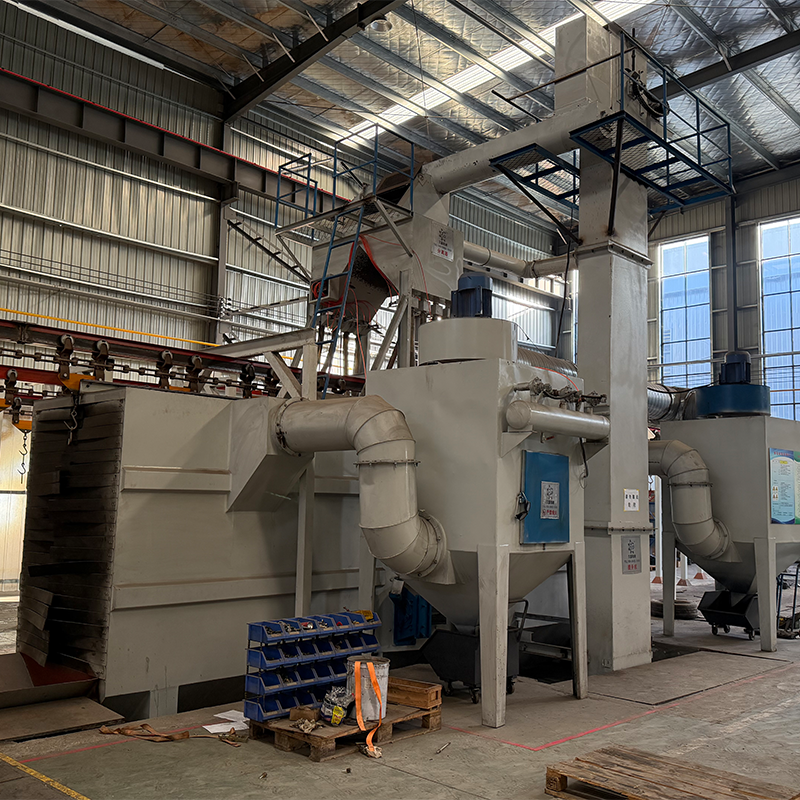
Детали, прошедшие контроль, передаются на окрасочную линию. Наша стандартная схема окраски построена вокруг системы антикоррозионной защиты по ISO 12944: дробеструйная обработка для получения чистой поверхности с якорным профилем, затем эпоксидный цинконаполненный грунт толщиной около 80 мкм, поверх него — полиуретановая финишная краска толщиной около 60 мкм; общая толщина сухого слоя около 140 мкм. Цвет по RAL подбирается под заказ; для российского рынка крюки по умолчанию окрашиваются в чёрный RAL 9005, колёсные узлы — в чёрный или серый, гайки крюка имеют красную метку, которая в процессе эксплуатации служит также меткой контроля ослабления.
Далее — экспортная упаковка: деревянные ящики, антикоррозионная обработка механически обработанных поверхностей, чёткая маркировка и пакет документов с сертификатом качества 3.1.
Чему же на самом деле научили нас эти тридцать лет
Когда мы проводим для приезжающих заказчиков экскурсию по заводу, часто спрашивают, что изменилось. Оборудование изменилось, приборы изменились, отношение к стандартам изменилось. Но сама суть этой работы нисколько не изменилась: крюк — это компонент, критически важный для безопасности, кованая сталь не допускает ошибок, репутация заказчика и наша репутация лежат на каждом подъёме. Наша работа проста — обеспечить, чтобы волокнистая структура стали, термообработка и документация находились точно на своих местах, — а затем партию за партией продолжать делать это, ещё тридцать лет.
Если вы закупаете кованые грузоподъёмные компоненты — одинарные или двойные крюки, крюковые подвески, колёсные узлы, шкивы или нестандартные поковки тоннажного класса до 5000 т — пришлите нам ваши чертежи и требования по тоннажу. Наша инженерная команда рассмотрит их и ответит с предложением по ковке.