От чертежей до причала: как TUOKE (Токэ) поставляет комплект крюковой подвески нестандартной ковки тоннажного класса 1000 т
2026-09-24
Письмо пришло вечером во вторник ранней осенью: комплект PDF-чертежей, техническая спецификация на грузоподъёмное оборудование и одна фраза — «Нам нужны четыре комплекта крюковых подвесок для тяжёлых козловых кранов, рабочая нагрузка каждого комплекта — 1000 тонн, поставка до зимы». Отправитель — наш многолетний заказчик из тяжёлой промышленности, интегратор оборудования, поставляющий продукцию для одного крупного инфраструктурного проекта. Здесь не нужно никаких названий компаний; ключевой момент — эта цифра. Крюковая подвеска тоннажного класса 1000 т значительно выходит за пределы диапазона стандартных крюков DIN, а это означает, что каждая деталь будет нестандартной поковкой — и каждый шаг этой задачи ложится на плечи нашей инженерной команды.
Именно такие заказы лучше всего проверяют истинное мастерство кузнечного завода. Ниже — полная история этого проекта в TUOKE — от первого анализа чертежей до выезда грузовика за ворота.
Вызов: за пределами стандартного диапазона
Наши стандартные одинарные крюки изготавливаются по DIN 15401, номера крюков по DIN 15400 — от № 2,5 до № 250; двойные крюки по DIN 15402 — от № 10 до № 250. Рабочая нагрузка 1000 т номинала значительно превышает каталожный диапазон, поэтому тело крюка, гайка крюка, траверса (ярмо), хвостовик крюка и шкивный блок — все должны быть спроектированы как нестандартные поковки. К счастью, нестандартные изделия на заказ в TUOKE — не исключение: они составляют около половины нашего бизнеса, а возможности по изготовлению поковок на заказ охватывают детали массой от 2,5 до 5000 тонн.
Чертежи заказчика предусматривают конфигурацию крюковой подвески с одинарным крюком и несколькими канатными шкивами. Ключевой несущий контур — крюк, хвостовик крюка, гайка, траверса — должен быть изготовлен ковкой из легированной стали, способной выдерживать тяжёлые знакопеременные нагрузки. После анализа условий эксплуатации (работа козлового крана на открытом воздухе, климат всех четырёх сезонов, частые подъёмы с полной нагрузкой) наши инженеры предложили использовать для крюка и хвостовика 34CrNiMo6: это легированная сталь, подвергнутая улучшению, сочетание прочности и вязкости которой как раз соответствует данному режиму нагружения. Для траверсы и деталей шкивов подобраны соответствующие марки углеродистой и легированной стали.


Инженерный анализ: две недели вопросов
Прежде чем какая-либо сталь была загружена в печь и нагрета, мы потратили почти две недели на анализ чертежей — большая часть этого времени ушла на вопросы заказчику. Можно ли немного увеличить переходный радиус галтели хвостовика крюка, чтобы снизить концентрацию напряжений? Соответствует ли геометрия гайки крюка профилю круглой резьбы Rd, которую мы будем нарезать по принципам DIN 15403? Какие поверхности подлежат механической обработке, а какие сохраняют кованую поверхность? Какой документ по контролю требует конечный пользователь — стандартный заводской сертификат качества EN 10204 3.1 или контроль 3.2 третьей стороной?
Последний пункт напрямую влияет на наше предложение и способ планирования. Для каждой партии продукции TUOKE стандартно при отгрузке предоставляет сертификат качества EN 10204 3.1, выданный нашим заводом. Контроль 3.2 третьей стороной — при котором инспектор присутствует при испытаниях и скрепляет документы своей подписью — организуется только в том случае, если это прямо предусмотрено контрактом. Заказчик по данному проекту подтвердил использование 3.1 плюс наш полный комплект внутренних протоколов испытаний; служба контроля качества с первого дня включила это в технологический маршрут.
Исправленные чертежи заморожены, материалы заказаны в соответствии с подтверждёнными требованиями к химическому составу, а производственные слоты на штамповочной линии также зарезервированы.

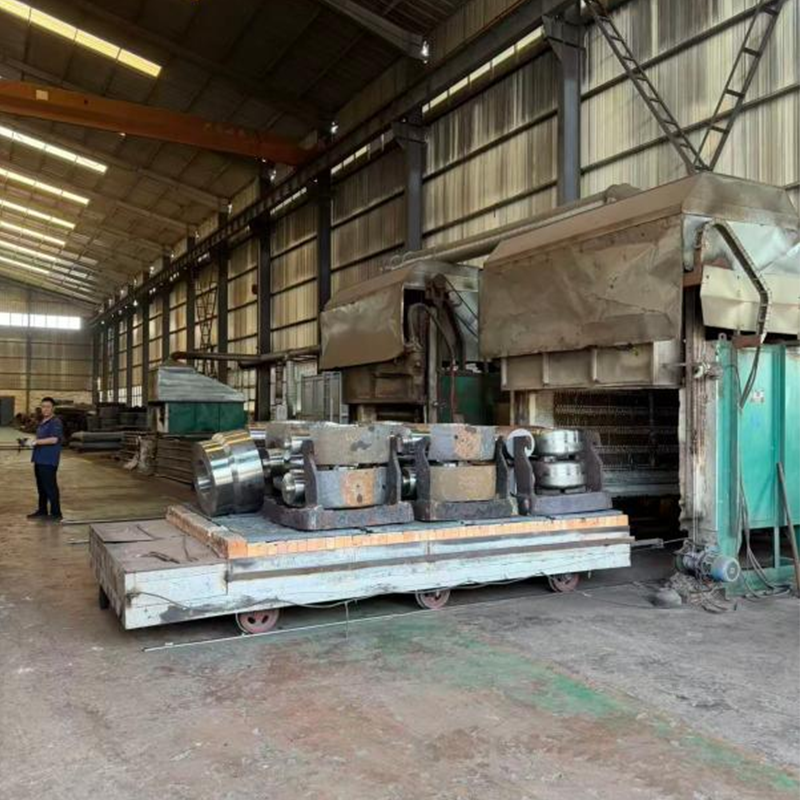
Инженеры TUOKE изучают чертежи нестандартной 1000-тонной крюковой подвески перед ковкой
Ковка: направление волокон вдоль пути нагрузки в 1000 тонн
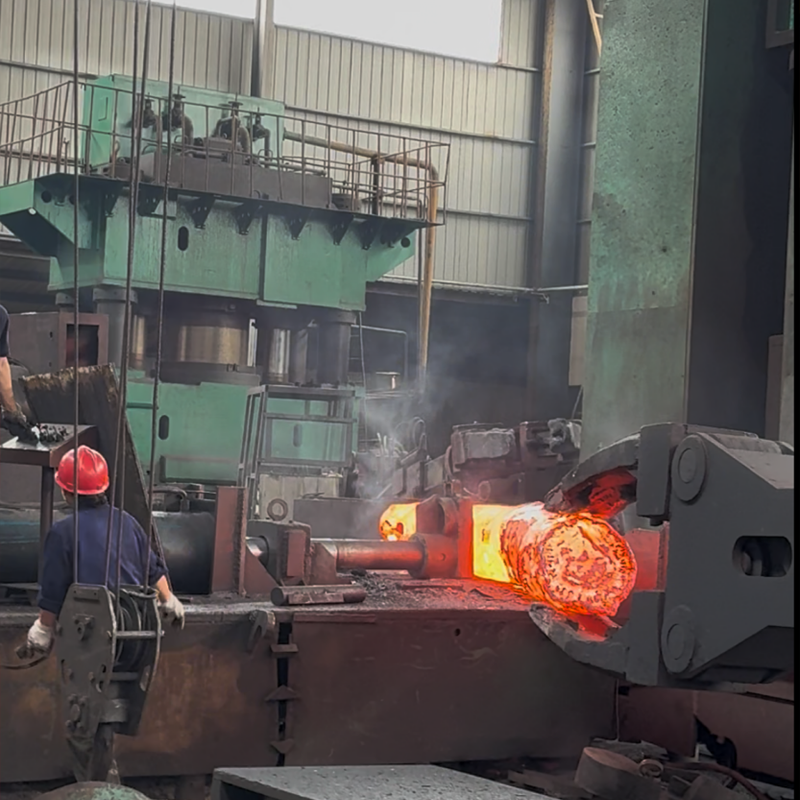
Поковка крюка — это основа основ. Для грузовых крюков такого класса штамповка незаменима: нагретый слиток проходит несколько штамповочных переходов, заставляя волокна стали идти вдоль контура крюка — огибая изгиб хвостовика, проходя по дну зева и доходя до носка крюка. У сварного крюка или крюка, вырезанного из стального листа, такого размера перерезанные волокна остаются именно в зонах наибольших растягивающих напряжений. Инженеры заказчика понимают это; именно поэтому технические условия требуют ковки и именно поэтому они обратились на кузнечный завод, а не на завод по обработке металлоконструкций.
Для каждого крюка требуется несколько операций нагрева и прессования с промежуточными подогревами, чтобы сталь постоянно оставалась в интервале температур ковки. Заготовки траверсы и шкивов — геометрия шкивов следует принципам заготовок по DIN 15061, хорошо знакомым цеху — отковываются в параллельных садках. На протяжении всего процесса номер партии плавки на каждом этапе клеймится и регистрируется, связывая каждую физическую деталь с её сертификатом на материал и последующими записями термообработки.
Термообработка и механическая обработка
Детали из легированной стали затем проходят цикл закалки и отпуска, разработанный для марки 34CrNiMo6, с целью достижения согласованного в технической спецификации диапазона механических свойств. Кривые печи термообработки непрерывно регистрируются и архивируются по номеру партии. После отпуска контроль твёрдости подтверждает, что детали попали в ожидаемый диапазон, и только после этого они передаются на механическую обработку.
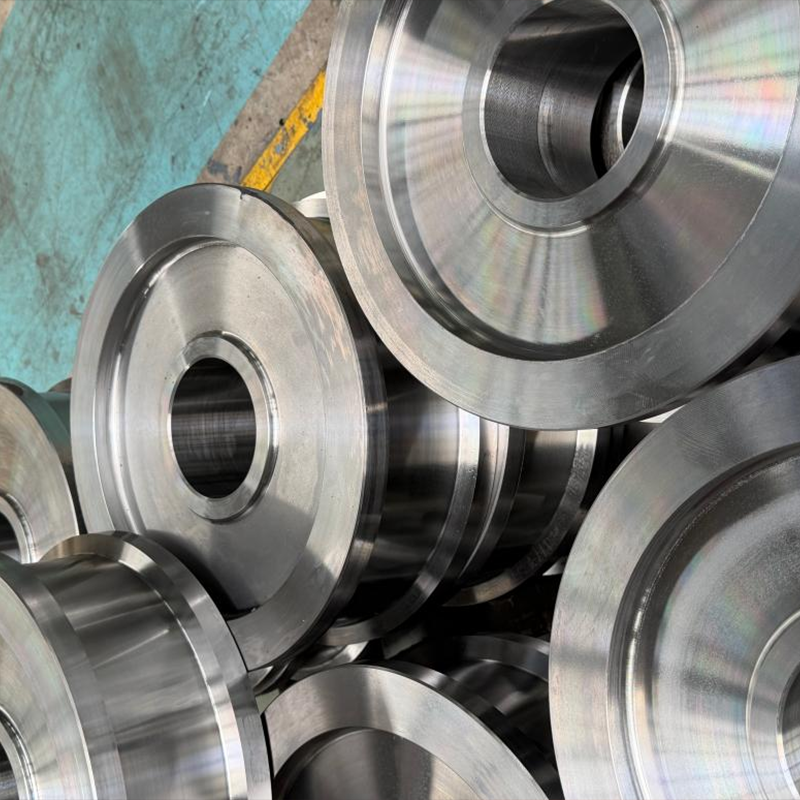
Обработка крюковой подвески такого размера — медленная и тщательная работа. Круглая резьба хвостовика крюка нарезается по согласованному профилю Rd; гайка крюка — несущий стопорный элемент, в нашей стандартной номенклатуре соответствующий DIN 15413 — проходит механическую обработку и пригоняется к хвостовику крюка. Отверстия траверсы и посадочные места подшипников шкивов обрабатываются по допускам чертежа, каждый критический размер фиксируется в протоколе контроля. Узел проходит сухую примерку в цехе, чтобы убедиться, что каждая сопрягаемая деталь собирается по чертежу — этот этап не раз спасал экспортные грузы от неприятностей по прибытии в порт назначения.
Контроль, окраска и упаковка
Окончательный контроль объединяет полный комплект сопроводительной документации: сертификаты на материал от металлургического завода, протоколы ковки, кривые термообработки, результаты испытаний на твёрдость и растяжение, отчёты по неразрушающему контролю магнитопорошковым и ультразвуковым методами, а также протоколы размерного контроля. После того как документация была полностью укомплектована и представитель заказчика дистанционно осмотрел готовую крюковую подвеску по видеосвязи, был официально выдан сертификат качества EN 10204 3.1.
Окраска выполняется по нашей стандартной схеме антикоррозионной защиты, разработанной в соответствии с ISO 12944: дробеструйная обработка, эпоксидный цинконаполненный грунт толщиной около 80 мкм, полиуретановая финишная краска толщиной около 60 мкм — общая толщина сухого слоя около 140 мкм — цвет по указанному заказчиком номеру RAL. Механически обработанные поверхности подвергаются антикоррозионной обработке, четыре комплекта крюковых подвесок упаковываются в экспортные деревянные ящики, маркировка чёткая и однозначная, документы сертификата качества вложены в водонепроницаемый пакет.

Нестандартные крюковые подвески, упакованные в экспортные ящики и погруженные для отправки на предприятии TUOKE
Приёмка по видеосвязи заслуживает отдельного упоминания, поскольку она стала стандартной практикой для наших крупных экспортных проектов. После того как представитель заказчика и инспектор конечного пользователя подключились к созвону, наша камера поочерёдно показала все четыре комплекта крюковых подвесок — хвостовик крюка, гайку, траверсу, шкивы — а инженер ОТК зачитал по маршрутной карте размеры, показания твёрдости и статус неразрушающего контроля. Вопросы по сопряжению резьбы и цвету краски были решены на месте, а две небольшие проблемы с маркировкой были обнаружены и устранены до упаковки, а не в порту назначения. Для нестандартного заказа такого масштаба час видеосвязи экономит возможную месячную переписку по претензиям.
Результат
Грузовик выехал за ворота завода с солидным запасом до зимнего срока. После прибытия крюковые подвески были установлены на козловые краны и прошли нагрузочные испытания у конечного пользователя; ни по одному кованому компоненту не было выявлено несоответствий. Руководитель проекта интегратора в ответном письме написал лишь одну фразу: «Документация полная, детали прошли сборку с первого раза, кран уже поднимает груз». Для кузнечного завода лучшего отзыва о приёмке не существует.
Этот проект демонстрирует именно тот подход, который для нас является нормой при изготовлении нестандартных грузоподъёмных компонентов: анализ чертежей до полного снятия всех вопросов, вковывание волокон вдоль пути нагрузки, термообработка и неразрушающий контроль с регистрацией и архивированием по номеру партии плавки, поставка каждой партии продукции с сертификатом качества EN 10204 3.1. Если у вас есть потребность в тяжёлых или нестандартных крюковых подвесках, колёсных узлах или поковках — от нескольких тонн до 5000 тонн — отправьте чертежи и данные по тоннажу в TUOKE. Наши инженеры проведут анализ конструкции, предложат решения по материалам и технологии, а также включат документацию в коммерческое предложение.