Почему штампованные грузовые крюки не ломаются: волокнистая структура металла, термообработка и то, как крюки в действительности выходят из строя
2026-08-30
На металлургическом заводе, в литейном цехе или в контейнерном порту грузовой крюк — самая простая на вид деталь всего крана, и в то же время единственная, отказ которой абсолютно недопустим. Разрыв крюка под нагрузкой — это не просто простой: он может обрушить ковш с расплавленным металлом, статор массой 200 тонн или полный грейфер на всё, что находится внизу. Успокаивает то, что правильно изготовленный крюк при нормальной эксплуатации почти никогда не выходит из строя. В TUOKE (Токэ) наше семейное кузнечное предприятие около 30 лет изготавливает крюки одним и тем же способом — методом горячей штамповки (штамповки в штампах), а не литья или сварных сборных конструкций — и причина этого «записана» внутри металла. В этой статье объясняется, что ковка делает со сталью, почему термообработка является ключевым этапом превращения кованой заготовки в грузовой крюк, а также рассматриваются реальные механизмы отказа трёх распространённых типов крюков.
Начнём с металлических волокон: представьте их как древесину, а не как бетон
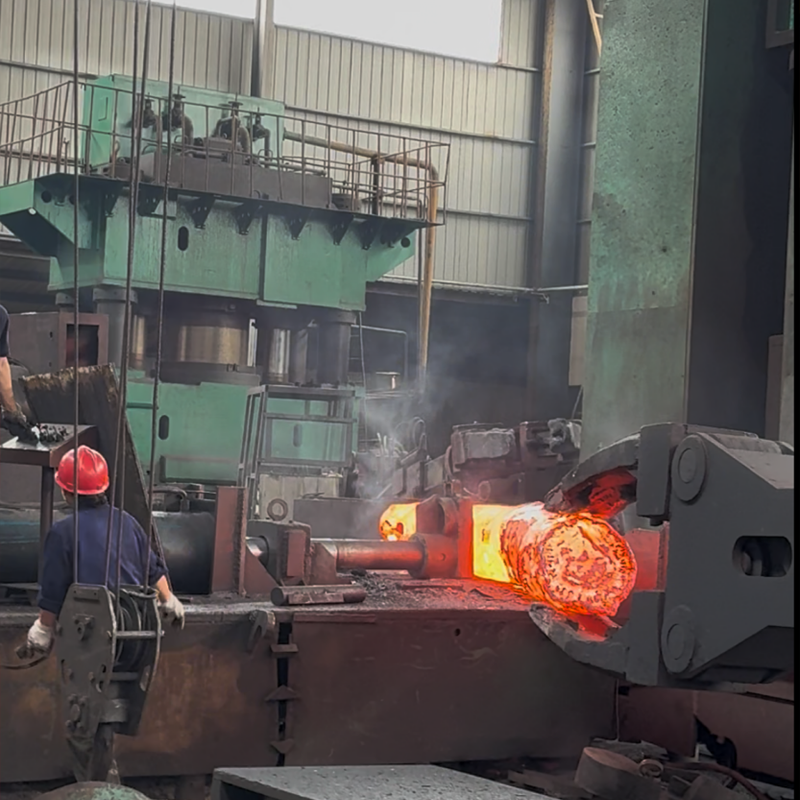
У каждой стали есть «волокна (линии течения зерна)» — внутренняя текстура течения, образованная пластической деформацией, и ориентированные включения, очень похожие на текстуру дубовой доски. Когда мастер вырезает несущую рукоятку из ветки, он естественно ведёт работу вдоль волокон, потому что древесина, расколотая вдоль волокон, значительно прочнее, чем перерезанная поперёк. Горячая штамповка даёт в стали тот же эффект: раскалённую заготовку сжимают и обжимают в парных штампах, пока металл не заполнит окончательный контур крюка. Волокна металла вынужденно идут вдоль формы детали — огибая изгиб тела крюка и поднимаясь вверх по хвостовику, а именно по этому пути передаются растягивающие напряжения при подъёме груза.
Сравнение с другими процессами делает это очевидным. Вырезание формы крюка из стального листа означает прямое пересечение волокон; в высоконапряжённой зоне изгиба рабочие напряжения перпендикулярны волокнистой структуре. При отливке крюка из расплавленного металла после затвердевания образуется хаотично ориентированная структура со случайным зерном — как у залитого бетона — с типичными литейными дефектами: усадочными раковинами, газовыми порами и разрозненными неметаллическими включениями. Ковка даёт прямо противоположный результат: горячая обработка закрывает внутренние полости, заваривает газовые поры и измельчает крупнозернистую структуру слитка до мелкого, плотного зерна, тем самым подавляя зарождение трещин. Именно поэтому все основные стандарты на крюки разрабатываются применительно к кованым изделиям: процесс ковки буквально формирует внутреннюю структуру материала в соответствии с путём нагрузки.
Термообработка: этап, на котором кованая заготовка действительно становится крюком
Ковка придаёт крюку форму и волокна, но заготовка, прошедшая только ковку и механическую обработку, ещё не является готовым грузовым крюком. Процесс ковки оставляет в стали остаточные напряжения, а критически важный баланс между прочностью и вязкостью ещё не сформирован. Именно эту задачу решает термообработка — нормализация, затем закалка с отпуском; конкретный режим подбирается по марке стали и толщине сечения крюка.
Представьте разницу между стеклянным стержнем и пружиной. Сталь только после закалки может быть чрезвычайно прочной, но хрупкой — она ломается без предупреждения, а это именно то, чего грузовой крюк ни в коем случае не должен делать. Правильно закалённая и отпущенная сталь настраивается, как пружина: высокий предел текучести, крюк не получает остаточной деформации при номинальной нагрузке; при этом достаточно вязкая, чтобы поглощать ударные нагрузки, нагрузки при косом подъёме и охрупчивание в холодную погоду без растрескивания. В реальной эксплуатации перегруженный штампованный крюк обычно даёт явное предупреждение — небольшое раскрытие зева, удлинение тела крюка — задолго до любого разрыва. Внезапное хрупкое разрушение — признак дефекта или неправильного металлографического состояния, а не характеристика годной штампованной поковки.
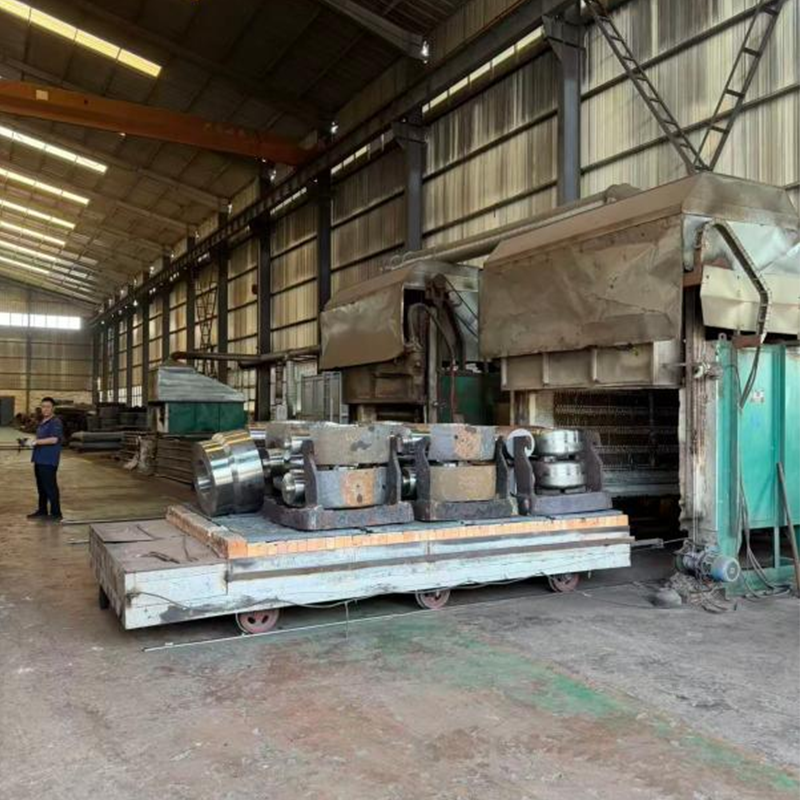
В TUOKE ковка, термообработка, механическая обработка и заводской контроль выполняются на одной производственной площадке. Это важно: режим термообработки подбирается под фактическую марку стали детали — StE355 для общих условий, 34CrMo4, 34CrNiMo6 или 30CrNiMo8 для тяжёлых и высоконагруженных условий — а не передаётся стороннему заводу термической обработки, который никогда не видел данную плавку.
Три типа крюков — три механизма отказа
Под «грузовым крюком» фактически понимаются три совершенно разных изделия, и механизмы их отказов также имеют свои особенности:
| Категория крюка | Способ изготовления | Типичный механизм отказа | Есть ли предупреждение перед отказом? |
| Штампованный крюк (одинарный по DIN 15401; двойной по DIN 15402) | Горячая штамповка в штампах, термообработка, механическая обработка | Перегрузка или неправильная эксплуатация: пластическая деформация, износ зева (опорной поверхности), поверхностные трещины после сверхдлительного срока службы | Обычно есть — вязкое удлинение, видимое раскрытие зева |
| Литой крюк | Формообразование литьём расплавленного металла | Скрытые газовые поры или включения становятся источниками трещин; возможен внезапный разрыв | Практически нет — дефекты внутренние и распределены случайным образом |
| Пластинчатый (наборный) крюк | Набор из нескольких вырезанных стальных листов, скреплённых клёпкой или болтами | Резервирование конструкции не допускает падения груза при растрескивании одной пластины; однако между пластинами скрыта коррозия, фреттинг-износ в зоне пальцевых отверстий, трещины-надрывы у кромок отверстий | Частично видно — трещины наружных пластин можно обнаружить, внутренние повреждения не видны |
Пластинчатые крюки исторически часто применялись на кранах для сталеразливочных ковшей металлургических заводов; их конструкция намеренно построена вокруг принципа «резервирования» — очень похоже на канат из множества стальных проволок: если одна пластина треснула, остальные продолжают нести нагрузку. Их слабое место — контролепригодность: влага и пыль, занесённые между пластинами, корродируют скрытые поверхности, а фреттинг-износ в зоне пальцевых отверстий не виден снаружи. Литой крюк — это особый случай: поскольку дефекты затвердевания находятся внутри и распределены случайно, отливка может пройти визуальный контроль, но при этом скрывать дефект именно в зоне наибольших напряжений. Вот почему при производстве новых кранов подавляющим образом выбирают кованые крюки — и именно поэтому TUOKE производит одинарные крюки по DIN 15401 (номера крюков по DIN 15400, от № 2,5 до № 250), двойные крюки по DIN 15402 (тип A = кованая заготовка, тип B = механически обработанное готовое изделие; от № 10 до № 250), а нестандартные кованые детали на заказ охватывают диапазон нагрузок от 2,5 до 5000 тонн.


Стандарты делают металлографическое качество измеримым
Волокнистая структура и кривые отпуска невидимы для заказчика — именно в этом смысл существования стандартов на крюки. Размеры одинарных крюков по DIN 15401 взаимозаменяемы и спроектированы по общепризнанным таблицам нагрузок. Сопрягаемые детали также стандартизированы: гайка крюка по DIN 15413, круглая резьба хвостовика Rd по DIN 15403, траверса крюка (крестовина) по DIN 15412. Для заказчиков из СНГ крюки могут также изготавливаться по ГОСТ 34680-2020 по согласованию в заказе — необходимо чётко понимать, что это договорённость об изготовлении по заказу, а не сертификационный знак, нанесённый на продукцию.
Документальное подтверждение так же важно, как и размеры. TUOKE для каждой партии поставки стандартно предоставляет заводской сертификат качества EN 10204 3.1 с указанием фактического химического состава данной плавки стали и результатов испытаний механических свойств. Если проект требует сертификата EN 10204 3.2 с инспекцией третьей стороной или сертификатов классификационных обществ, таких как ABS и CCS, это оформляется по отдельному соглашению — ни в коем случае нельзя предполагать, что они включены в стандартное предложение.
Что следует спросить у поставщика крюков
1.Крюк кованый или литой? Какая марка стали? Каково состояние термообработки?
2.Какому стандарту он соответствует (DIN 15401 / DIN 15402)? Какой номер крюка по DIN 15400?
3.Включён ли в предложение сертификат качества EN 10204 3.1 (по умолчанию он должен быть включён)? Требуется ли отдельным соглашением добавить контроль 3.2 или свидетельствование классификационного общества?
4.В эксплуатации: регулярно проверять износ дна зева, раскрытие зева и поверхностные трещины; любой крюк с остаточной деформацией подлежит выбраковке.
Заключение: безопасность крюка не обеспечивается на этапе окончательного контроля — она формируется в штампе и печи термической обработки. Непрерывные линии течения металла, мелкозернистая плотная металлографическая структура и структура после правильно выполненного отпуска — именно поэтому штампованный крюк начинает деформироваться и подаёт предупреждающие признаки задолго до разрушения. Независимо от того, нужен ли вам малый цеховой крюк DIN 15400 № 2,5 или заказная крюковая подвеска с двухрогим крюком грузоподъёмностью в несколько тысяч тонн, инженерная команда TUOKE может проанализировать ваши данные по грузоподъёмности, условиям эксплуатации и схеме запасовки каната. Отправьте спецификацию крюков или чертежи через tkkjtech.com, и мы предложим марку стали, номер крюка и комплект документов по качеству.